EHWA DIAMOND – seit 1975
Glas, Display, LED und Solar: abgestimmte Bearbeitung
EHWA verbindet Diamantkörnung, Bindung, Werkzeugprofil und Fertigungsverfahren mit den Anforderungen von Glas, Silizium, Saphir und weiteren harten Werkstoffen. Das Programm reicht vom Trennen und Kantenbearbeiten über Läppen und Polieren bis zur Waferbearbeitung. Es unterstützt Display- und Mobilgerätefertigung, LED- und Solar-Anwendungen sowie Automobil-, Haushalts-, Architektur- und optisches Glas.
Die Werkzeugauslegung richtet sich nach Werkstoff, Glas- oder Waferdicke, Maschine, Aufnahme, Bearbeitungsstufe und Oberflächenziel. Die Unterlagen enthalten mehrere Programmstände: unterschiedliche Durchmesser, Körnungsbereiche, Drahtcodes und Versuchsbedingungen bleiben als eigene Varianten erhalten. Die dokumentierten Vergleichsbeispiele helfen bei der Auswahl; ihre Ergebnisse beziehen sich auf die jeweils dargestellte Anwendung.
Redaktionsstand: 13.10.2026. Die Datierung bezeichnet diese deutsch-englische Zusammenstellung. Für die konkrete Auslegung steht EHWA Europe zur Verfügung.
Werkzeuge für Automobil-, Haushalts-, Architektur- und optisches Glas
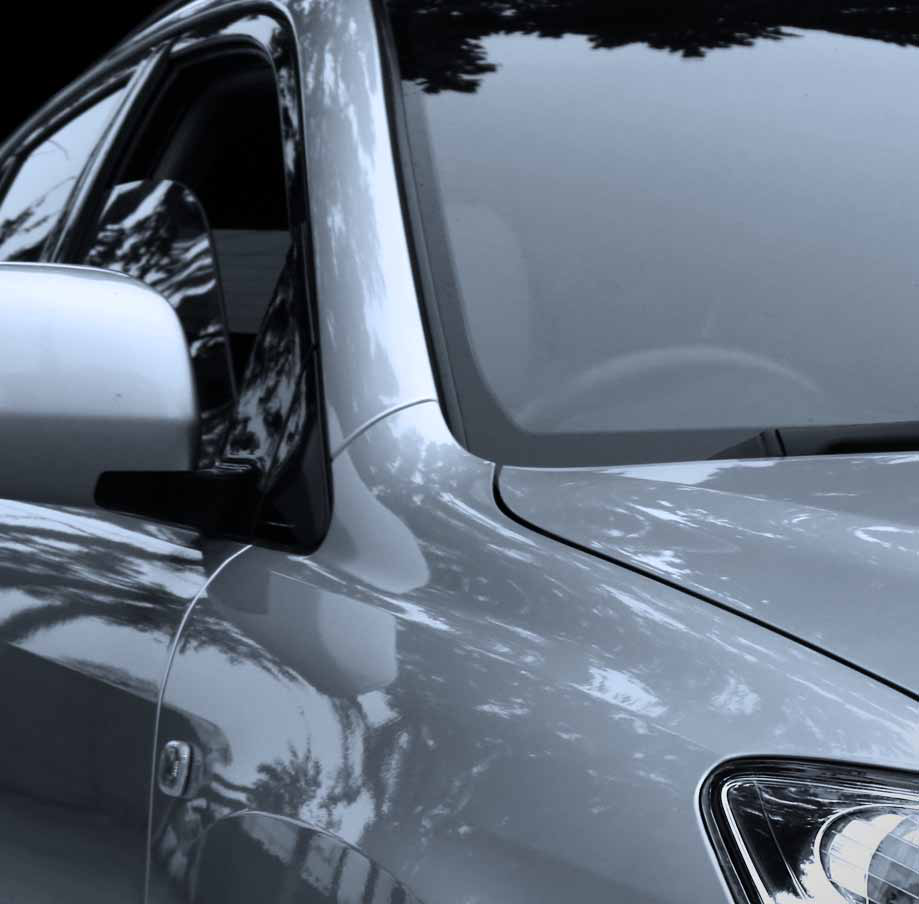
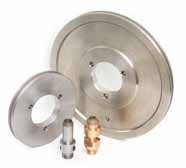
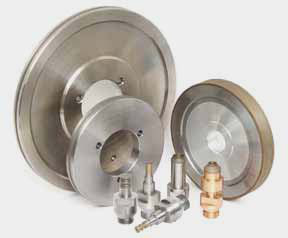
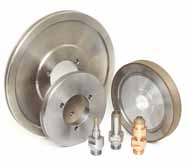
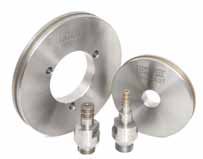
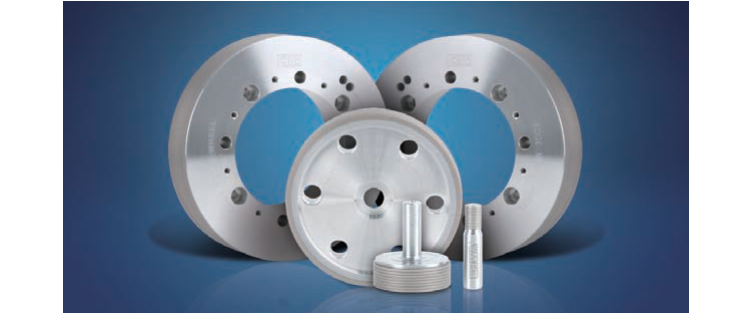
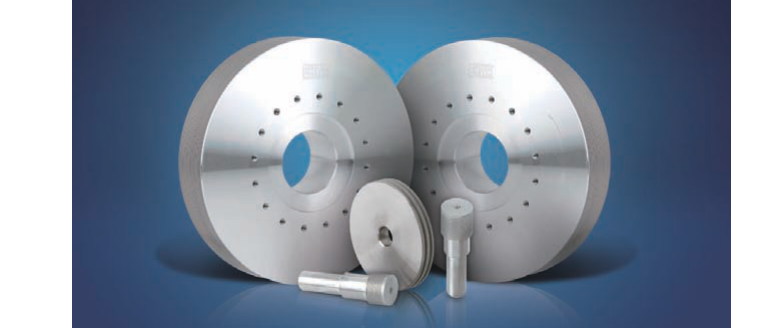
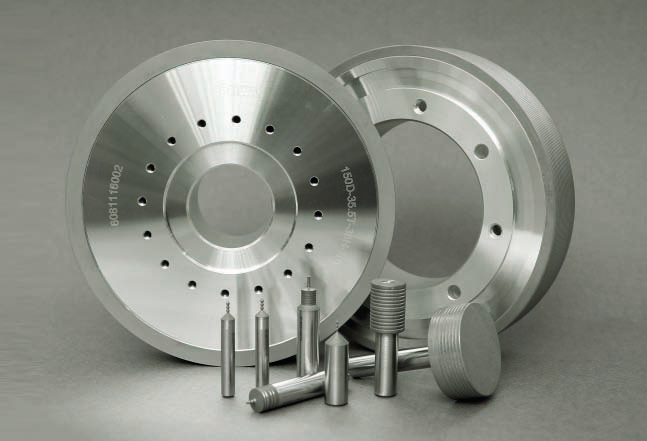
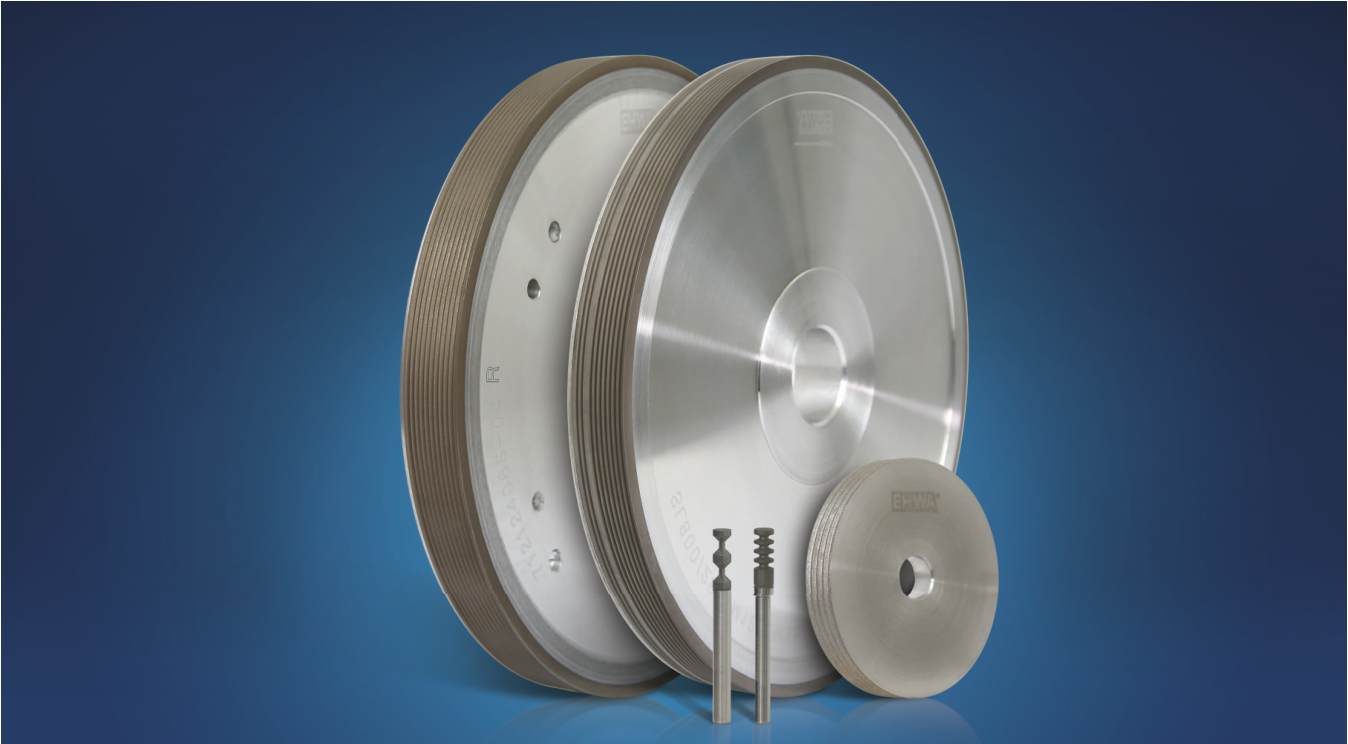
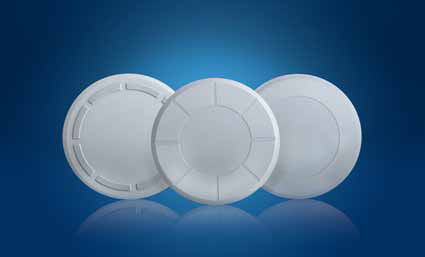
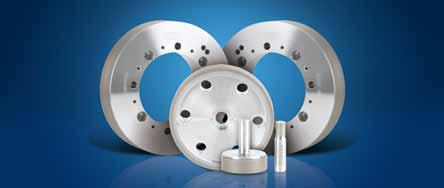
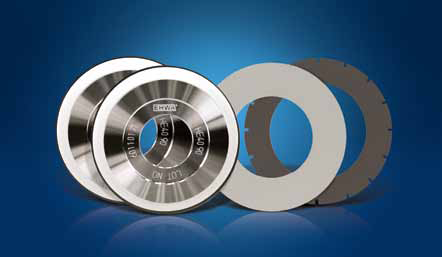
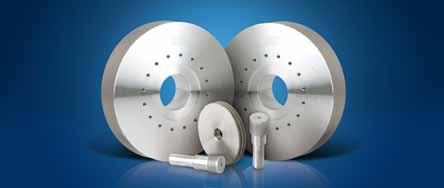
Die Glaswerkzeuge umfassen Profile für Fahrzeugverglasung, Haushaltsgeräte und Architekturglas sowie Ausführungen für optische Linsen und Kristallglas. Die Abbildungen zeigen Scheiben, mehrnutige Profile und Schaftwerkzeuge. Zu den konkreten Anwendungen gehören Seitenspiegel, Glasbohrungen und die Kantenbearbeitung von Haushaltsgeräteglas.
Für Automobilglas nennt das Programm drei Bindungscharaktere im selben Körnungsbereich D107~D30: MB weicher, MC Standard und MG härter. Damit lässt sich die Werkzeugauswahl an die Bearbeitungsaufgabe anpassen. Die Gefügeaufnahmen zeigen die zugehörigen Ausführungen.
| Serie | Körnung | Bindungscharakter |
|---|---|---|
| MB | D107~D30 | Weicher |
| MC | D107~D30 | Standard |
| MG | D107~D30 | Härter |
Haushaltsgeräteglas: neue und wiederaufbereitete Werkzeuge
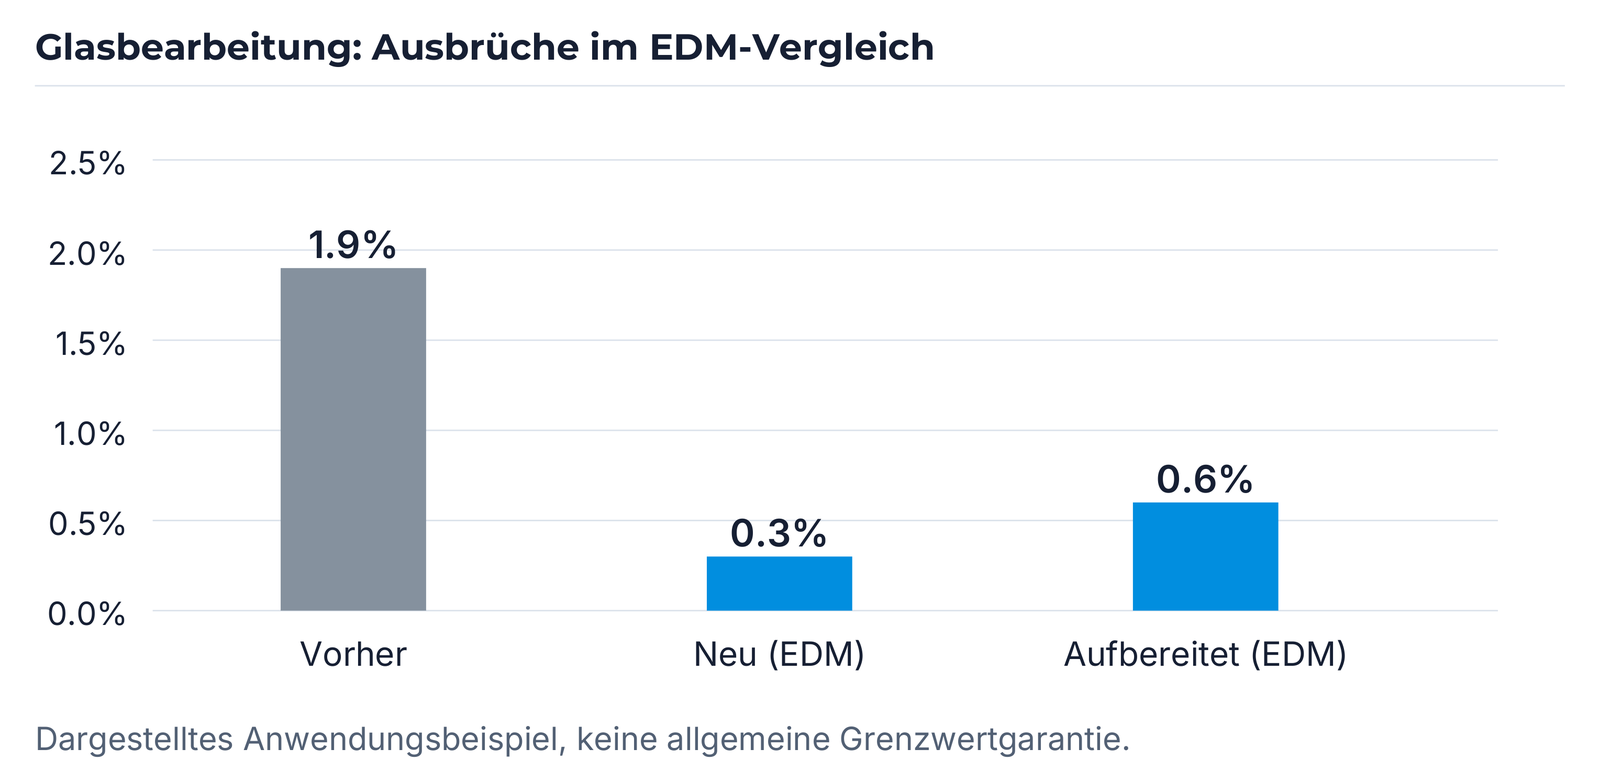
Die weiterentwickelten Scheiben sind auf gute Kantenqualität und weniger Ausbrüche ausgelegt. Der dargestellte EDM-Vergleich zeigt 1.9 % vor der Umstellung, 0.3 % mit dem neuen Werkzeug und 0.6 % mit dem wiederaufbereiteten Werkzeug. Die Quelle beschreibt nach Aufbereitung einen Wert unter 1 %. Die Werkzeugauslegung wird auf Ihr Glas und Ihren Prozess abgestimmt.
| Vergleichszustand | Ausbrüche [%] |
|---|---|
| Vorher | 1.9 |
| Nachher: neu (EDM) | 0.3 |
| Nachher: wiederaufbereitet (EDM) | 0.6 |
Optische Linsen: Grob-, Feinbearbeitung und Politur
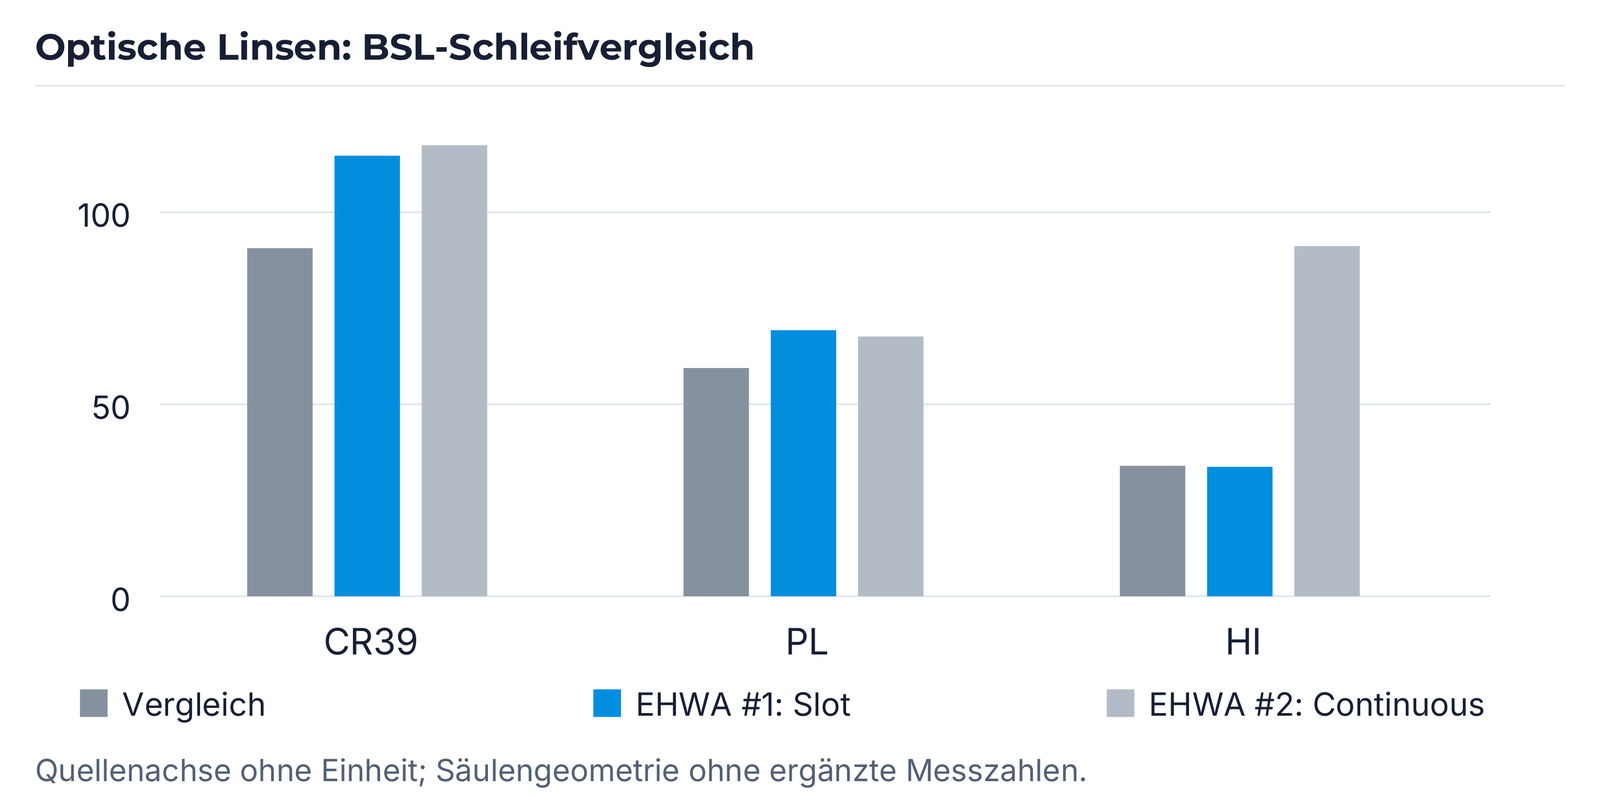
Das optische Programm unterscheidet Grobbearbeitung GL mit MD-1A1, Grobbearbeitung PL mit MD-BSL sowie Feinbearbeitung und Politur mit MD-1EE6Y. Die Körnungsbereiche bleiben je Stufe getrennt. Die BSL-Ausführungen Slot (#1) und Continuous (#2) werden im Vergleich mit einem Referenzwerkzeug für CR39, PL und HI gezeigt. Die Zahlenachse ist ohne Einheit angegeben; die Säulen zeigen den relativen Leistungsvergleich.
| Prozess | Typ | Körnung |
|---|---|---|
| Grob (GL) | MD-1A1 | D251~D151 |
| Grob (PL) | MD-BSL | D301~D151 |
| Fein | MD-1EE6Y | D46~D30 |
| Polieren | MD-1EE6Y | D2 |

Metallgebundene Kantenwerkzeuge für LCD und OLED
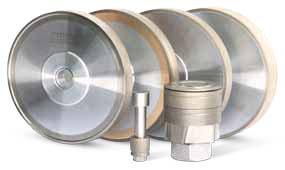
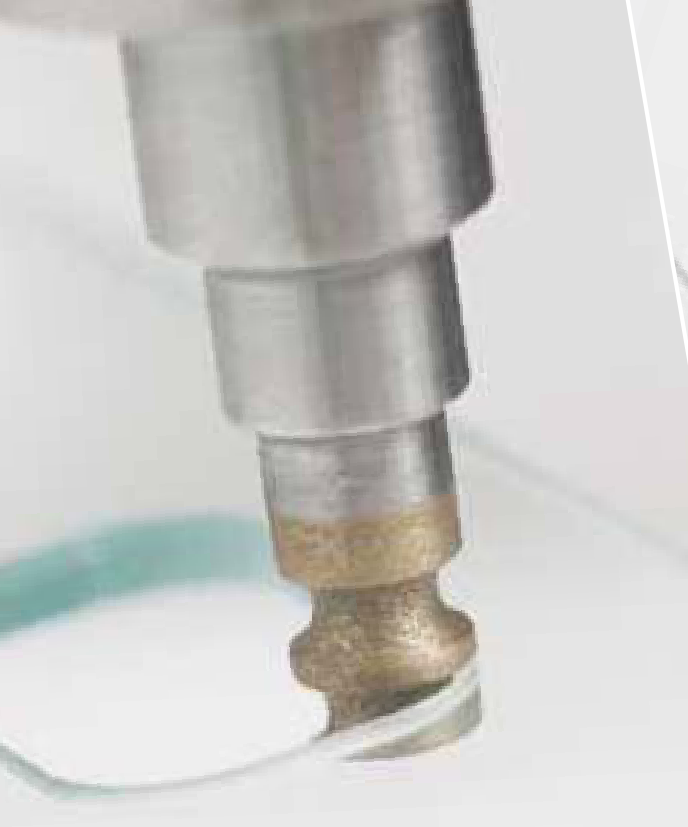
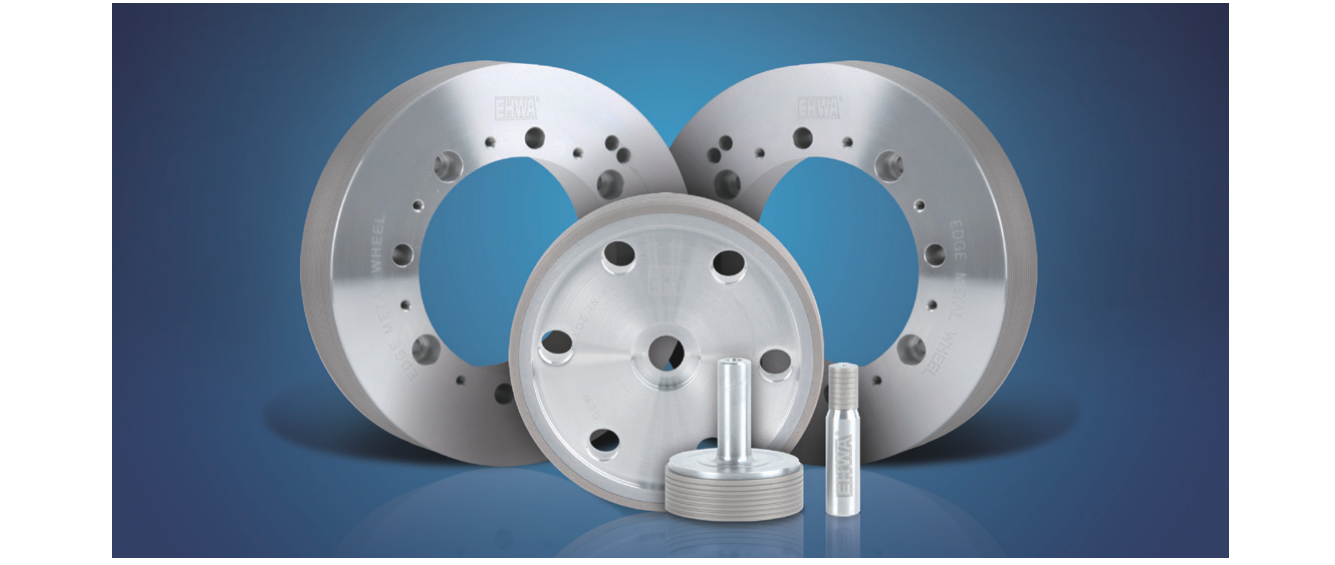
Metallgebundene Werkzeuge ermöglichen unterschiedliche Nutprofile, gleichmäßige Fasenbreiten und gute Profilhaltung. Grob- und Feinbearbeitung lassen sich in einer Werkzeugausführung verbinden. Die Programme sind für LCD-/OLED-Panels und Glaskanten ausgelegt.
Die erste Variante führt MD-DW mit Ø8~Ø100 und MD-1FF6Y mit Ø40~Ø200 sowie #325~#3000. Der zugehörige Panelversuch nennt zusätzlich einen Scheibenverschleiß von 35~40 µm. Die zweite Variante führt Ø5~Ø50 bzw. Ø50~Ø200 und #325~#2000; deren Vergleich bezieht sich ausdrücklich auf ein 15-Zoll-Panel. Die Varianten werden nicht zu einem gemeinsamen Maßbereich zusammengezogen.
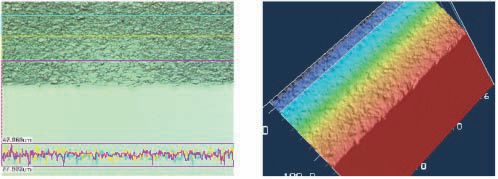
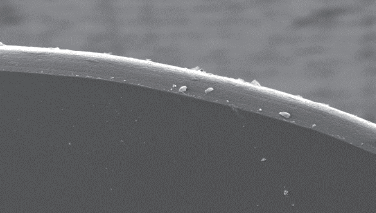
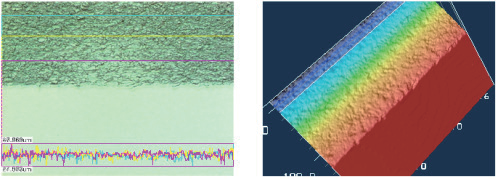
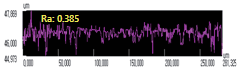
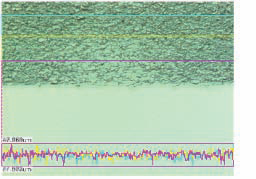
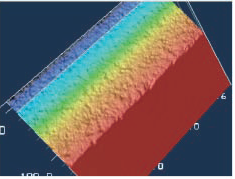
Die Messbilder ergänzen Kantenfestigkeit, Standmenge und Ausbruchgröße. Sie bleiben mit ihren Profilachsen und Topografieangaben erhalten. Der zusätzliche Profilverlauf trägt Ra 0.385; die sichtbaren Quellenangaben bleiben maßgeblich, ohne daraus einen allgemeinen Produktkennwert abzuleiten.
| Typ | Durchmesser (Quellangabe) | Dicke [mm] | Körnung | Bindung |
|---|---|---|---|---|
| MD-DW | Ø8~Ø100 | 5~20 | #325~#3000 | Metall |
| MD-1FF6Y | Ø40~Ø200 | 5~80 | #325~#3000 | Metall |
| Anwendung | Kantenfestigkeit [MPa] | Standmenge [Zellen/Nut] | Verschleiß [µm] | Ausbruchgröße [µm] |
|---|---|---|---|---|
| Panelschleifen | 120~130 | 100 | 35~40 | <30 |
| Typ | Durchmesser (Quellangabe) | Dicke [mm] | Körnung | Bindung |
|---|---|---|---|---|
| MD-DW | Ø5~Ø50 | 5~20 | #325~#2000 | Metall |
| MD-1FF6Y | Ø50~Ø200 | 5~80 | #325~#2000 | Metall |
| Anwendung | Kantenfestigkeit [MPa] | Standmenge [Zellen/Nut] | Ausbruchgröße [µm] |
|---|---|---|---|
| 15-Zoll-Panelschleifen | 120~130 | 100 | <30 |
Galvanische Kantenschleifwerkzeuge: Doppel- und Dreifachkörnung
Eine kontrollierte Diamantverteilung und passend ausgewählte Korngröße und Konzentration unterstützen gleichmäßige Werkzeugqualität und saubere Kanten. Präzise galvanische Fertigung ist auf Maßhaltigkeit und gleichmäßige Profile ausgelegt. Die Werkzeuge bearbeiten LCD-/OLED-Panels, Smartphone-Deckglas sowie Saphir- und Siliziumwaferkanten.
Die frühere Doppel-Mesh-Ausführung verbindet Grob- und Feinbearbeitung und nennt im dargestellten Wettbewerbsvergleich eine um 50 % längere Standzeit. Eine weitere Ausführung umfasst Doppel- und Dreifach-Mesh. Die ED-DW-Durchmesser unterscheiden sich mit Ø0.5~Ø100 und Ø0.5~Ø40. ED-1FF6Y ist mit Ø20~Ø300 geführt. Die Produktpräsentation führt an dieser Stelle ausdrücklich den Code DW-1FF6Y; diese Quellkennung bleibt erhalten.
Die zehn Kantenaufnahmen vergleichen EHWA und das Vergleichswerkzeug bei 325, 400, 600, 800 und 1000 Mesh. Die roten Quellenmarkierungen bleiben in den Vergleichsaufnahmen sichtbar. Das Beispiel dokumentiert diese Bearbeitung und ersetzt keine allgemeine Standzeit- oder Kantenqualitätsgarantie.
| Typ | Durchmesser (Quellangabe) | Körnung | Bindung |
|---|---|---|---|
| ED-DW | Ø0.5~Ø100 | #100~#1500 | Galvanisch |
| ED-1FF6Y | Ø20~Ø300 | #100~#1500 | Galvanisch |
| Typ | Durchmesser (Quellangabe) | Körnung | Bindung |
|---|---|---|---|
| ED-DW | Ø0.5~Ø40 | #100~#1500 | Galvanisch |
| ED-1FF6Y | Ø20~Ø300 | #100~#1500 | Galvanisch |
| Typ | Durchmesser (Quellangabe) | Körnung | Bindung |
|---|---|---|---|
| ED-DW | Ø0.5~Ø100 | #100~#1500 | Galvanisch |
| DW-1FF6Y | Ø20~Ø300 | #100~#1500 | Galvanisch |


Ritzräder für Glas und Displays
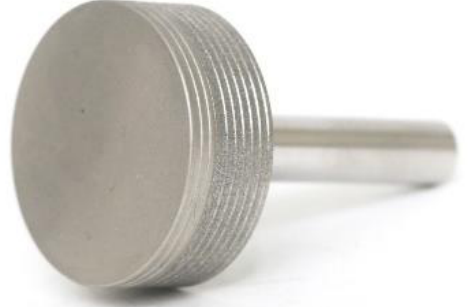
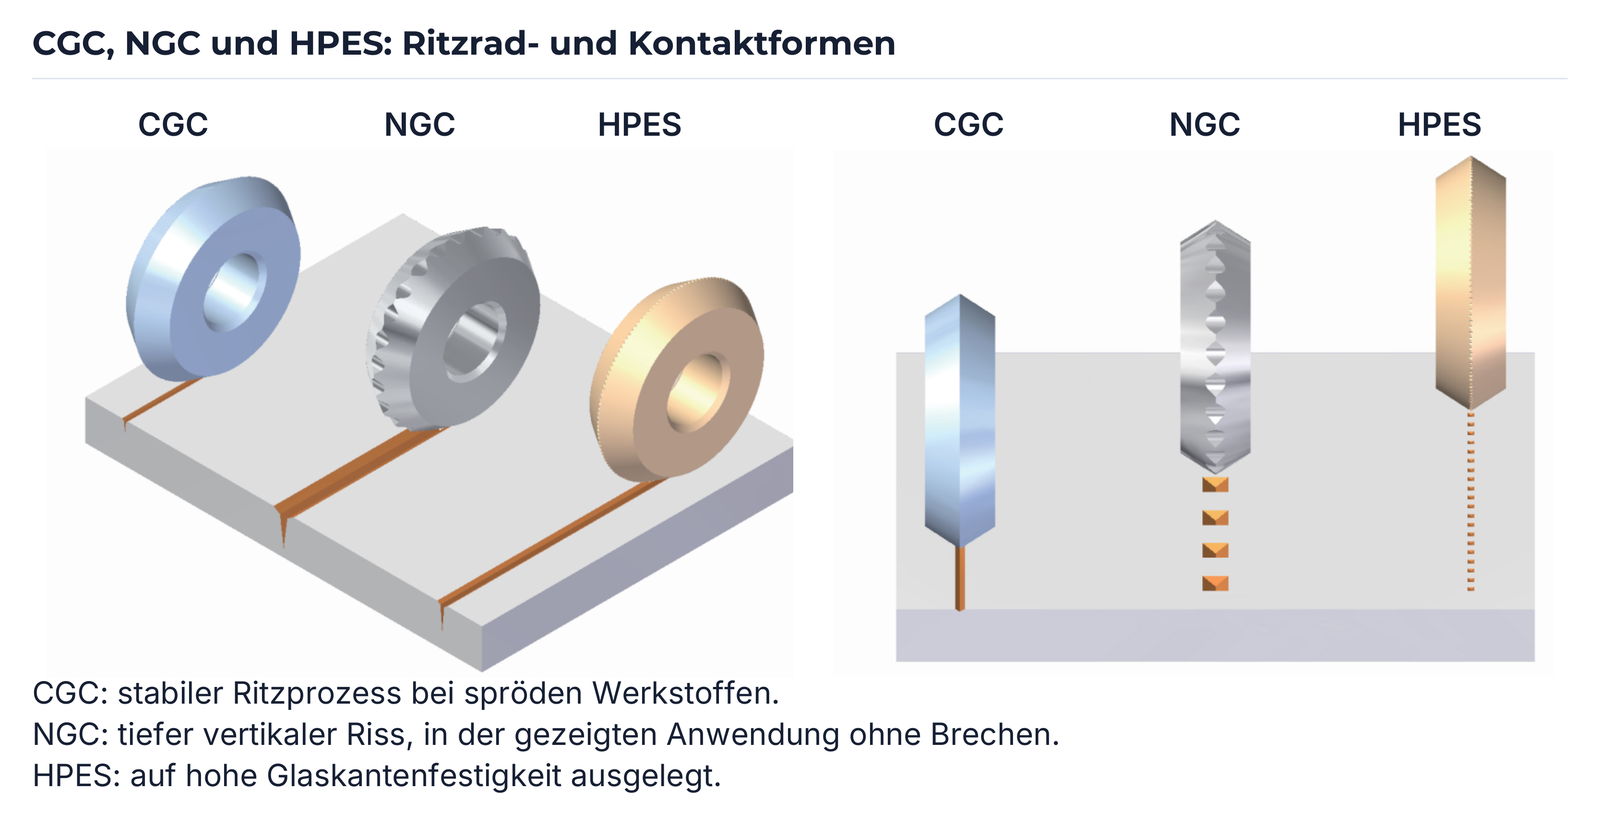
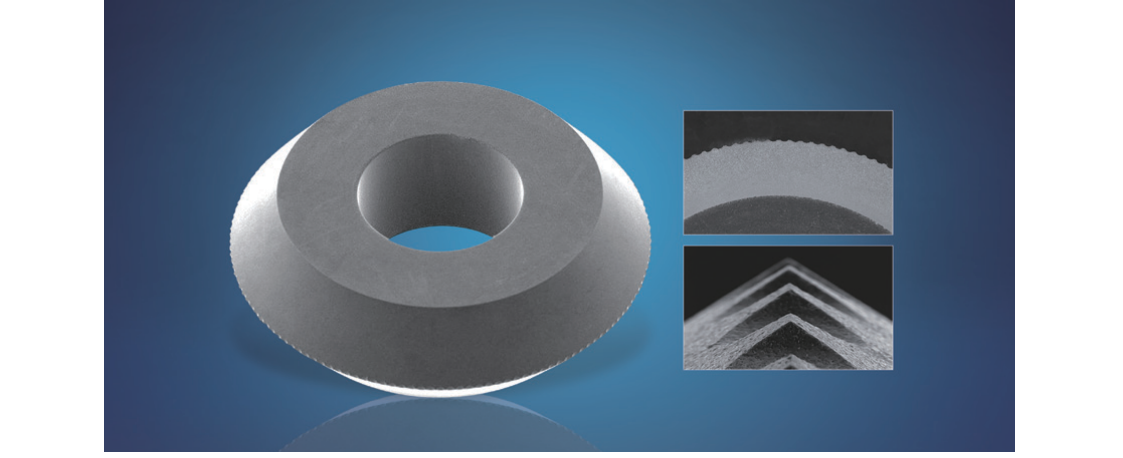
Automatisierte Fertigung unterstützt eine konstante Ritzleistung. Die Ritzräder sind auf geringe Defekte und hohe Glaskantenfestigkeit in unterschiedlichen Glasdicken ausgelegt. CGC dient dem stabilen Ritzen spröder Materialien; NGC erzeugt einen tiefen vertikalen Riss und kann in der dargestellten Anwendung ohne zusätzlichen Brechschritt eingesetzt werden. HPES ist auf hohe Kantenfestigkeit ausgerichtet.
Winkel, Kerbenzahl und Kerbentiefe werden mit Glasdicke und Anwendung kombiniert. Die sechszeilige ältere Tabelle endet bei ~0.2 mm; die Produktpräsentation führt in derselben letzten Zeile ~0.1 mm. Beide Varianten bleiben erhalten. Für die Kerbentiefe ist keine Einheit angegeben.
Die Vergleichskurve zeigt Kantenfestigkeit [MPa] über die Schnittstrecke [km] für NGC und HPES. Sie erhält die ursprüngliche Kurvengeometrie ohne geschätzte Einzelmesswerte. Glasart, Ritzkraft, Geschwindigkeit und Winkel beeinflussen Rissbildung und Kantenqualität; die Radwahl wird auf diesen Prozess abgestimmt.
| Glasdicke [mm] | Winkel | Anzahl Kerben | Kerbentiefe (ohne Quelleneinheit) | Anwendung |
|---|---|---|---|---|
| 1.0~ | 125°~150° | 80~140 | 9~15 | Automobilglas, Solarzellen |
| 0.5~ | 115°~125° | 135~140 | 10 | TFT LCD |
| 0.4~ | 105°~115° | 135~170 | 5.5~10 | PDP-Glas für TV/Monitor |
| 0.3~ | 100°~110° | 150~400 | 3.5~7 | TFT LCD / AMOLED für Mobilgeräte |
| 0.2~ | 95°~105° | 200~600 | 2~3 | TFT LCD / AMOLED für Mobilgeräte |
| ~0.2 | 90°~100° | 50~720 | 1.5~3 | FPD, mobile Zellen |
| Glasdicke [mm] | Winkel | Anzahl Kerben | Kerbentiefe (ohne Quelleneinheit) | Anwendung |
|---|---|---|---|---|
| 1.0~ | 125°~150° | 80~140 | 9~15 | Automobilglas, Solarzellen |
| 0.5~ | 115°~125° | 135~140 | 10 | TFT LCD |
| 0.4~ | 105°~115° | 135~170 | 5.5~10 | PDP-Glas für TV/Monitor |
| 0.3~ | 100°~110° | 150~400 | 3.5~7 | TFT LCD / AMOLED für Mobilgeräte |
| 0.2~ | 95°~105° | 200~600 | 2~3 | TFT LCD / AMOLED für Mobilgeräte |
| ~0.1 | 90°~100° | 50~720 | 1.5~3 | FPD, mobile Zellen |

Kantenpolitur mit Polyurethan und Ceroxid
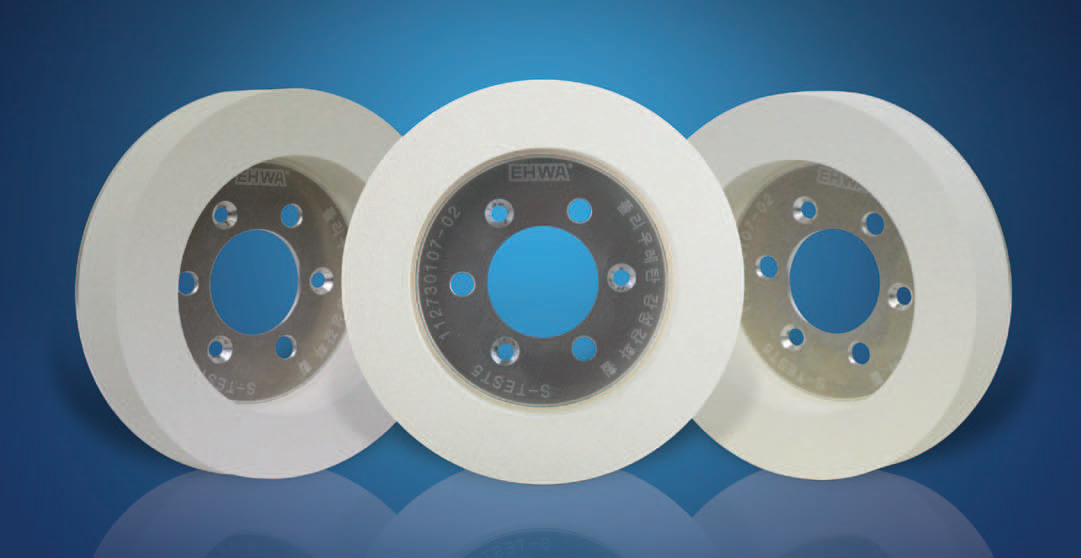
Die Kantenpolierscheiben für mobile LCD- und OLED-Panels verbinden Abtragsleistung, Oberflächengüte und nutzbare Standzeit. Die weichere Polierwirkung unterstützt gute Kantenfestigkeit. Die Unterlagen nennen längere Standzeit und weniger Werkzeugwechsel gegenüber der jeweiligen Vergleichsscheibe; das Ziel sind geringere Verbrauchskosten bei hoher Ausbringung.
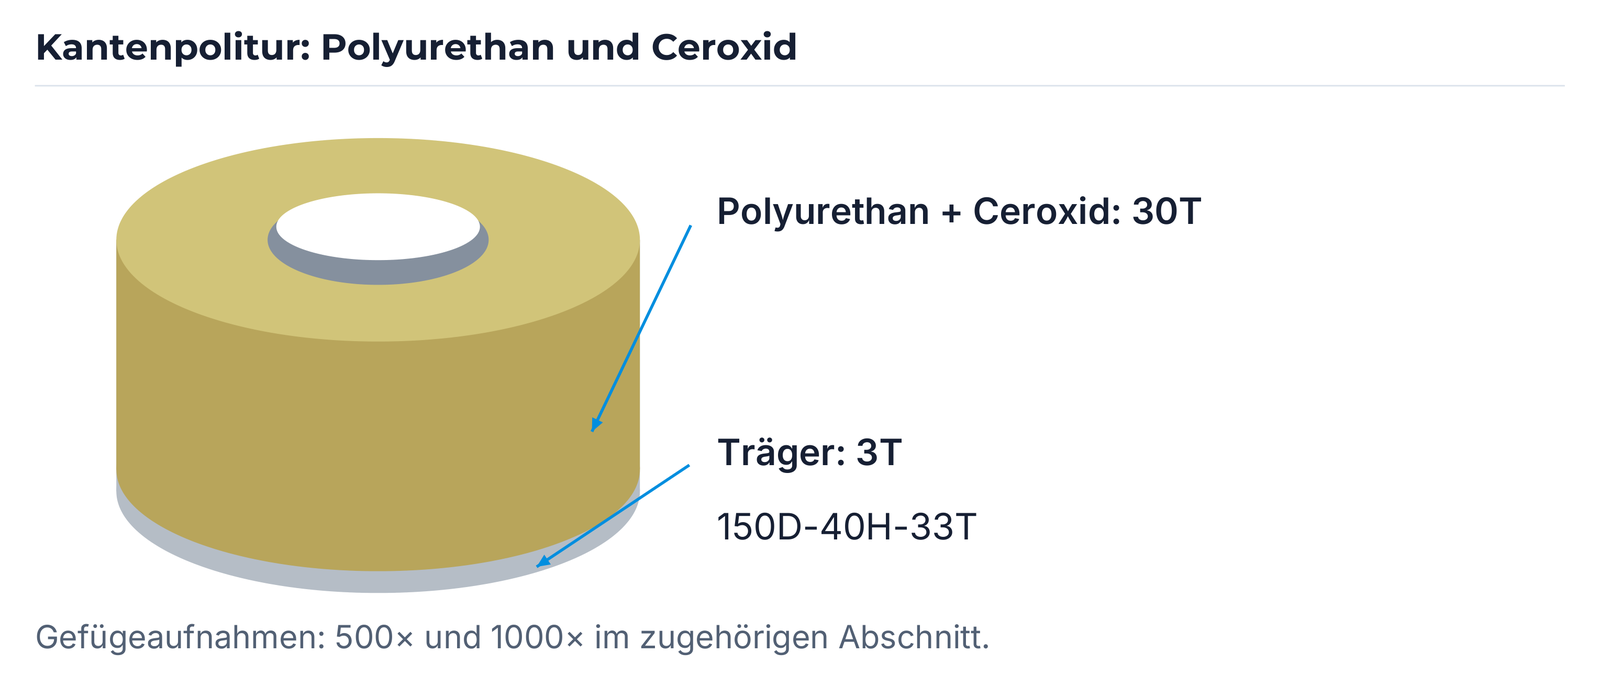
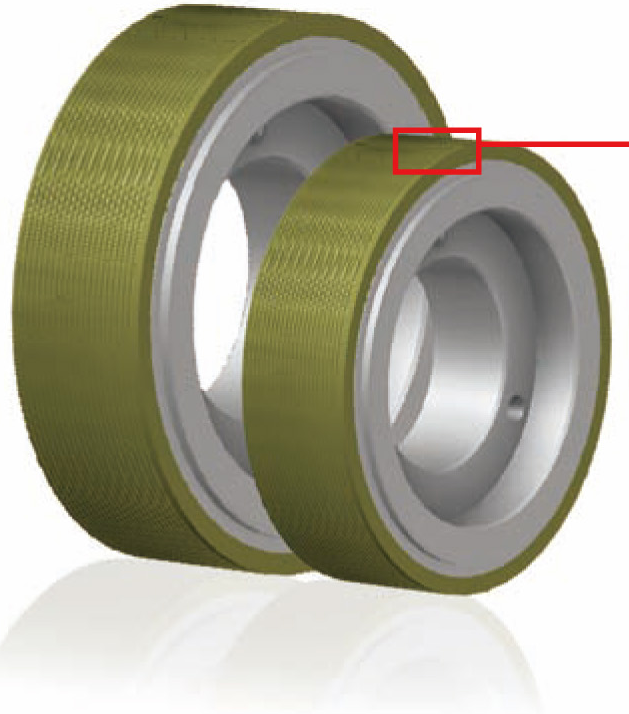
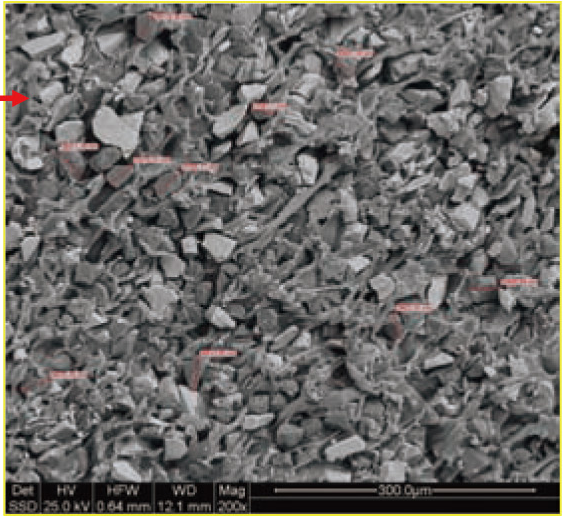
Die dargestellte Ausführung trägt die Abmessungskennung 150D-40H-33T. Die Polyurethan-/Ceroxid-Schicht ist mit 30T bezeichnet, der Träger mit 3T. Zwei Gefügeaufnahmen bei 500× und 1000× zeigen den Aufbau und bleiben mit ihren Originalmaßstäben erhalten.
| Merkmal | Kennung / Wert |
|---|---|
| Abmessungskennung | 150D-40H-33T |
| Polyurethan + Ceroxid | 30T |
| Trägerdicke | 3T |
| Gefügevergrößerungen | 500× / 1000× |
Polierwerkzeuge für Glas, Aluminiumgehäuse und Werkzeugschneiden
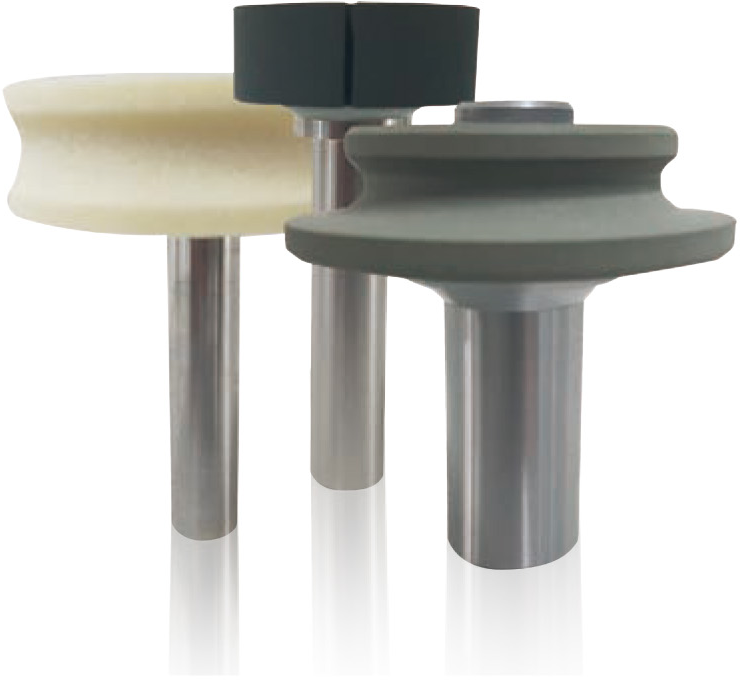
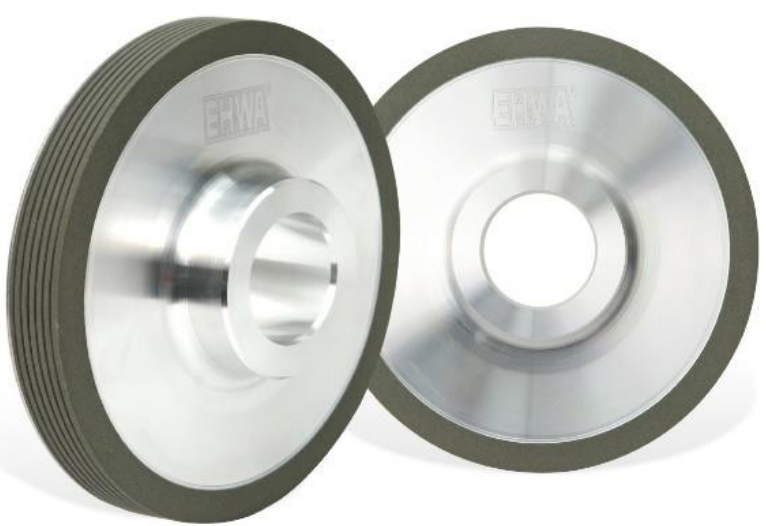
Schaumpads, Polyurethan-Nutenscheiben, Bürsten und Kunstharz-Diamantwerkzeuge ergänzen das Polierprogramm. Die Anwendungen reichen von Aluminium-Mobilgerätegehäusen über Glas bis zur SUS-Bearbeitung der Smartwatch-Rückseite. Die Tabelle erhält die unterschiedlichen Abrasivstoffe und die #800-Ausführung.
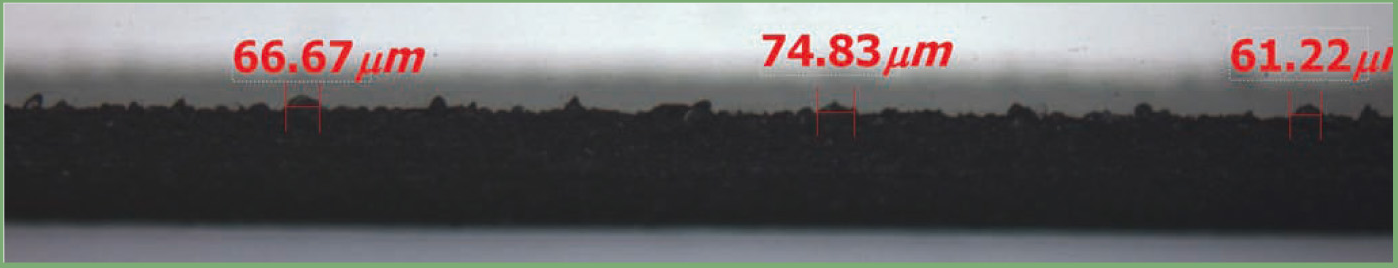
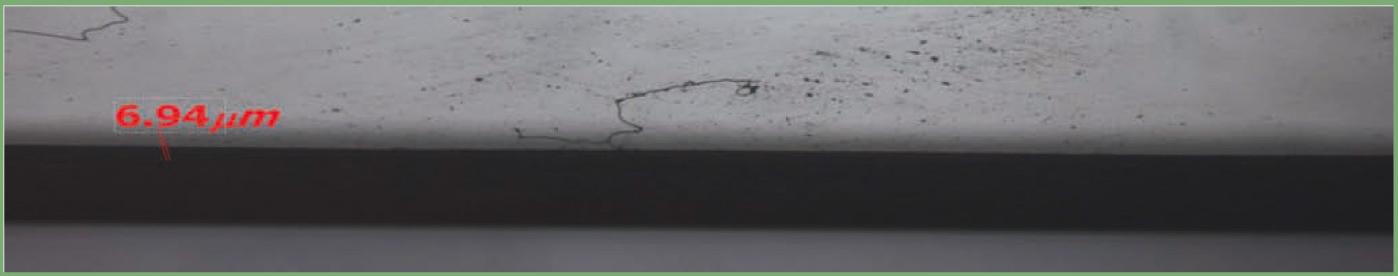
Polyurethan kann nach der metallgebundenen Vorbearbeitung Glasausbrüche verringern. Seine Elastizität unterstützt Feinschliff und Politur; Härte und Abrasivstoffanteil lassen sich anpassen. Die harte Ausführung zeigt nach Metall #500 lokale Markierungen von 66.67, 74.83 und 61.22 µm sowie nach EHWA-Polyurethanpolitur 6.94 µm. Bereits die Unterlage weist darauf hin, dass die Fasenqualität von der Prozessauslegung abhängt.
Für Werkzeugschneiden nennt die Produktpräsentation verbesserte Rauheit, leichteren Spanabtransport, Schneidleistung und Standzeit sowie gute Fasenoberflächen. Das konkrete Polierbeispiel zeigt Ra 1.476 µm vor und Ra 0.337 µm nach der Politur. Die Bindung ist Polyurethan; die Abrasivbereiche lauten Diamant #400~#1200 und SiC #400~#1500.
| Werkzeug | Abrasivstoffe / Körnung | Anwendung |
|---|---|---|
| Polyurethan-Schaumpad | Diamant, SiC, Al₂O₃, CeO₂ | Polieren von Aluminium-Mobilgerätegehäusen |
| Polyurethan-Nutenscheibe | Diamant, SiC | Glasbearbeitung |
| Bürste, DW-Typ | Diamant, SiC, Al₂O₃ | Polieren von Aluminium-Mobilgerätegehäusen |
| Kunstharz-Diamantscheibe | Diamant #800 | Smartwatch-Rückseite, SUS-Schleifen |
| Oberfläche / Werkzeug | Aufgedruckte lokale Messwerte |
|---|---|
| Nach Metall #500 | 66.67 µm / 74.83 µm / 61.22 µm |
| Nach EHWA-Polyurethanscheibe | 6.94 µm |
| Merkmal | Wert |
|---|---|
| Bindung | Polyurethan |
| Diamantkörnung | #400~#1200 |
| SiC-Körnung | #400~#1500 |
| Ra vor Polieren | 1.476 µm |
| Ra nach Polieren | 0.337 µm |

Eisen-Kunstharz-Läppplatten für Saphir und Silizium
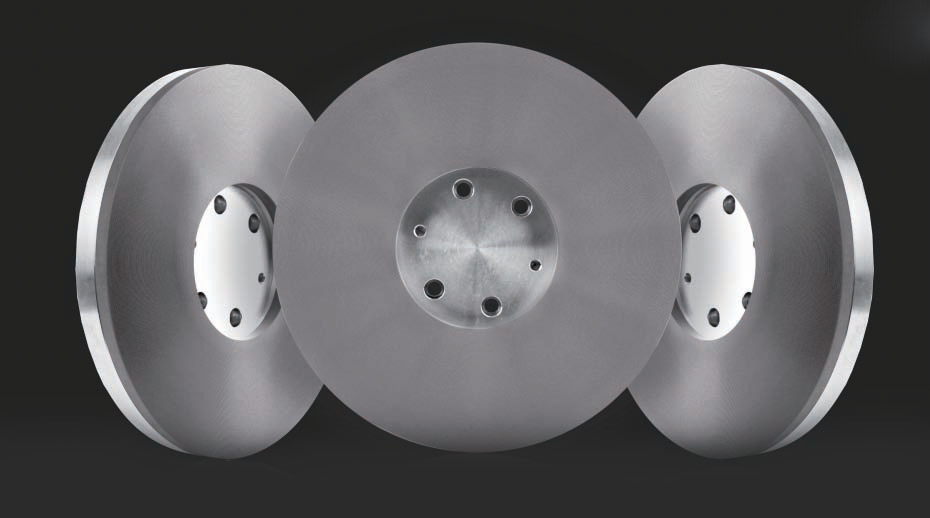
Eisen-Kunstharz-Platten sind für präzises Läppen von Patterned-Sapphire-Substraten, Bare-Sapphire-Substraten und Bare-Silicon-Substraten beschrieben. Gute Duktilität unterstützt schädigungsarme Bearbeitung. Die Unterlage hebt Abtragsleistung, Standzeit und thermische Stabilität hervor und verbindet diese Eigenschaften mit gleichmäßigen, fein bearbeiteten Waferoberflächen.
Die Programmtabelle nennt den Abtrag als 2.5~5.0 µm ohne Zeitnenner. Die separate Versuchskurve verwendet hingegen µm/min. Beide Angaben bleiben in ihrem jeweiligen Zusammenhang erhalten. Im Versuch werden Eisen-Kunstharz und Kupfer-Kunstharz bei 400 g/cm², 90 rpm und einer Slurry-Zufuhr von 4 ml/min verglichen. Die 50×-Aufnahmen ergänzen den Oberflächenvergleich nach dem Läppen.
| Anwendung | Außen-Ø [mm] | Innen-Ø [mm] | Dicke [mm] | Abtrag [µm] |
|---|---|---|---|---|
| Läppen von Saphirwafern | Ø510~Ø1100 | Ø50~Ø500 | 12~25 | 2.5~5.0 |
| Parameter | Bedingung |
|---|---|
| Druck | 400 g/cm² |
| Plattendrehzahl | 90 rpm |
| Poliermaschine | Einzelkopf-Ausführung |
| Wafer | 4-Zoll-Einkristall-Saphirwafer |
| Plattenvergleich | Kupfer-Kunstharz / Eisen-Kunstharz |
| Slurry-Primärdurchmesser | 3 µm |
| Slurry-Zufuhr | 4 ml/min |
| Oberflächenvergleich | 50× |

Zenesis-Bohrkronen für Ingots und Keramiksubstrate
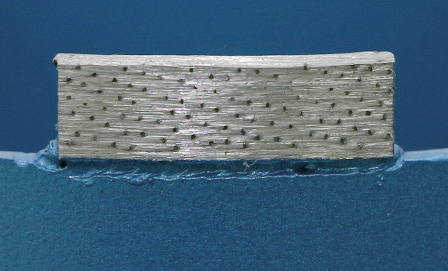
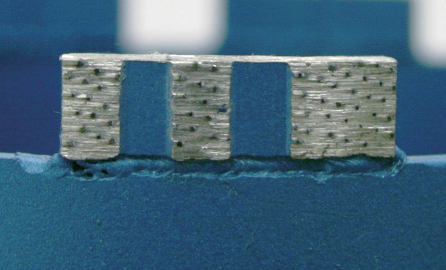
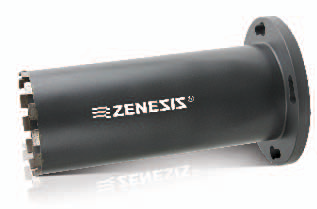
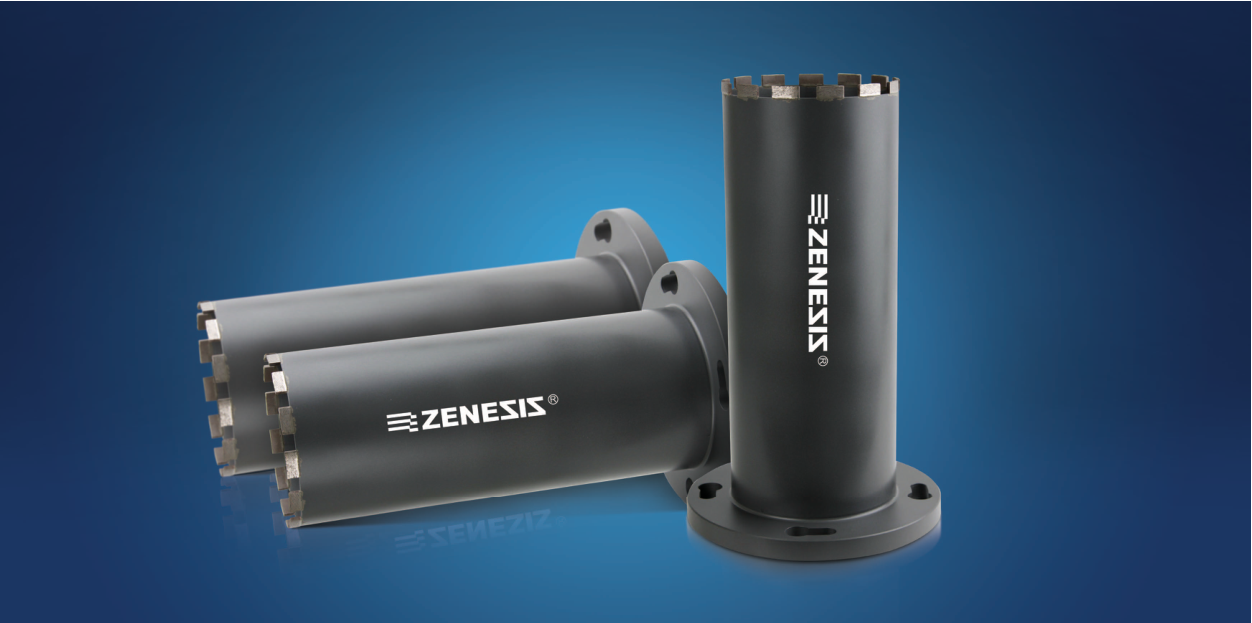
Das Zenesis-Konzept nutzt strukturierte Diamantanordnungen und abwechselnde Diamantschichten. Diamantüberstand, Länge des Diamant-Tails und Freiräume für den Abtransport lassen sich an das Werkstück anpassen. Das Ziel sind hohe Schnittgeschwindigkeit, lange Standzeit, geringe Streuung zwischen Werkzeugen und wirtschaftliche Serienfertigung mit möglichst konstanter Leistung bis zum Nutzungsende.
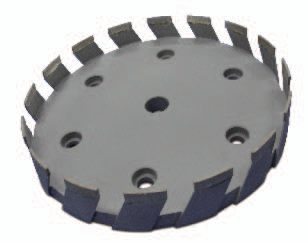
Die Unterlage nennt Saphir- und Silizium-Ingots sowie Keramiksubstrate. Neben Zenesis wird Zenesis turbo als Segmentausführung gezeigt. Die Programmliste führt 2″, 4″, 6″ und 8″ sowie eine Länge von ~500 ohne gedruckte Einheit. Als Anschluss steht wörtlich 1/2 BSP, 11/14 UNC; weitere Anschlüsse sind auf Anfrage möglich. Die ungewöhnliche UNC-Kennung wird vor Bestellung mit der Anschlusszeichnung abgeglichen.
Das Anwendungsbeispiel für Aluminiumoxid-/SiC-Substrate und Suszeptoren nennt eine Verkürzung von 4 auf 2 Stunden bei einer Vergrößerung des Außendurchmessers von Ø2–Ø10 auf Ø203. Die Durchmesserangabe hat im Beispiel keine gedruckte Einheit. Für Ingots beschreibt die Quelle lange Standzeit und geringe Stromaufnahme. Diese Beispiele zeigen die jeweilige Auslegung und werden nicht auf jedes Werkstück übertragen.
| Durchmesser | Länge (ohne Quelleneinheit) | Anschluss (Quellkennung) | Segmenttyp |
|---|---|---|---|
| 2″, 4″, 6″, 8″ | ~500 | 1/2 BSP, 11/14 UNC; weitere Anschlüsse auf Anfrage | Zenesis / Zenesis turbo |
Silizium- und Saphirwafer: Kantenprofil und Nutqualität
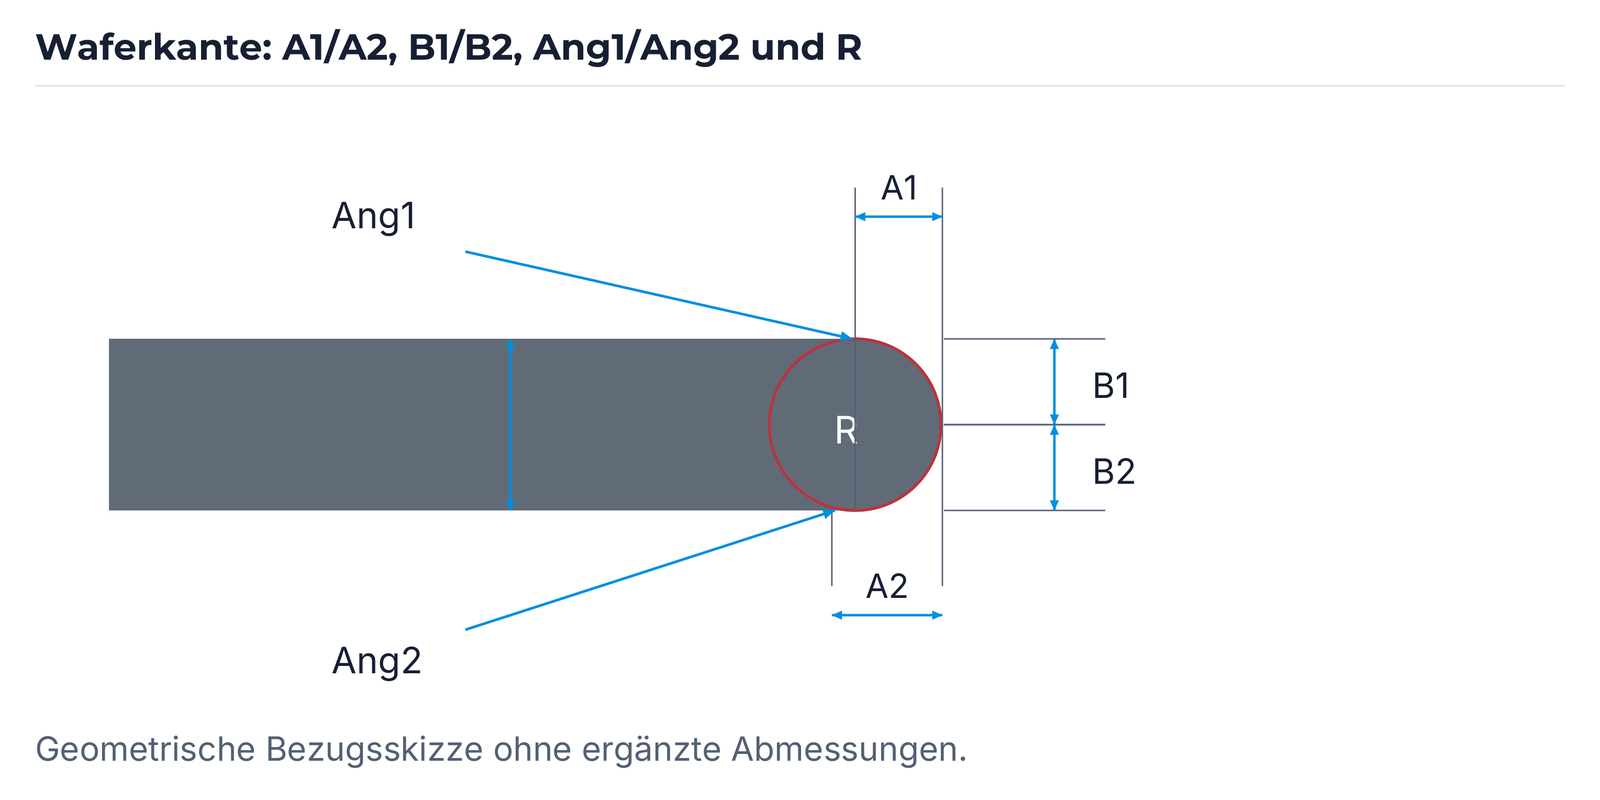
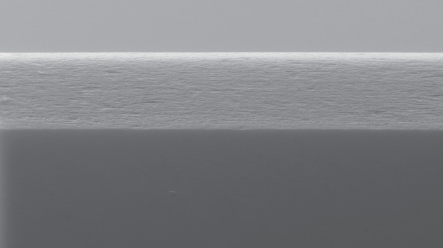
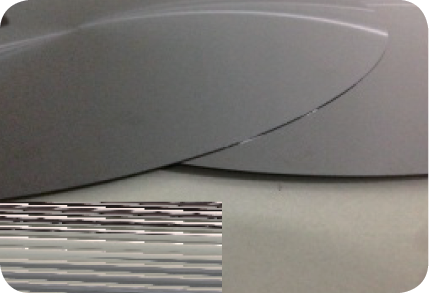
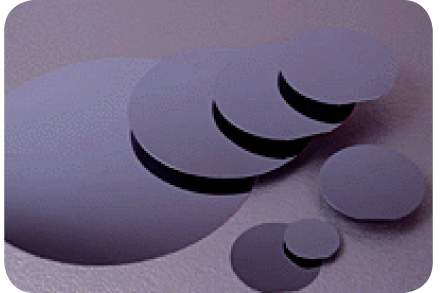
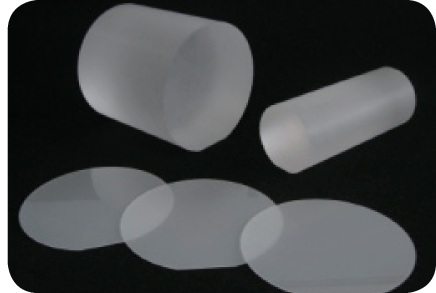
Die Werkzeuge verbinden anpassbare Nutformen, gleichmäßige Fasenbreite und gute Profilhaltung. Grob- und Feinbearbeitung können in einer Ausführung kombiniert werden. Die Anwendungen sind Silizium- und Saphirwaferkanten. Die Beispiele zeigen Saphir- und Siliziumoberflächen sowie die geometrischen Bezüge A1/A2, B1/B2, Ang1/Ang2 und R.
Die erste Programmtabelle enthält zwei Nutspalten mit 5G bzw. 8G. Eine weitere Ausgabe nennt für MD-1FF6Y in der letzten Nutspalte 8G~10G. Durchmesser Ø3.9 und Ø202 sowie Dicke 5~20 mm und #325~#3000 bleiben unverändert. Für die Durchmesserspalte steht keine Einheit im Tabellenkopf.
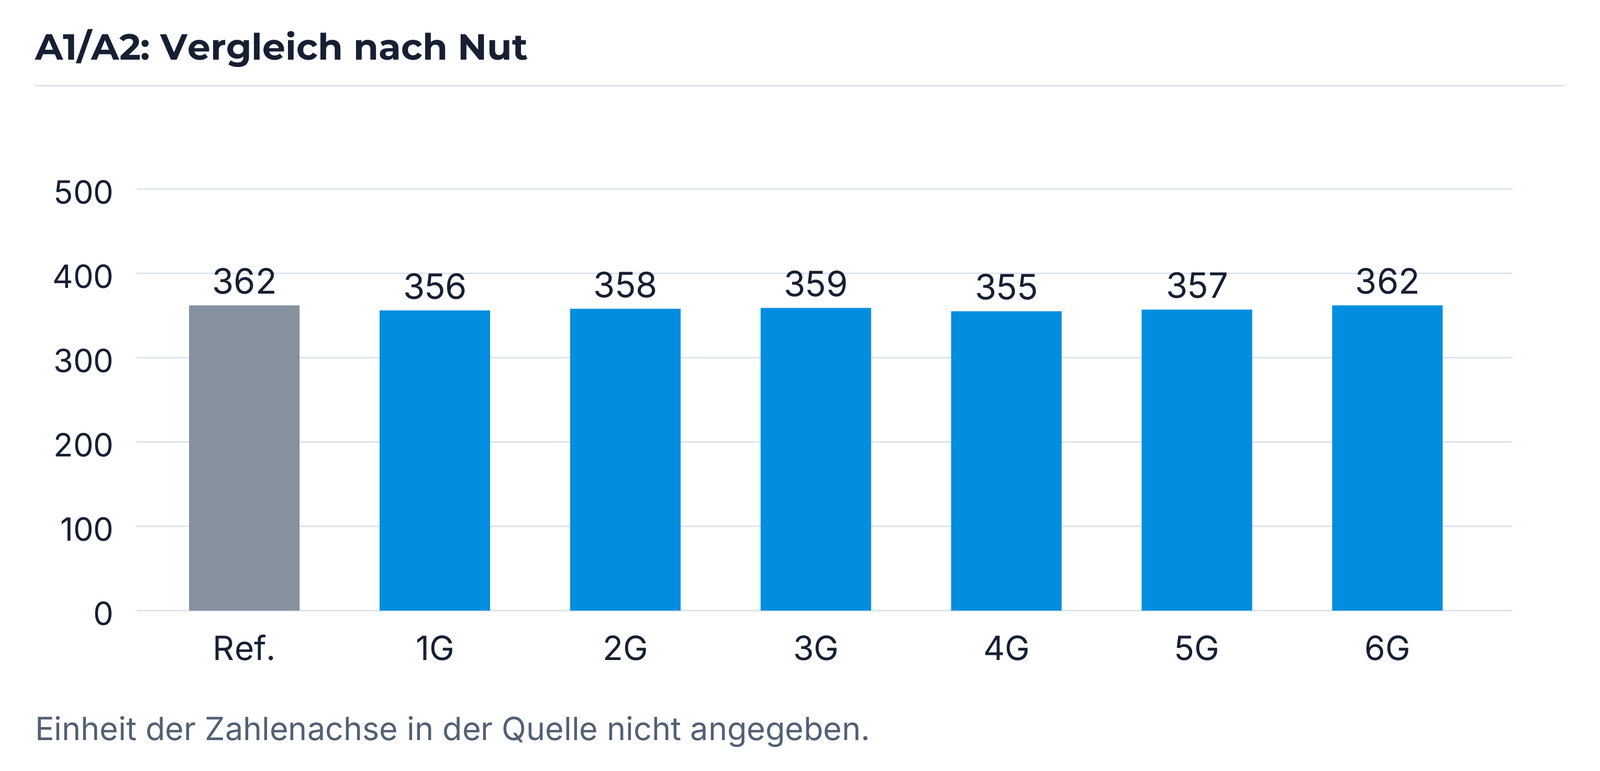
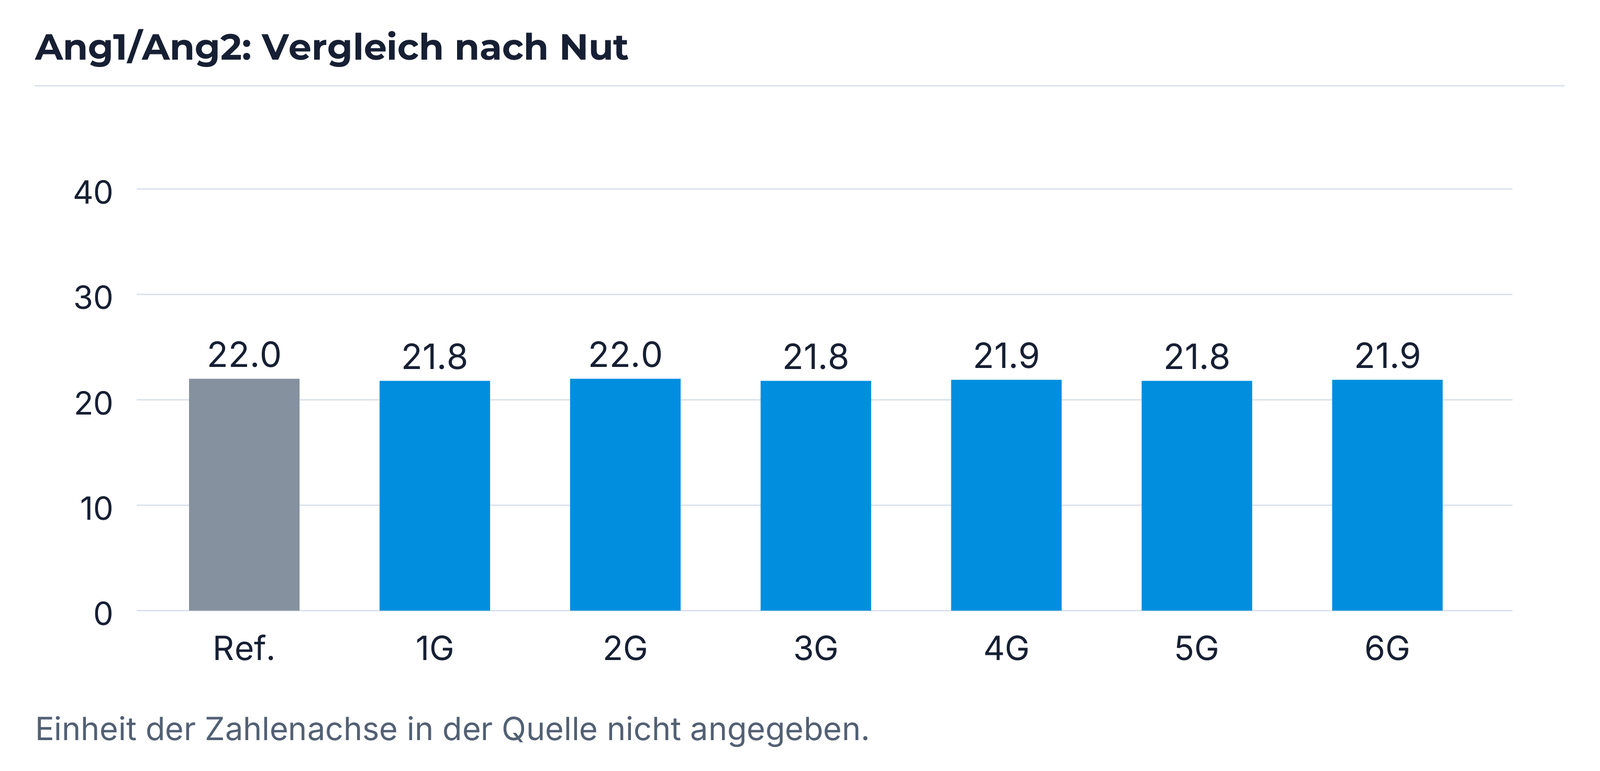
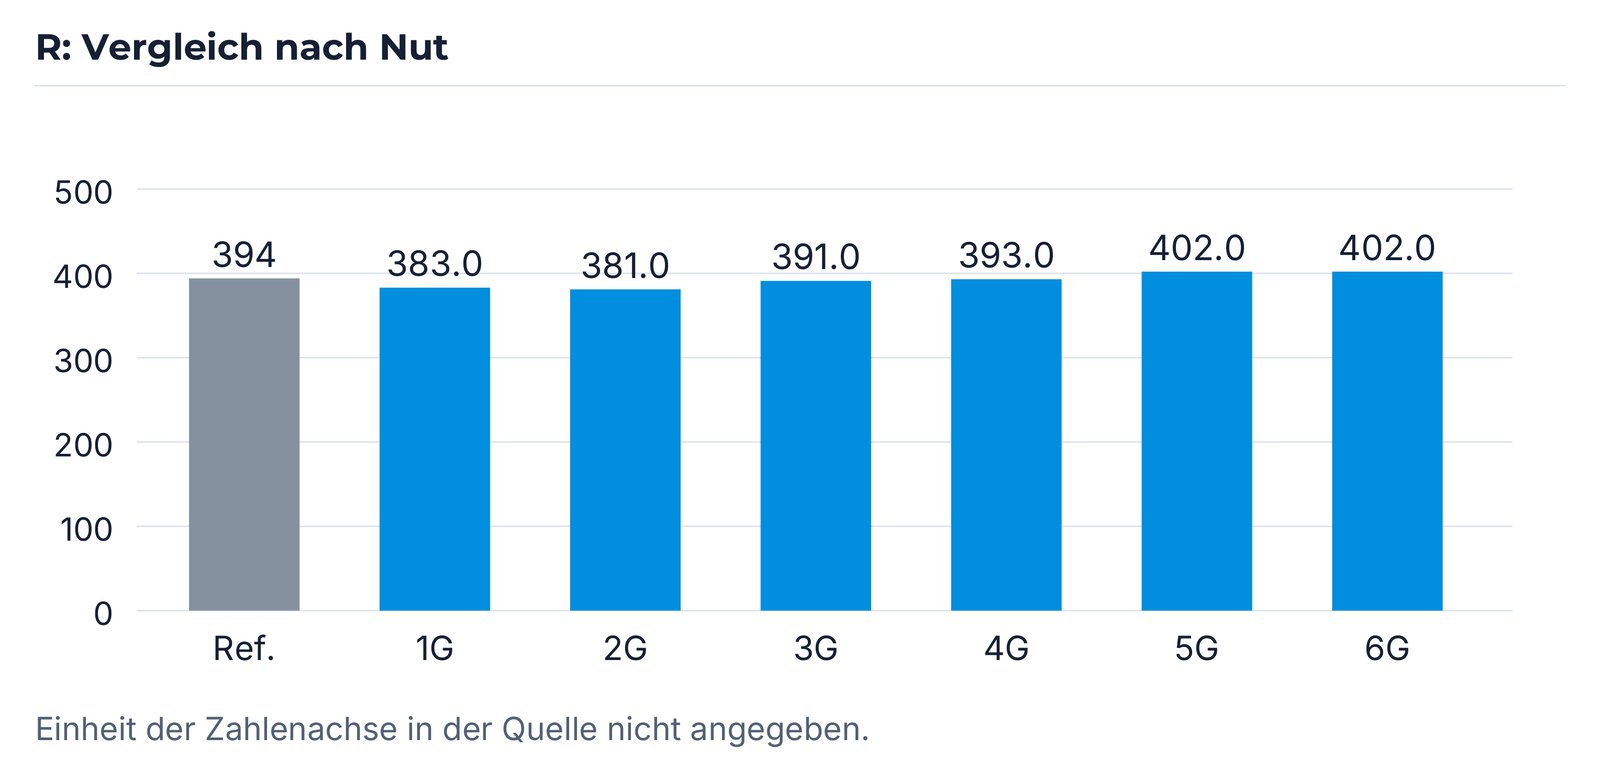
Die drei Diagramme vergleichen die Referenz mit 1G bis 6G anhand von A1/A2, Ang1/Ang2 und R. Die Zahlenachsen sind in der zugrunde liegenden Unterlage ohne Einheit angegeben.
| Typ | Durchmesser | Nuten 1 | Dicke [mm] | Körnung | Nuten 2 |
|---|---|---|---|---|---|
| MD-DW | Ø3.9 | 5G | 5~20 | #325~#3000 | 5G |
| MD-1FF6Y | Ø202 | 8G | 5~20 | #325~#3000 | 8G |
| Typ | Durchmesser | Nuten 1 | Dicke [mm] | Körnung | Nuten 2 |
|---|---|---|---|---|---|
| MD-DW | Ø3.9 | 5G | 5~20 | #325~#3000 | 5G |
| MD-1FF6Y | Ø202 | 8G | 5~20 | #325~#3000 | 8G~10G |
Saphir, SiC, Glas und Keramik: Back Grinding
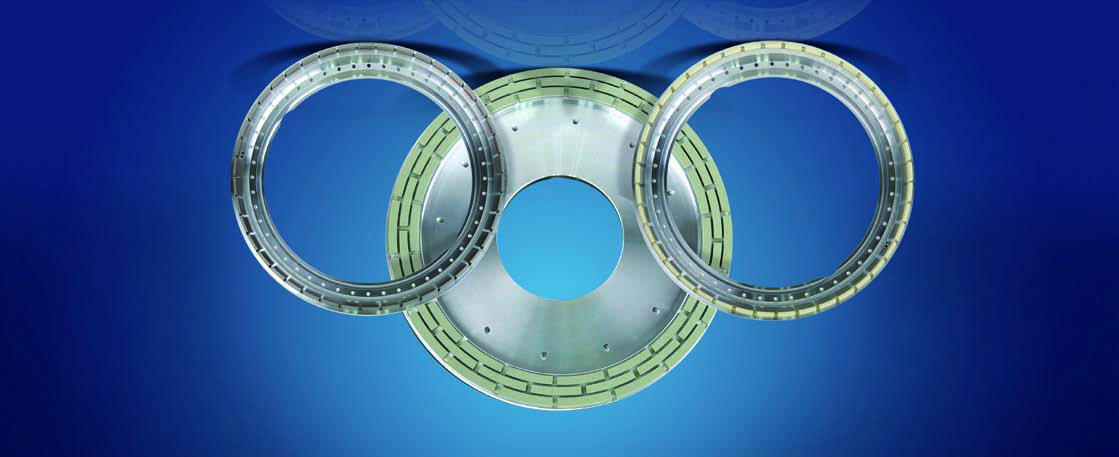
Metallgebundene Grobschleifwerkzeuge sind auf lange Standzeit und hohen Volumenabtrag ausgelegt. Keramisch gebundene Feinschleifwerkzeuge unterstützen Schleifleistung und feine Oberflächen. Unterschiedliche Maschinen, Schleifmethoden und Bearbeitungsparameter erhalten passende Scheibenkonstruktionen. Die Anwendungen umfassen Saphir, SiC, Glas und weitere harte Werkstoffe wie Zirkonoxid.
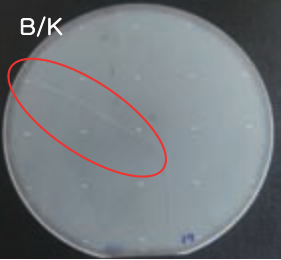
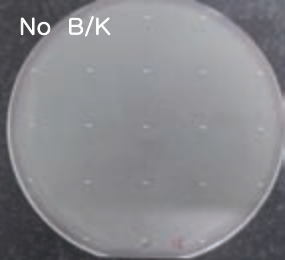
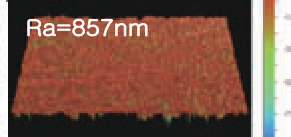
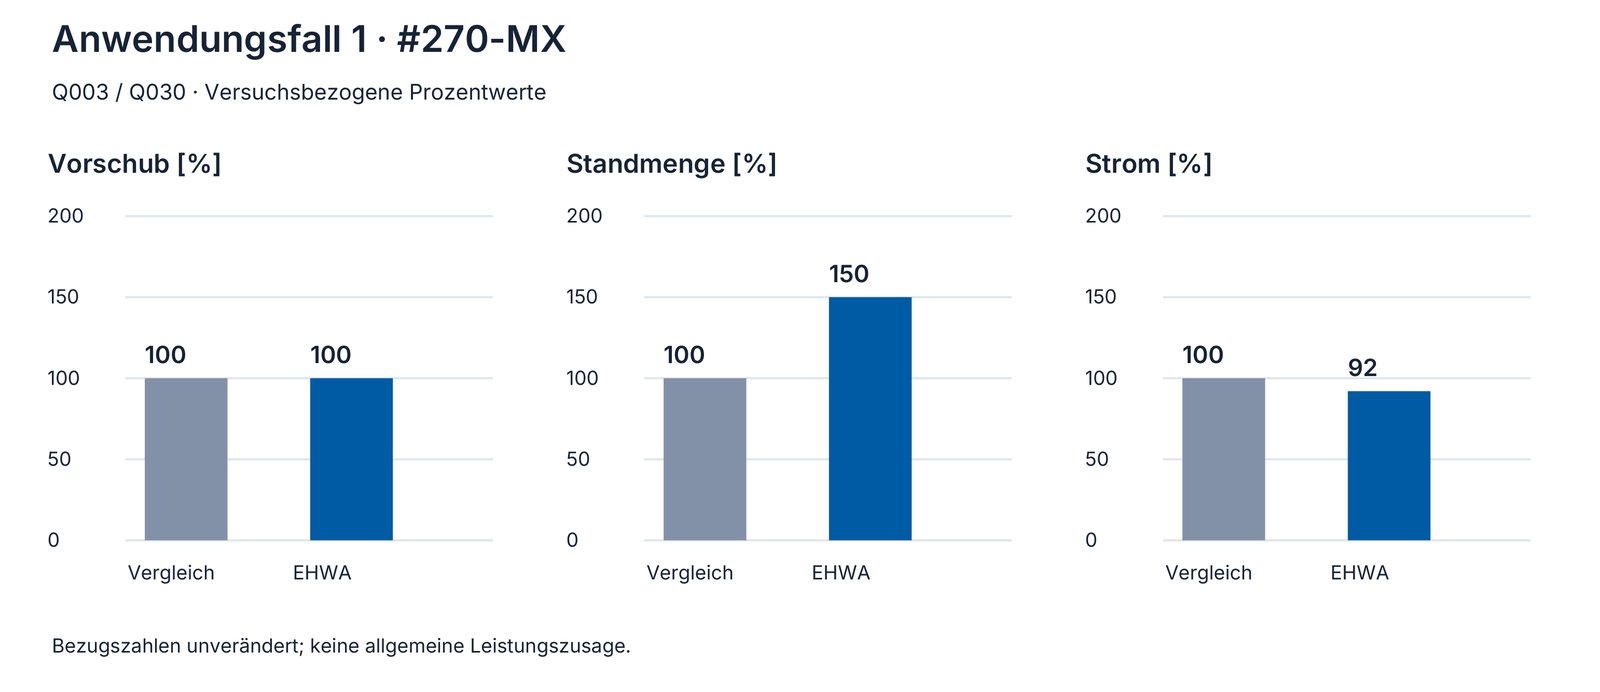
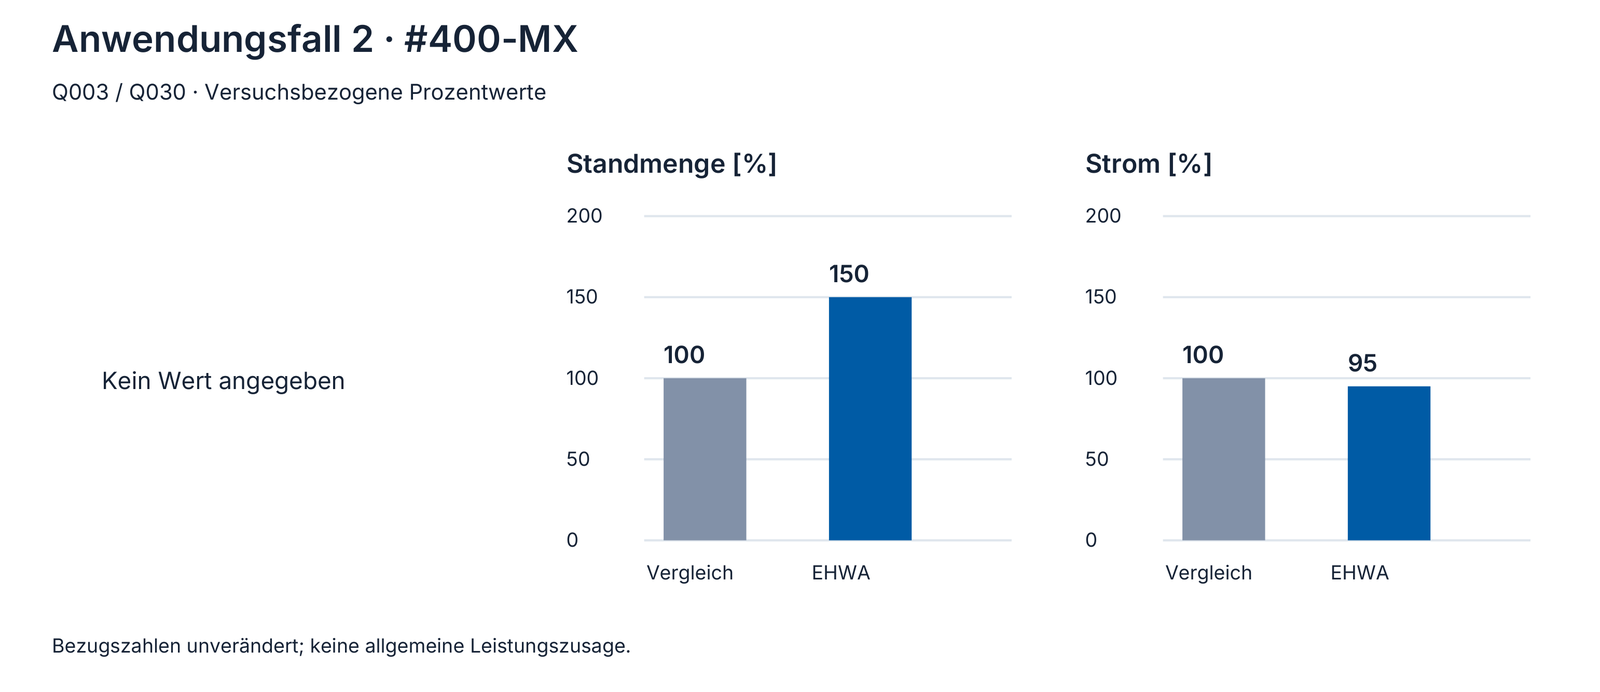
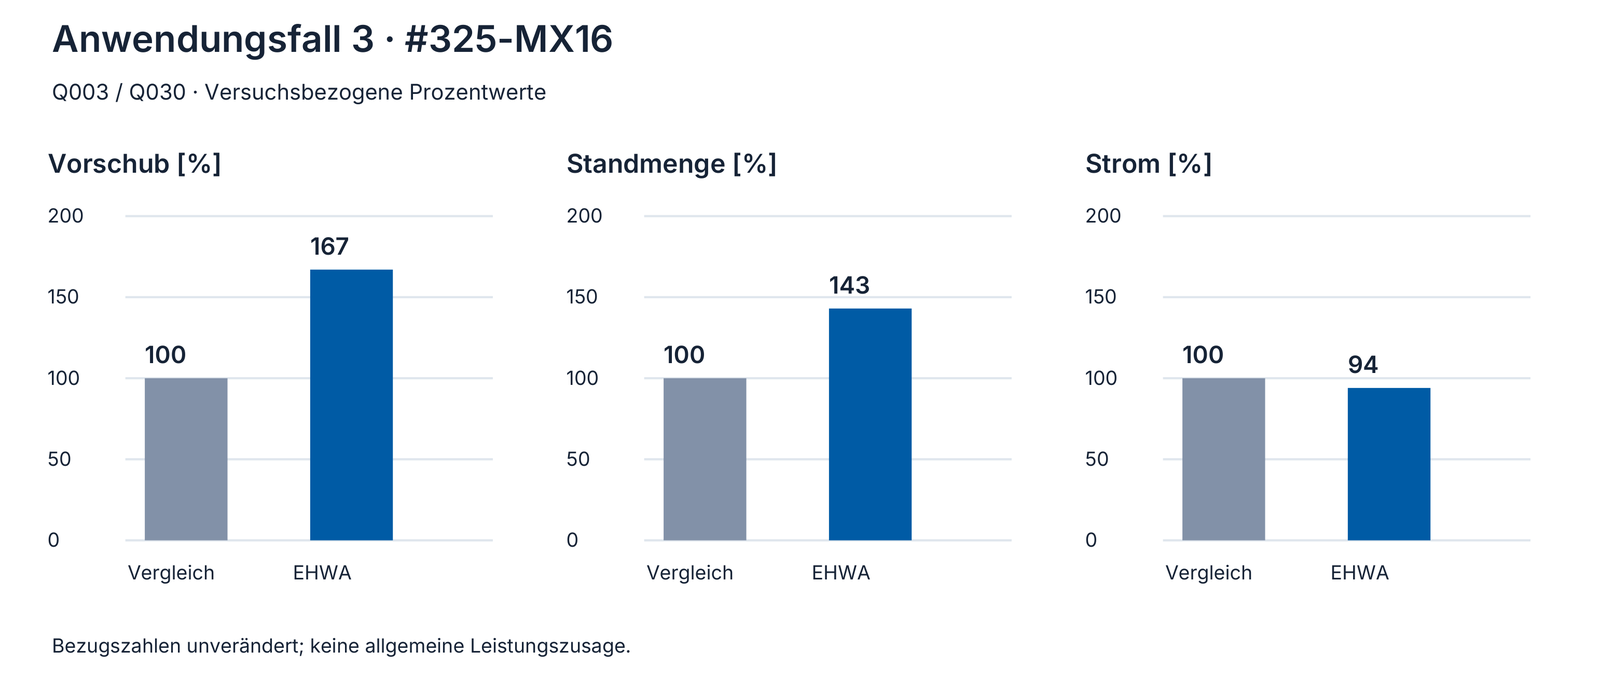
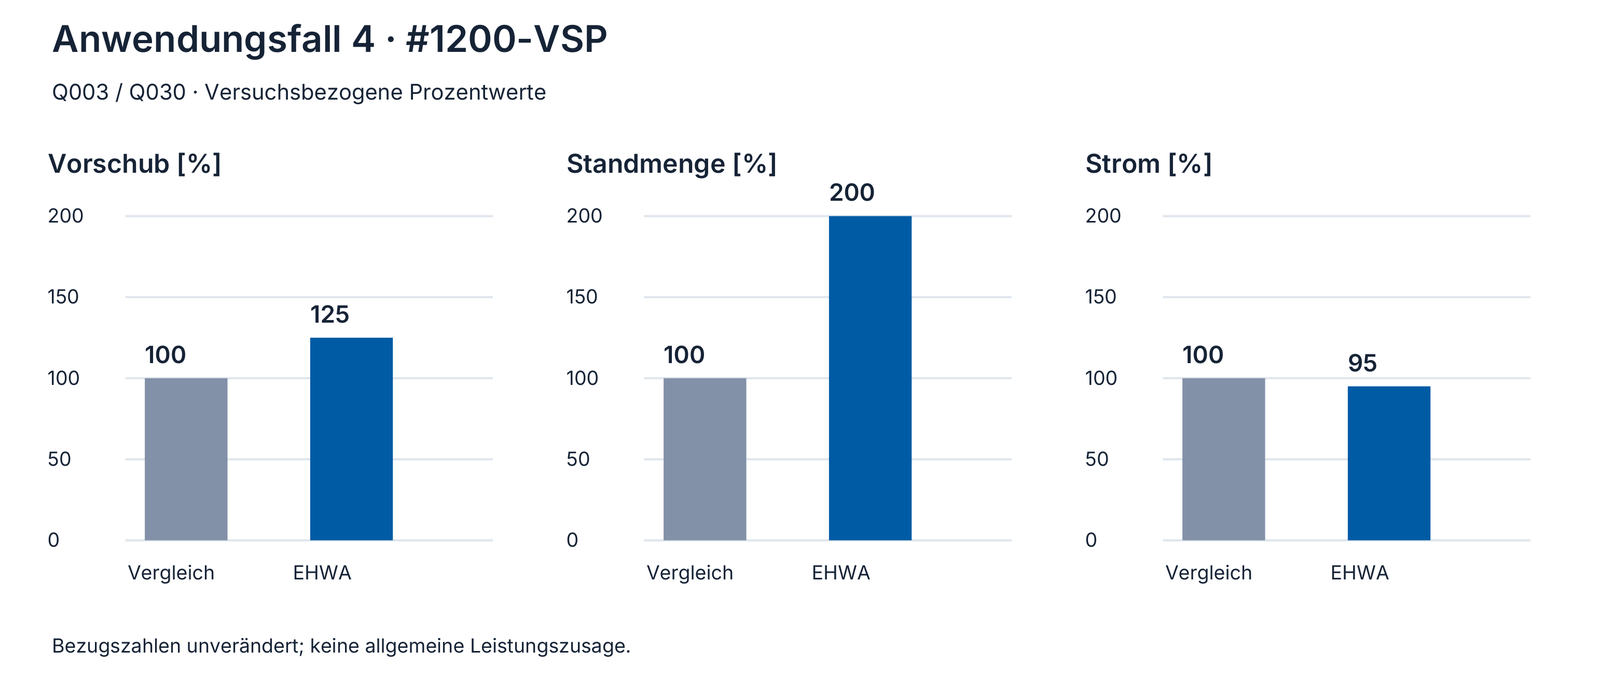
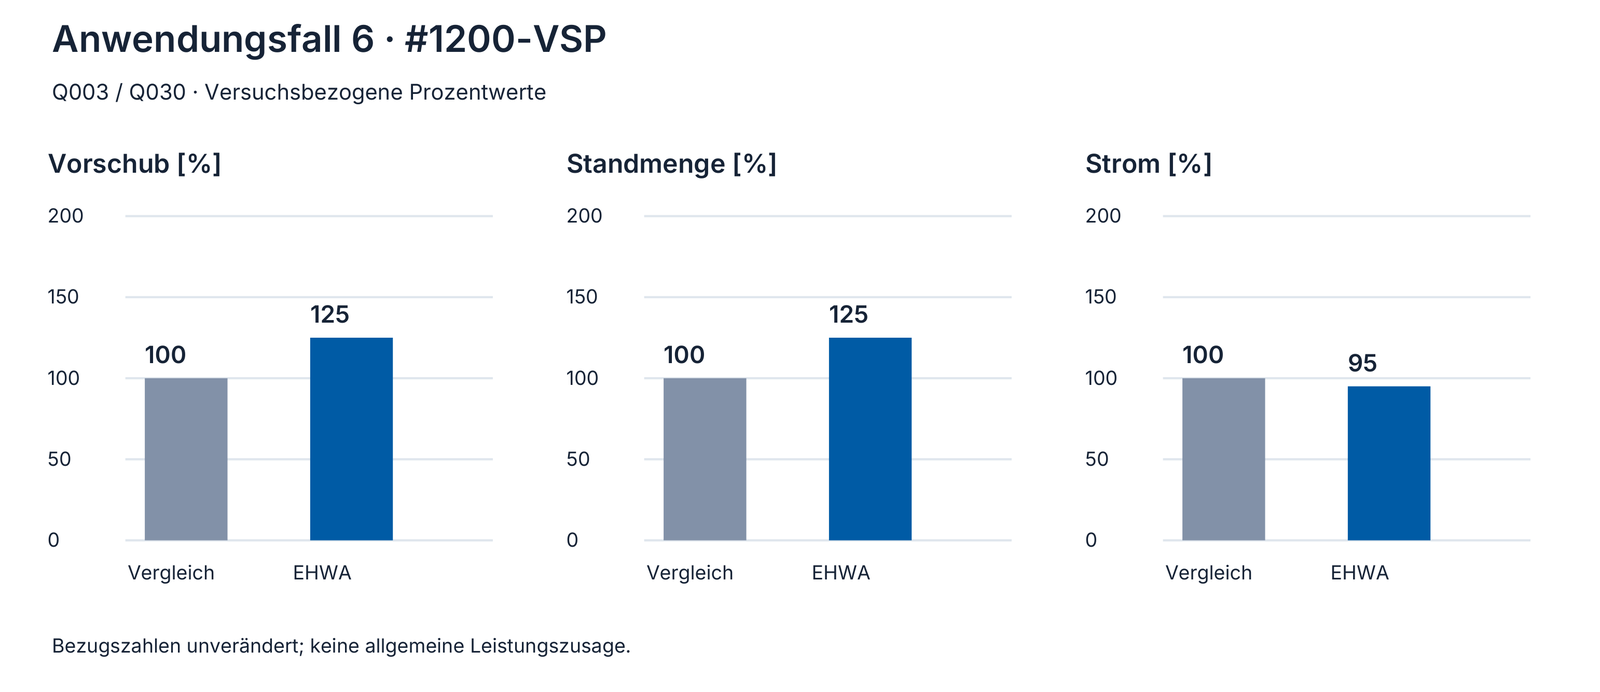
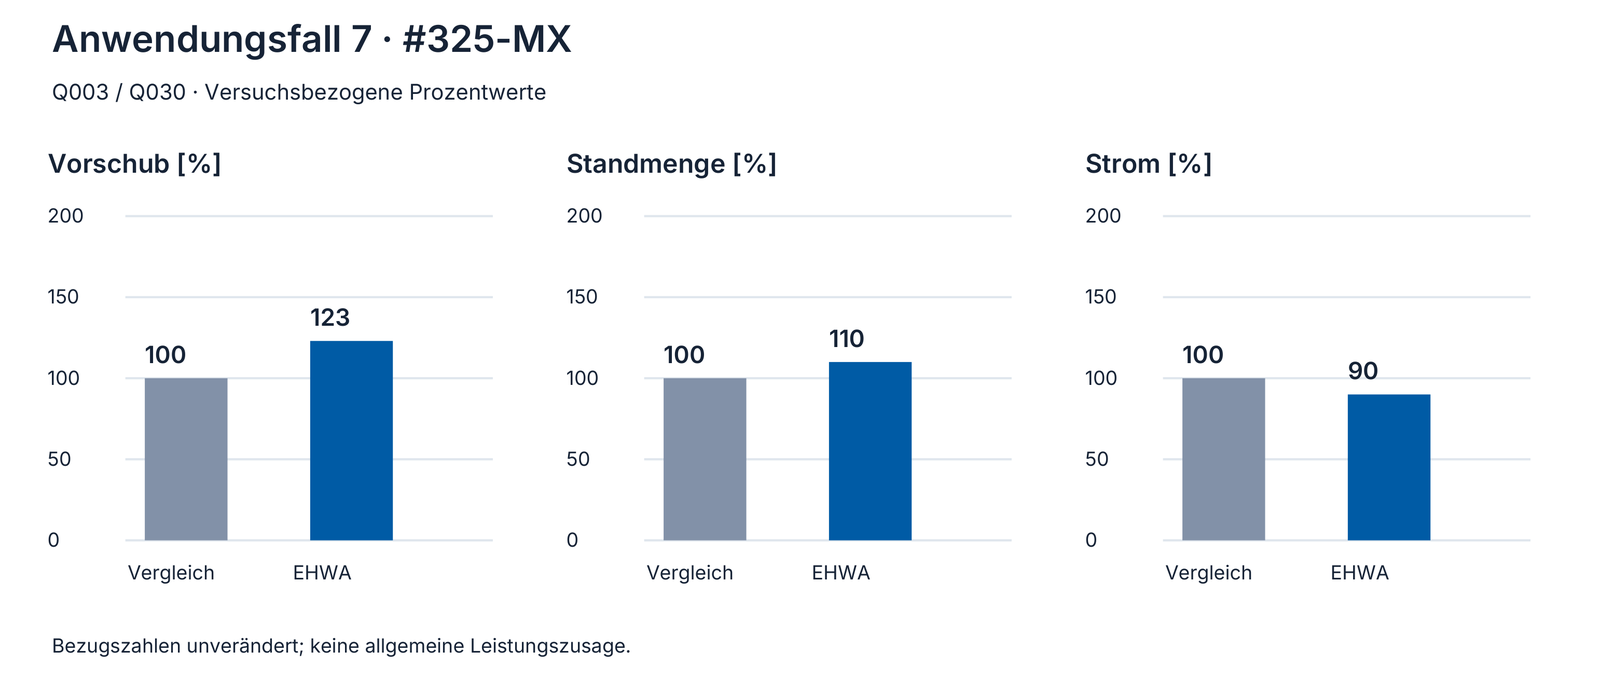
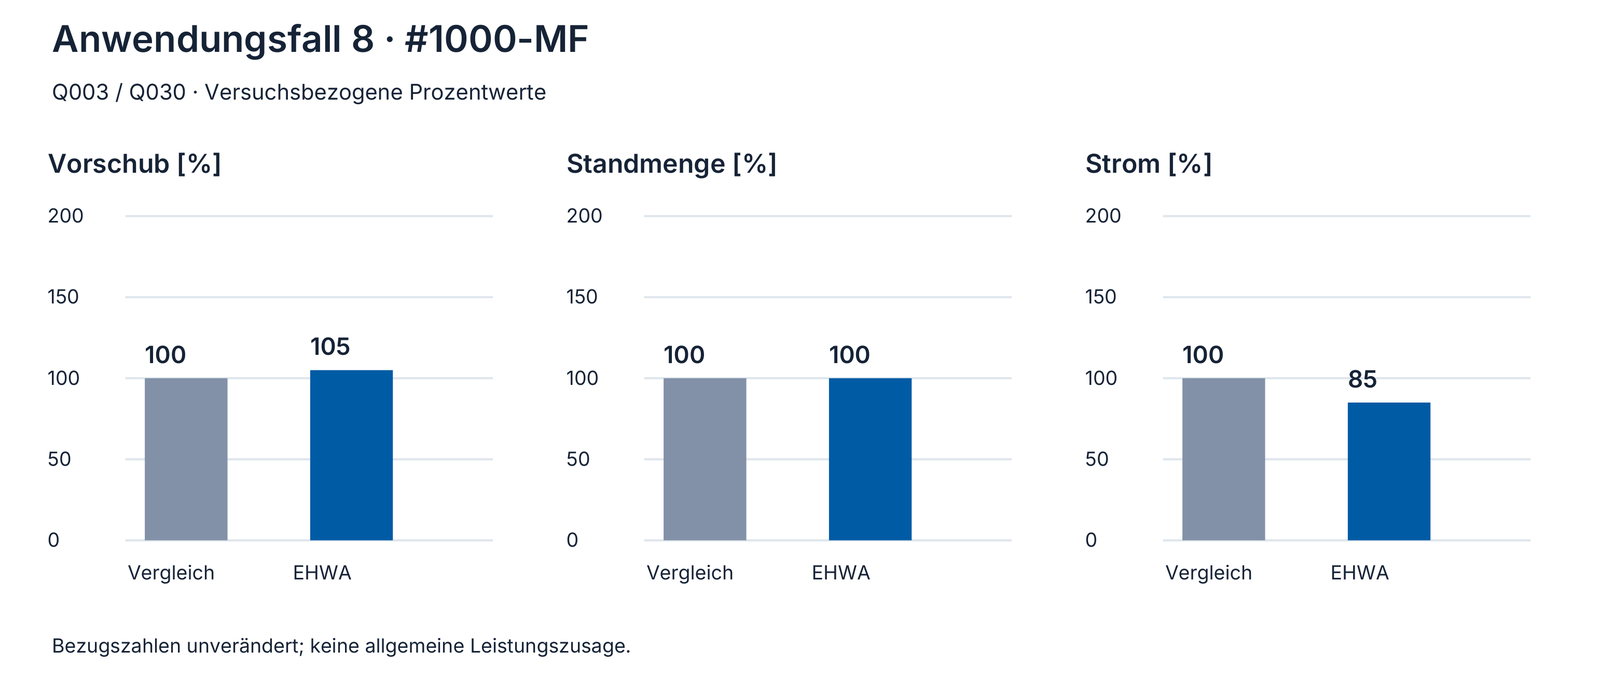
Die acht Beispiele unterscheiden 2–4″-Saphir mit WAX-Aufnahme, vollautomatische 4″-Saphirbearbeitung mit WAX, 6″-Saphir mit TAPE und 8″-Keramik mit TAPE. Die Reihenfolge der Vergleichszahlen ist Referenzwerkzeug / EHWA. Beim 6″-Grobversuch bleibt die Standmenge 115 / 97 ausdrücklich erhalten; fehlende Werte bleiben leer statt Null. Die zwei Wafer-/Oberflächenpaare tragen B/K bzw. No B/K und Ra 970 nm bzw. Ra 857 nm.
| Stufe | Serie | D [mm] | W [mm] | X [mm] | Körnung | Form |
|---|---|---|---|---|---|---|
| Grob | MX / MS Series | 200~300 | 3~5 | 3~10 | #170~#500 | Slant / Segment |
| Fein | MS / VSP / VSBT Series | 200~300 | 3~5 | 3~10 | #600~#5000 | Slant / Segment |
| Fall | Wafer / Aufnahme | Werkzeug | Vorschub [%] | Standmenge [%] | Strom [%] |
|---|---|---|---|---|---|
| 1 | 2~4″ Saphir / WAX | #270-MX | 100 / 100 | 100 / 150 | 100 / 92 |
| 2 | 2~4″ Saphir / WAX | #400-MX | — | 100 / 150 | 100 / 95 |
| 3 | 4″ Saphir / WAX / vollautomatisch | #325-MX16 | 100 / 167 | 100 / 143 | 100 / 94 |
| 4 | 4″ Saphir / WAX / vollautomatisch | #1200-VSP | 100 / 125 | 100 / 200 | 100 / 95 |
| 5 | 6″ Saphir / TAPE / vollautomatisch | #270-MX | 100 / 100 | 115 / 97 | — |
| 6 | 6″ Saphir / TAPE / vollautomatisch | #1200-VSP | 100 / 125 | 100 / 125 | 100 / 95 |
| 7 | 8″ Keramik / TAPE / vollautomatisch | #325-MX | 100 / 123 | 100 / 110 | 100 / 90 |
| 8 | 8″ Keramik / TAPE / vollautomatisch | #1000-MF | 100 / 105 | 100 / 100 | 100 / 85 |


Präzisionsdiamantdraht: Cropping, Squaring und Wafering
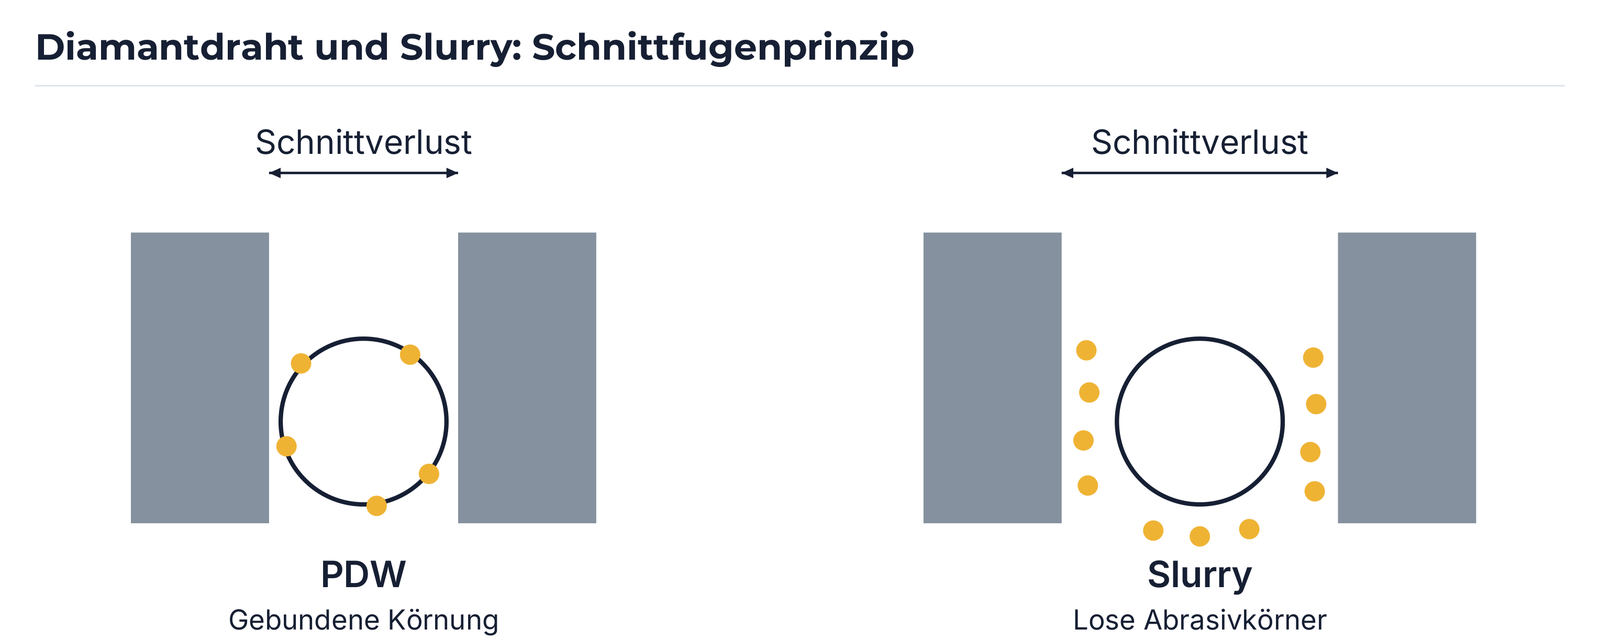
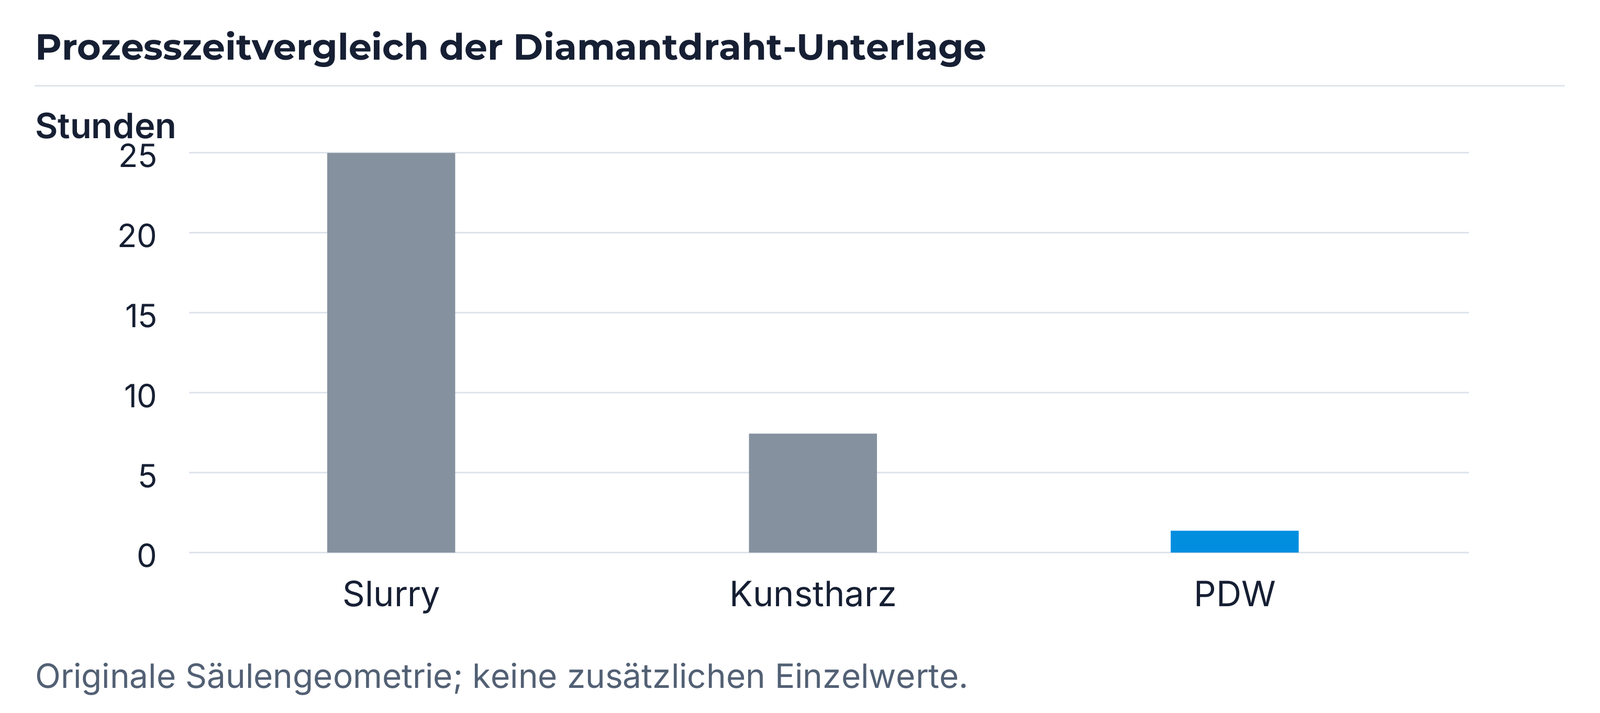
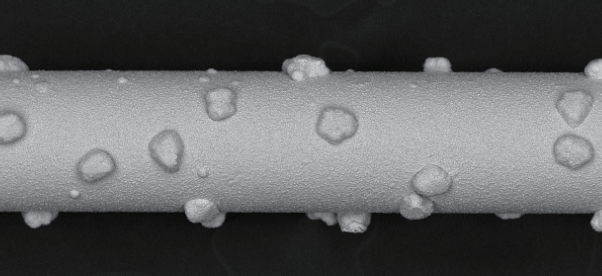
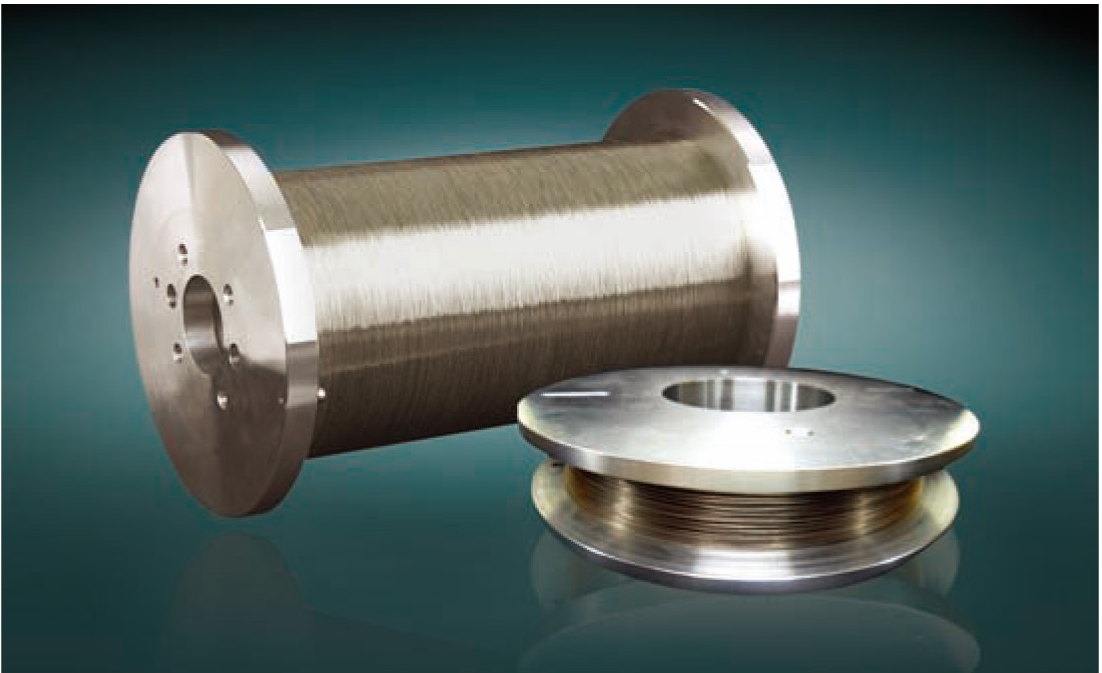
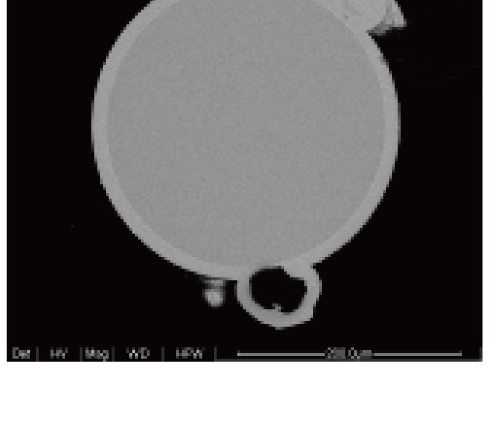
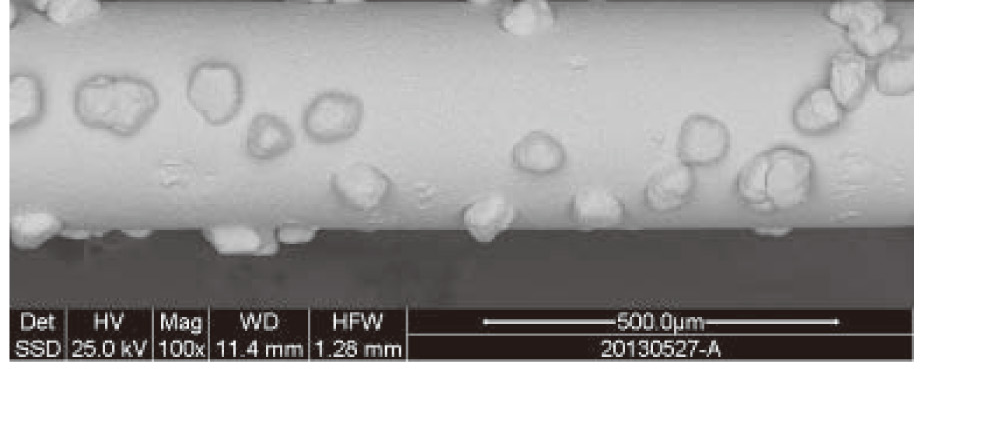
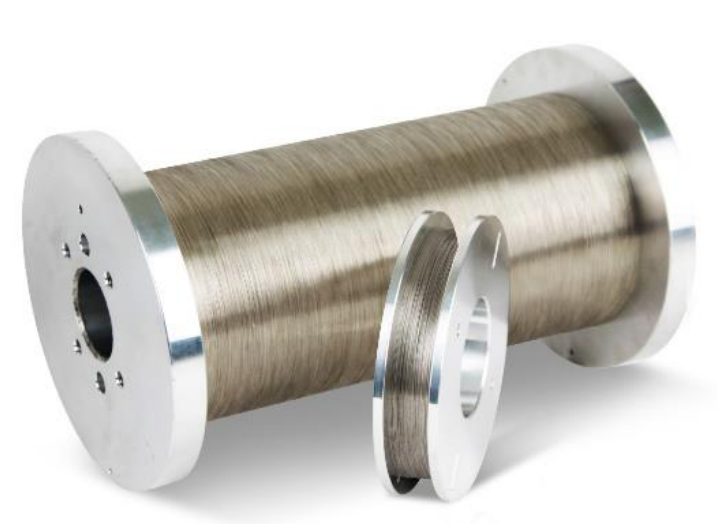
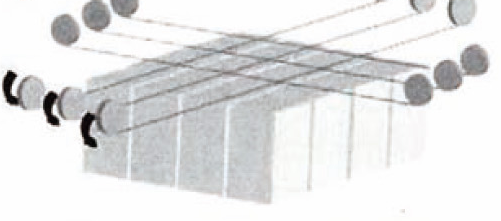
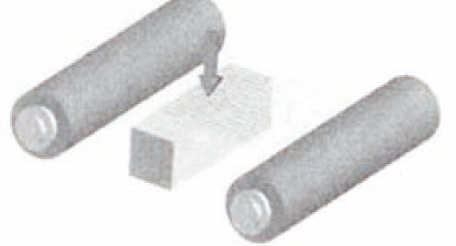
PDW verbindet dünne Schnittfugen mit hoher Schnittqualität und Ausbringung. Gleichmäßige Diamantkörnung unterstützt dünne Wafer, gute Ebenheit sowie Warp-, TTV- und Bow-Werte. Diamantbindung und nutzbare Drahtstandzeit sind auf zuverlässiges Trennen ausgelegt. Die Quellen nennen 3~10-fach schnellere Schnittgeschwindigkeit gegenüber dem jeweiligen Slurry-Prozess und einen Prozess ohne abrasive Slurry. Das Vergleichsergebnis hängt von Material und Prozess ab; „Slurry-frei“ bedeutet nicht automatisch Bearbeitung ohne Kühlung.
Cropping umfasst einkristalline Silizium- und Saphir-Ingots. Squaring umfasst einkristallines Silizium, polykristalline Jumbo-Ingots und Saphir-Ingots für Deckglasblöcke. Wafering umfasst Mono-/Poly-Silizium, Saphir und SiC. Die Silizium-Unterlagen nennen Drahtausführungen mit 50 µm und 120 µm sowie die Anwendungskennungen 300-D50 und 250-D50 für Squaring und 90-D35 für Slicing. Die Kennung 90-D35 wird nicht durch den anderslautenden Tabellenartikel 90-D12 ersetzt.
Für Saphir sind 2″, 4″ und 6″ sowie die Erweiterung auf 8″ beschrieben. Gegenüber kunstharzbeschichtetem Diamantdraht nennen die Quellen bessere thermische Stabilität, längere Standzeit und kürzere Schnittzeit. Die unterschiedlichen Tabellenprogramme sind in den folgenden Tabellen getrennt aufgeführt.

Diamantdraht: drei vollständige Programmvarianten
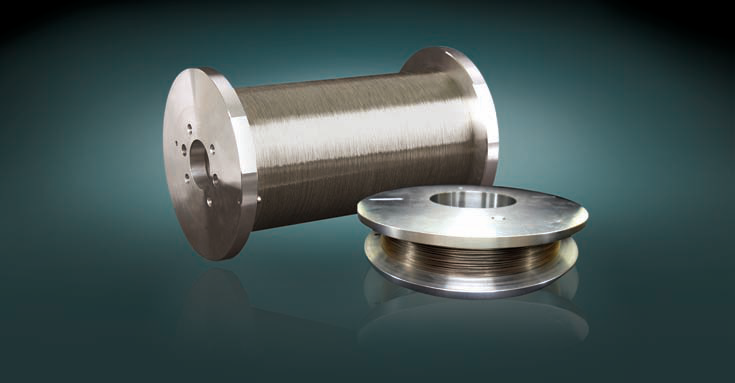
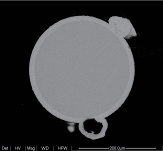
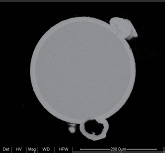
Die Programme unterscheiden nicht nur zusätzliche dünne Drähte, sondern auch Bestellcodes, Drahtkern, WBS und Schnittverlust. WBS bedeutet Wire Breaking Strength. Das Kernmaterial ist hochwertiger Klavierdraht. Niedrige, mittlere und hohe Diamantkonzentration sowie Spulenlängen von 5, 10, 20, 30, 50 und +100 km sind beschrieben; kundenspezifische Ausführungen sind möglich.
Das neunzeilige Programm enthält 80-D10 sowie 250-D45, 300-D45 und 350-D45. Beim Artikel 350-D45 steht in der Quelle in der Durchmesserspalte 300; diese abweichende Quellangabe bleibt sichtbar und wird bei der Auswahl mit der Spezifikation abgeglichen. Das erweiterte dreizehnzeilige Programm ergänzt 50-D-9 und 60-D-10; die abweichenden Bindestriche bleiben als Bestellkennungen erhalten.
| Anwendung | Bestellcode | Drahtkern Ø [µm] | WBS [N] | Diamantgröße [µm] | Schnittverlust [µm] |
|---|---|---|---|---|---|
| Mono-/Poly-Si Wafering | 70-D10 | 70 | 18 | 8~12 | 80~90 |
| Mono-/Poly-Si Wafering | 80-D12 | 80 | 21 | 8~16 | 90~100 |
| Mono-/Poly-Si Wafering | 90-D12 | 90 | 23 | 8~16 | 100~110 |
| Mono-/Poly-Si Wafering | 120-D15 | 120 | 40 | 10~20 | 140~145 |
| Saphir-Ingot-Wafering | 160-D35 | 160 | 65 | 30~40 | 220~240 |
| Saphir-Ingot-Wafering | 180-D35 | 180 | 85 | 30~40 | 235~255 |
| Saphir-Ingot-Wafering | 180-D45 | 180 | 85 | 40~50 | 245~255 |
| Si Squaring / Saphir Cropping | 200-D35 | 200 | 110 | 30~40 | 260~280 |
| Si Squaring / Saphir Cropping | 250-D35 | 250 | 180 | 30~40 | 310~330 |
| Si Squaring / Saphir Cropping | 250-D50 | 250 | 180 | 40~60 | 340~360 |
| Si Squaring / Saphir Cropping | 300-D50 | 300 | 240 | 40~60 | 390~410 |
| Anwendung | Bestellcode | Drahtkern Ø [µm] | WBS [N] | Diamantgröße [µm] | Schnittverlust [µm] |
|---|---|---|---|---|---|
| Mono-/Poly-Si Wafering | 60-D10 | 60 | 12 | 6~12 | 75~85 |
| Mono-/Poly-Si Wafering | 70-D10 | 70 | 16 | 8~12 | 85~95 |
| Mono-/Poly-Si Wafering | 80-D10 | 80 | 20 | 8~12 | 90~100 |
| Saphir-Ingot-Wafering | 160-D35 | 160 | 65 | 30~40 | 220~240 |
| Saphir-Ingot-Wafering | 180-D35 | 180 | 85 | 30~40 | 235~255 |
| Saphir-Ingot-Wafering | 180-D45 | 180 | 85 | 40~50 | 245~255 |
| Si Squaring / Saphir Cropping | 250-D45 | 250 | 180 | 40~50 | 345~355 |
| Si Squaring / Saphir Cropping | 300-D45 | 300 | 240 | 40~50 | 395~405 |
| Si Squaring / Saphir Cropping | 350-D45 | 300 | 320 | 40~50 | 445~455 |
| Anwendung | Bestellcode | Drahtkern Ø [µm] | WBS [N] | Diamantgröße [µm] | Schnittverlust [µm] |
|---|---|---|---|---|---|
| Mono-/Poly-Si Wafering | 50-D-9 | 50 | 10 | 5~10 | 60~70 |
| Mono-/Poly-Si Wafering | 60-D-10 | 60 | 12 | 6~12 | 70~80 |
| Mono-/Poly-Si Wafering | 70-D10 | 70 | 18 | 8~12 | 80~90 |
| Mono-/Poly-Si Wafering | 80-D12 | 80 | 21 | 8~16 | 90~100 |
| Mono-/Poly-Si Wafering | 90-D12 | 90 | 23 | 8~16 | 100~110 |
| Mono-/Poly-Si Wafering | 120-D15 | 120 | 40 | 10~20 | 140~145 |
| Saphir-Ingot-Wafering | 160-D35 | 160 | 65 | 30~40 | 220~240 |
| Saphir-Ingot-Wafering | 180-D35 | 180 | 85 | 30~40 | 235~255 |
| Saphir-Ingot-Wafering | 180-D45 | 180 | 85 | 40~50 | 245~255 |
| Si Squaring / Saphir Cropping | 200-D35 | 200 | 110 | 30~40 | 260~280 |
| Si Squaring / Saphir Cropping | 250-D35 | 250 | 180 | 30~40 | 310~330 |
| Si Squaring / Saphir Cropping | 250-D50 | 250 | 180 | 40~60 | 340~360 |
| Si Squaring / Saphir Cropping | 300-D50 | 300 | 240 | 40~60 | 390~410 |
Diamantdrahtfertigung, Abrichten und Prozesskontrolle
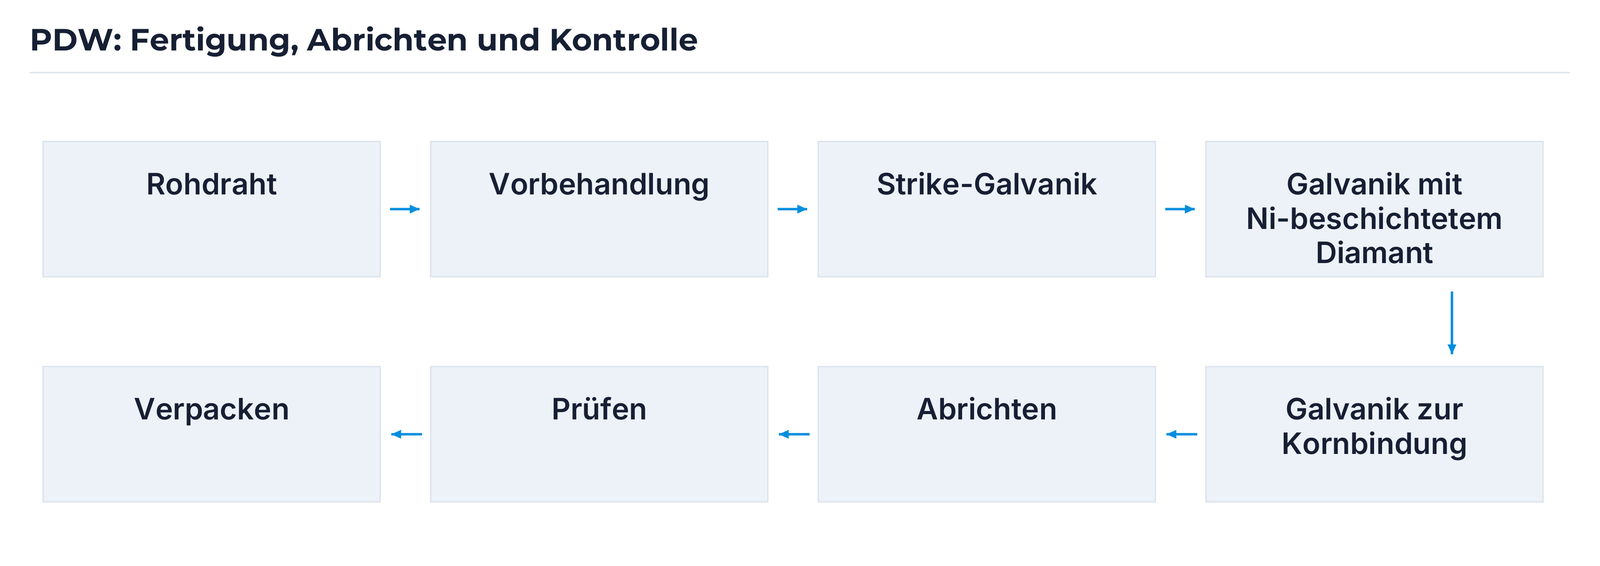
Die Fertigungsfolge beginnt mit Rohdraht und Vorbehandlung. Es folgen Strike-Galvanik und galvanischer Auftrag mit Ni-beschichtetem Diamant, anschließend Galvanik zur Kornbindung, Abrichten, Prüfen und Verpacken. Die Echtzeitzählung und Inline-Prüfung ergänzen die Prozesskontrolle.
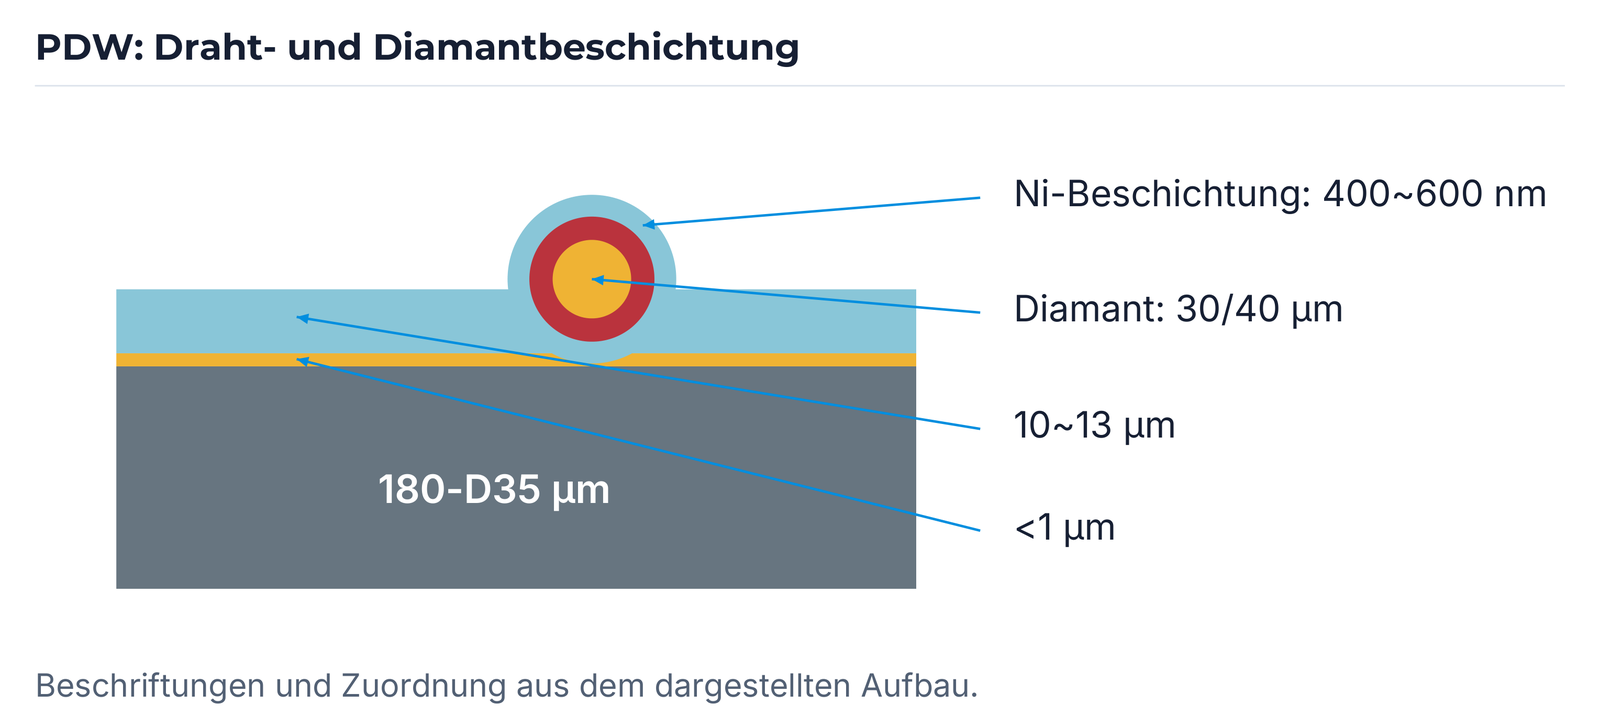
Das Strukturschema trägt 180-D35 µm, eine untere Schicht <1 µm, eine obere Schicht 10~13 µm, Diamant 30/40 µm und Ni-Beschichtung 400~600 nm. Diese Beschriftungen beziehen sich auf den dargestellten Aufbau. Die Vor-/Nach-Abrichtbilder zeigen einen Überstand von 10 µm vor dem Abrichten und den markierten Abtrag zur Schnittbereitschaft.
| Beschriftung | Quellwert |
|---|---|
| Drahtkennung | 180-D35 µm |
| Untere Schicht | <1 µm |
| Obere Schicht | 10~13 µm |
| Diamant | 30/40 µm |
| Ni-Beschichtung | 400~600 nm |
Ergänzende Halbleiterbearbeitung: Back Grinding, Dicing und CMP
Die Branchenbroschüre ergänzt das Glasprogramm um Silizium-Back-Grinding und LED-/Saphir-Back-Grinding. Geringe Kantenausbrüche, Bauteilfestigkeit, hohe Vorschübe und dünne Wafer sind Auslegungsziele. Für Dicing und Microblades nennt sie Silizium, LT/LN, Glas, Keramik sowie QFN, FBGA, CSP und MCP: feine Schnitte, geringe Ausbrüche, Präzision bei dünnen Blättern sowie hohe Drehzahlen und Vorschübe.
BSL-CMP-Konditionierer verbinden präzise Diamantplatzierung und Überstandskontrolle mit einer festen Lötanbindung. Diamantselektion und Qualitätskontrolle unterstützen geringe Defekte und gleichmäßige Waferbearbeitung. CVD-Konditionierer sind auf stabile Pad- und Waferabtragsraten über längere Nutzungszeiträume sowie geringen Verbrauch und reduzierte Wartungszeit ausgelegt. Die Quelle beschreibt eine chemisch stabile, metallkontaminationsarme Kontaktlösung; das ersetzt keine allgemeine Kontaminationsfreigabe für jedes Slurry-/Pad-System.
| Ausführung | Hersteller | Genannte Maschinen |
|---|---|---|
| BSL | AMAT | Mirra / Reflexion |
| BSL | Ebara | F-Rex200/300 / EPO-222(H) |
| BSL | Lam | Auriga / CMP200/300 / Avantgaard 776(676) / Momentum / Teres |
| BSL | Strasbaugh | 6DS+SP / 6ED |
| CVD | AMAT | Reflexion LK / Mirra |
| CVD | Ebara | F-REX series |
| CVD | K.C.T. | In der Quelle ohne Modellangabe |




Technische Unterstützung und Unternehmenshintergrund
Seit 1975 entwickelt EHWA Diamantwerkzeuge und technische Lösungen gemeinsam mit Kunden. Produktqualität, Service und Fachwissen stehen im Mittelpunkt. Die Branchenbroschüre beschreibt das Ziel, Kunden mit passenden Produkten und technischen Informationen auszustatten und ihren Fertigungserfolg zu unterstützen. Für die Auslegung und Abstimmung Ihrer heutigen Anwendung ist EHWA Europe Ihr Ansprechpartner.
Die folgenden Standortaufnahmen stammen aus der Broschüre von 2016. Sie dokumentieren den damaligen Unternehmenshintergrund: Osan HQ, Osan 2, Dongtan, Pyeongtaek, Seochun und Oksan; Shanghai, Weihai, Fujian und Indonesien; sowie Niederlassungen in den USA, Japan, Thailand, Deutschland, Indien und Mexiko. Die historischen Aufnahmen sind keine aktuelle Standortliste.


Ihre Anwendung mit EHWA abstimmen
Teilen Sie uns Werkstoff und Werkstück, Glas- oder Waferdicke, Maschine und Aufnahme, Prozessstufe und gewünschte Kanten- oder Oberflächenqualität mit. Bei Diamantdraht helfen zusätzlich Schnittaufgabe, Ingotgröße, Drahtkern, Konzentration und benötigte Spulenlänge. EHWA Europe unterstützt die passende Werkzeug- und Prozessauswahl.
Unterlagen und Quellenzuordnung
Die vollständige Familienfassung beruht auf 38 eigenständigen PDF-Dokumenten mit 96 physischen Seiten. Q107 und Q108 sind als identische Doppelquelle im Herstellerindex dokumentiert und werden einmal verwendet. Identische Seiten werden mit allen Provenienzen gemeinsam dargestellt; technische Varianten behalten ihre eigenen Programme und Versuchsangaben.
- Q006 · 2 Seiten
- Q007 · 1 Seite
- Q008 · 1 Seite
- Q009 · 2 Seiten
- Q010 · 1 Seite
- Q015 · 1 Seite
- Q020 · 1 Seite
- Q021 · 2 Seiten
- Q023 · 2 Seiten
- Q024 · 1 Seite
- Q027 · 1 Seite
- Q028 · 1 Seite
- Q029 · 2 Seiten
- Q031 · 1 Seite
- Q032 · 2 Seiten
- Q042 · 4 Seiten
- Q046 · 6 Seiten
- Q060 · 5 Seiten
- Q063 · 2 Seiten
- Q096 · 1 Seite
- Q097 · 1 Seite
- Q098 · 1 Seite
- Q099 · 2 Seiten
- Q100 · 1 Seite
- Q104 · 1 Seite
- Q105 · 5 Seiten
- Q106 · 6 Seiten
- Q107 / Q108 · 2 Seiten
- Q113 · 1 Seite
- Q114 · 1 Seite
- Q123 · 5 Seiten
- Q124 · 5 Seiten
- Q125 · 6 Seiten
- Q126 · 2 Seiten
- Q208 · 5 Seiten
- Q209 · 6 Seiten
- Q210 · 2 Seiten
- Q231 · 5 Seiten
Fragen zur Werkzeugauswahl
Welche Diamantwerkzeuge eignen sich für Displayglas?
Das EHWA-Programm umfasst metallgebundene und galvanische Werkzeuge zum Kantenschleifen, Ritzräder sowie Polyurethan- und Ceroxidwerkzeuge für die Kantenpolitur. Die Auswahl richtet sich nach Glasart, Glasdicke, Bearbeitungsstufe und gewünschter Kantenqualität. Die Tabellen unterscheiden die jeweiligen Werkzeugausführungen und Programmvarianten.
Welche Bearbeitungen an Saphirwafern unterstützt EHWA?
Für Saphir beschreibt das Programm metallgebundene Werkzeuge zum Grobschleifen, keramisch gebundene Werkzeuge zum Feinschleifen, Kantenschleifscheiben, Eisen-Kunstharz-Läppplatten und Präzisionsdiamantdraht. Anwendungsbeispiele unterscheiden Wafergrößen, WAX- und TAPE-Aufnahmen sowie die jeweiligen Prozessbedingungen.
Wofür wird Präzisionsdiamantdraht in der Solar- und Waferfertigung eingesetzt?
Präzisionsdiamantdraht wird zum Cropping, Squaring und Wafering eingesetzt: zum Ablängen von Ingots, zum Trennen in Blockformen und zum Schneiden dünner Wafer. Das EHWA-Programm enthält Anwendungen für Mono- und Polysilizium sowie Saphir und SiC. Bestellcode, Drahtkern, Diamantgröße, Bruchkraft und Schnittverlust werden in getrennten Programmvarianten angegeben.
Welche Angaben benötigt EHWA für eine Werkzeugauslegung?
Hilfreich sind Werkstoff und Werkstück, Glas- oder Waferdicke, Maschine und Aufnahme, Bearbeitungsstufe sowie das gewünschte Oberflächen- oder Kantenergebnis. Bei Diamantdraht kommen Schnittaufgabe, Ingotgröße, Drahtkern, Konzentration und Spulenlänge hinzu. Über die Anfrage am jeweiligen Kapitel lässt sich die technische Unterlage direkt zuordnen.