Fertigung von Anlagenbauteilen sowie Kanten- und Notch-Bearbeitung von Wafern
EHWA DIAMOND – seit 1975
Zwei eigenständige Bearbeitungsaufgaben
Dieses Programm führt zwei unterschiedliche Anwendungen zusammen: Kern-, Grob- und Feinschleifwerkzeuge für die Herstellung von Si-/SiC-Fokusringen und Anlagenbauteilen sowie ein separates Werkzeugprogramm für Waferkanten und Notches. Unterschiedliche Bindungen und Geometrien werden jeweils auf Werkstoff, Kontur, Abtrag und Oberflächenziel abgestimmt.
Die Kernwerkzeuge in diesem Katalog dienen der Ringherstellung aus Si-/SiC-Platten. Sie sind hier nicht dem Dünnschleifen, Dicing oder Polieren von Wafern zugeordnet. Bei den Kanten- und Notch-Werkzeugen wird dagegen unmittelbar die Außenkante beziehungsweise die Orientierungsnotch eines Wafers bearbeitet.
Si bezeichnet Silizium, SiC Siliziumkarbid. Werkstoff und Herstellungsart gehören zur Werkzeugauswahl: Das Programm umfasst beide Werkstoffe, die unten dokumentierten Bearbeitungsbeispiele unterscheiden jedoch ausdrücklich Si-Fokusringe von gesinterten oder CVD-SiC-Bauteilen.
Kernwerkzeuge für die Ringherstellung aus Si oder SiC
Mit diesen Kernwerkzeugen werden ringförmige Strukturen aus Si- oder SiC-Platten hergestellt. EHWA fertigt verschiedene Werkzeugformen und Werkstoffausführungen entsprechend der Bearbeitungsaufgabe.
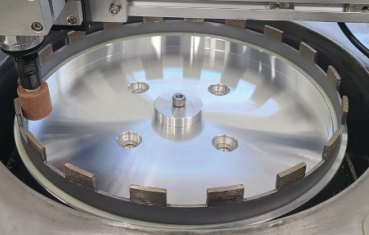
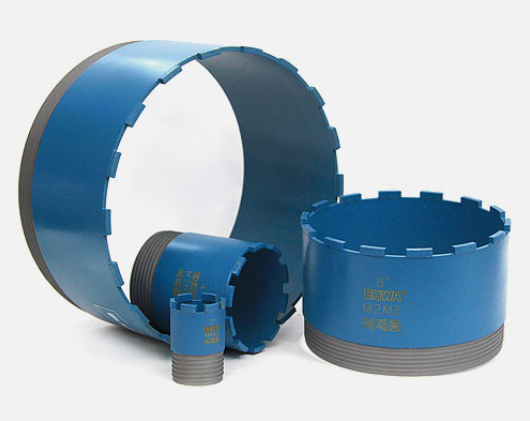
Merkmale und Vorteile
- Unterschiedliche Werkzeugformen für verschiedene Bearbeitungszwecke.
- Galvanische, gesinterte oder gelötete Schneidbeläge, abgestimmt auf Kundenanforderung und gewünschte Bearbeitungsleistung.
- In der Praxis bewährte, gleichmäßige Bearbeitungsqualität.
- Auswahl von Geometrie und Werkstoffausführung nach Standzeit, Schleiffähigkeit und Maßgenauigkeit.
Werkzeugaufnahme, Plattendicke und gewünschte Ringgeometrie bilden die Grundlage für die konkrete Auslegung.
Galvanische Werkzeuge für die Grobbearbeitung von Si-Fokusringen
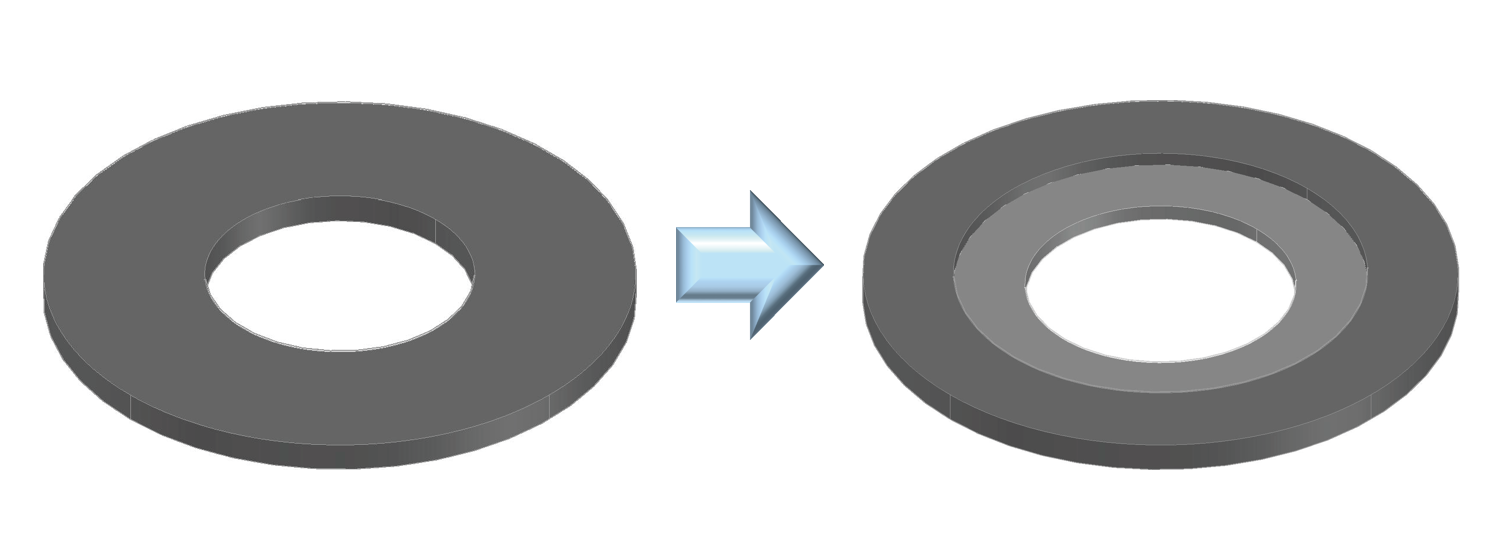
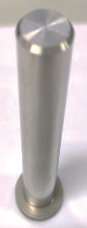
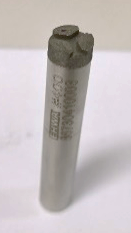
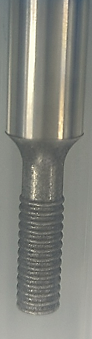
Die gezeigten galvanischen Werkzeuge bearbeiten unterschiedliche Konturen am Si-Fokusring, unter anderem den Außendurchmesser, die Innenkontur und konische Bereiche. Das Formbeispiel zeigt den Übergang vom einfachen Ring zur profilierten Ringkontur.

EHWA kann unterschiedliche Werkzeugausführungen für Fasen, Bohrungen, Innenkonturen und die in der Unterlage genannte Gewindebearbeitung herstellen.
| Gezeigte Werkzeuggruppe | Bearbeitungsaufgabe |
|---|---|
| Chamfering Wheel | Fasenbearbeitung |
| Hole Grinding | Bohrungsschleifen |
| Arbor Grinding | Innenkonturbearbeitung |
| Tap Grinding | Gewindebearbeitung; konkrete Kontur nach Bauteilzeichnung |
Fasenwerkzeuge
Bohrungsschleifen

Innenkontur und Tap Grinding

Keramisch und kunstharzgebundene Werkzeuge für die Feinbearbeitung
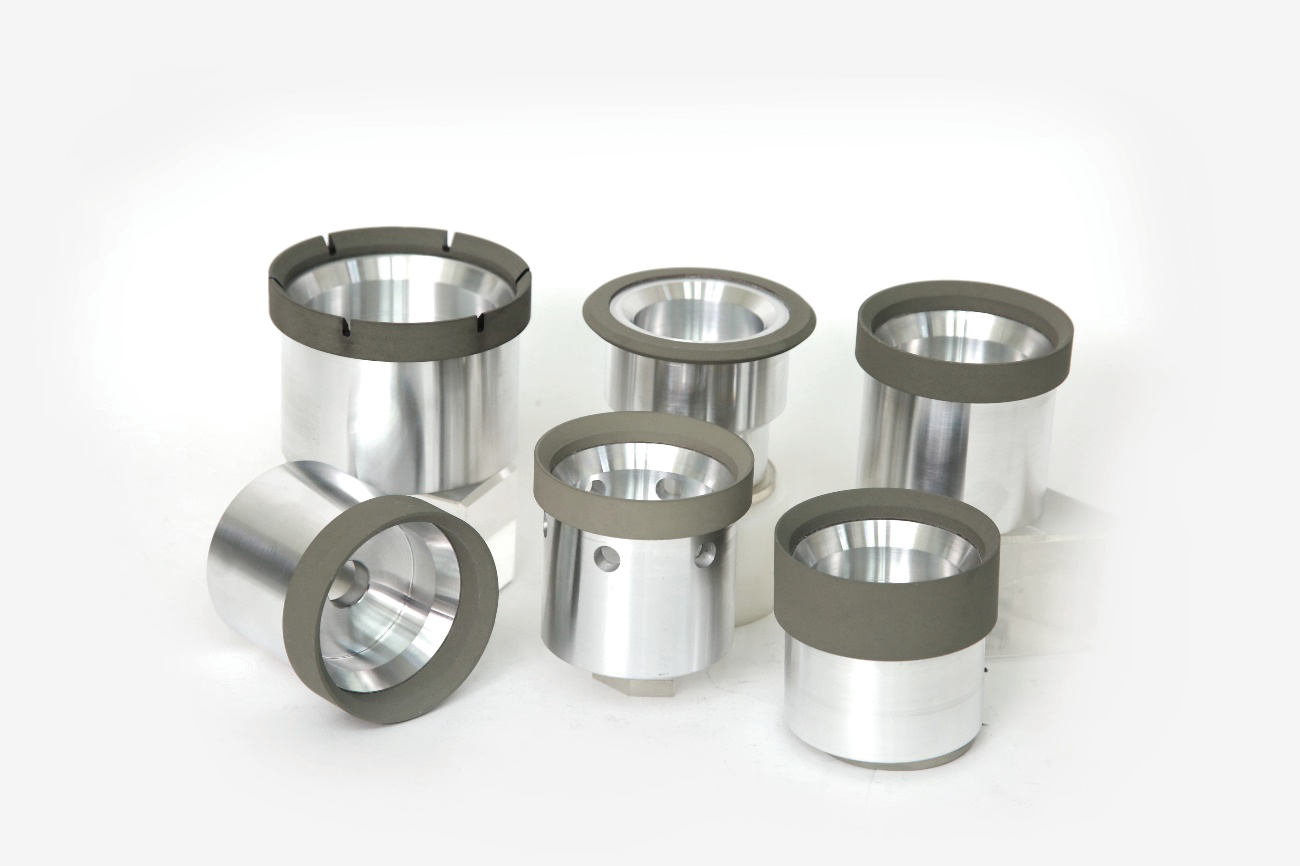
Die Feinbearbeitung umfasst Si- und SiC-Fokusringe mit Außen- und Innenkonturen sowie konischen Bereichen. EHWA führt hierfür keramische und kunstharzgebundene Schleifscheiben auf. Die Prozessschemata zeigen ausdrücklich keramisch gebundene Scheiben; die konkrete Bindung und Körnung richten sich nach Werkstoff, Kontur und Oberflächenziel.
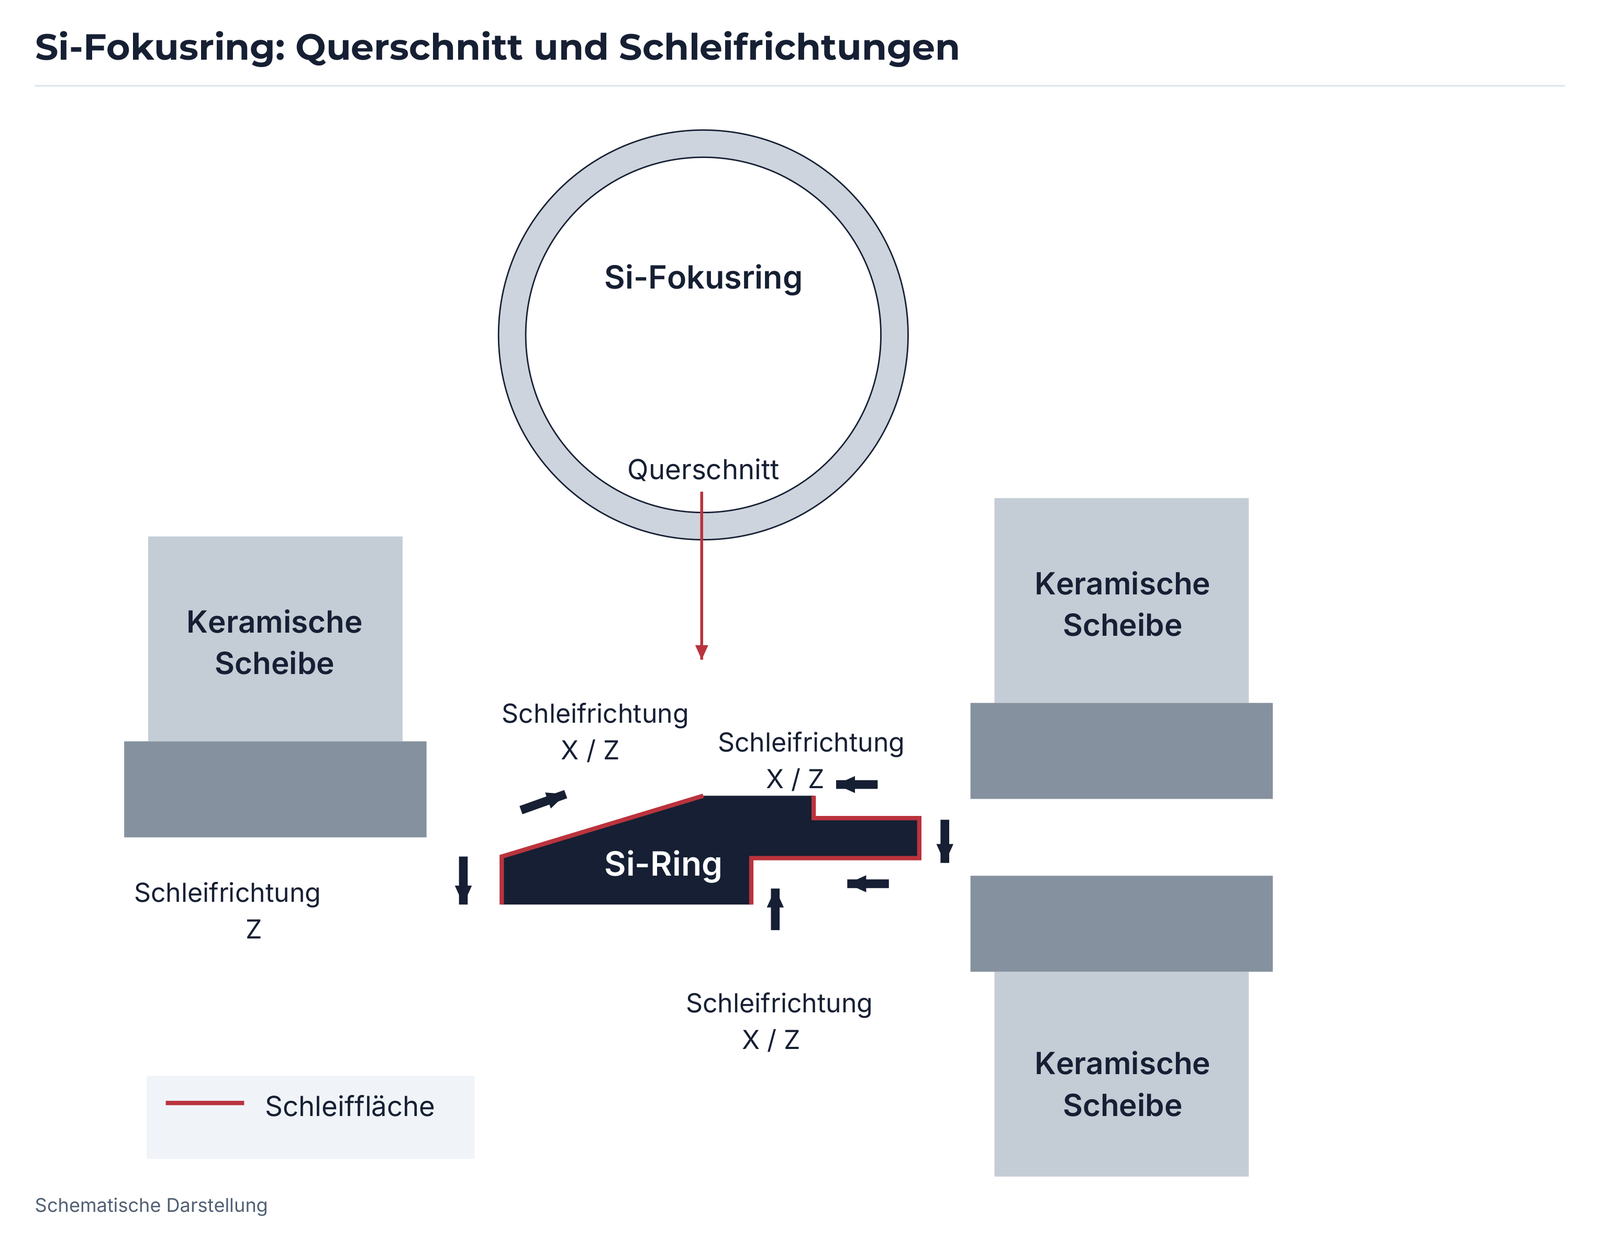
Si-Fokusring: Querschnitt und Bearbeitungsrichtungen
Das Querschnittsschema stellt die bearbeiteten Flächen rot dar. Die Werkzeugpositionen und Pfeile zeigen Schleifrichtungen entlang der Z-Achse sowie kombinierte Richtungen entlang der X- und Z-Achse. Damit werden unterschiedliche Ringflächen und Konturen erreichbar.
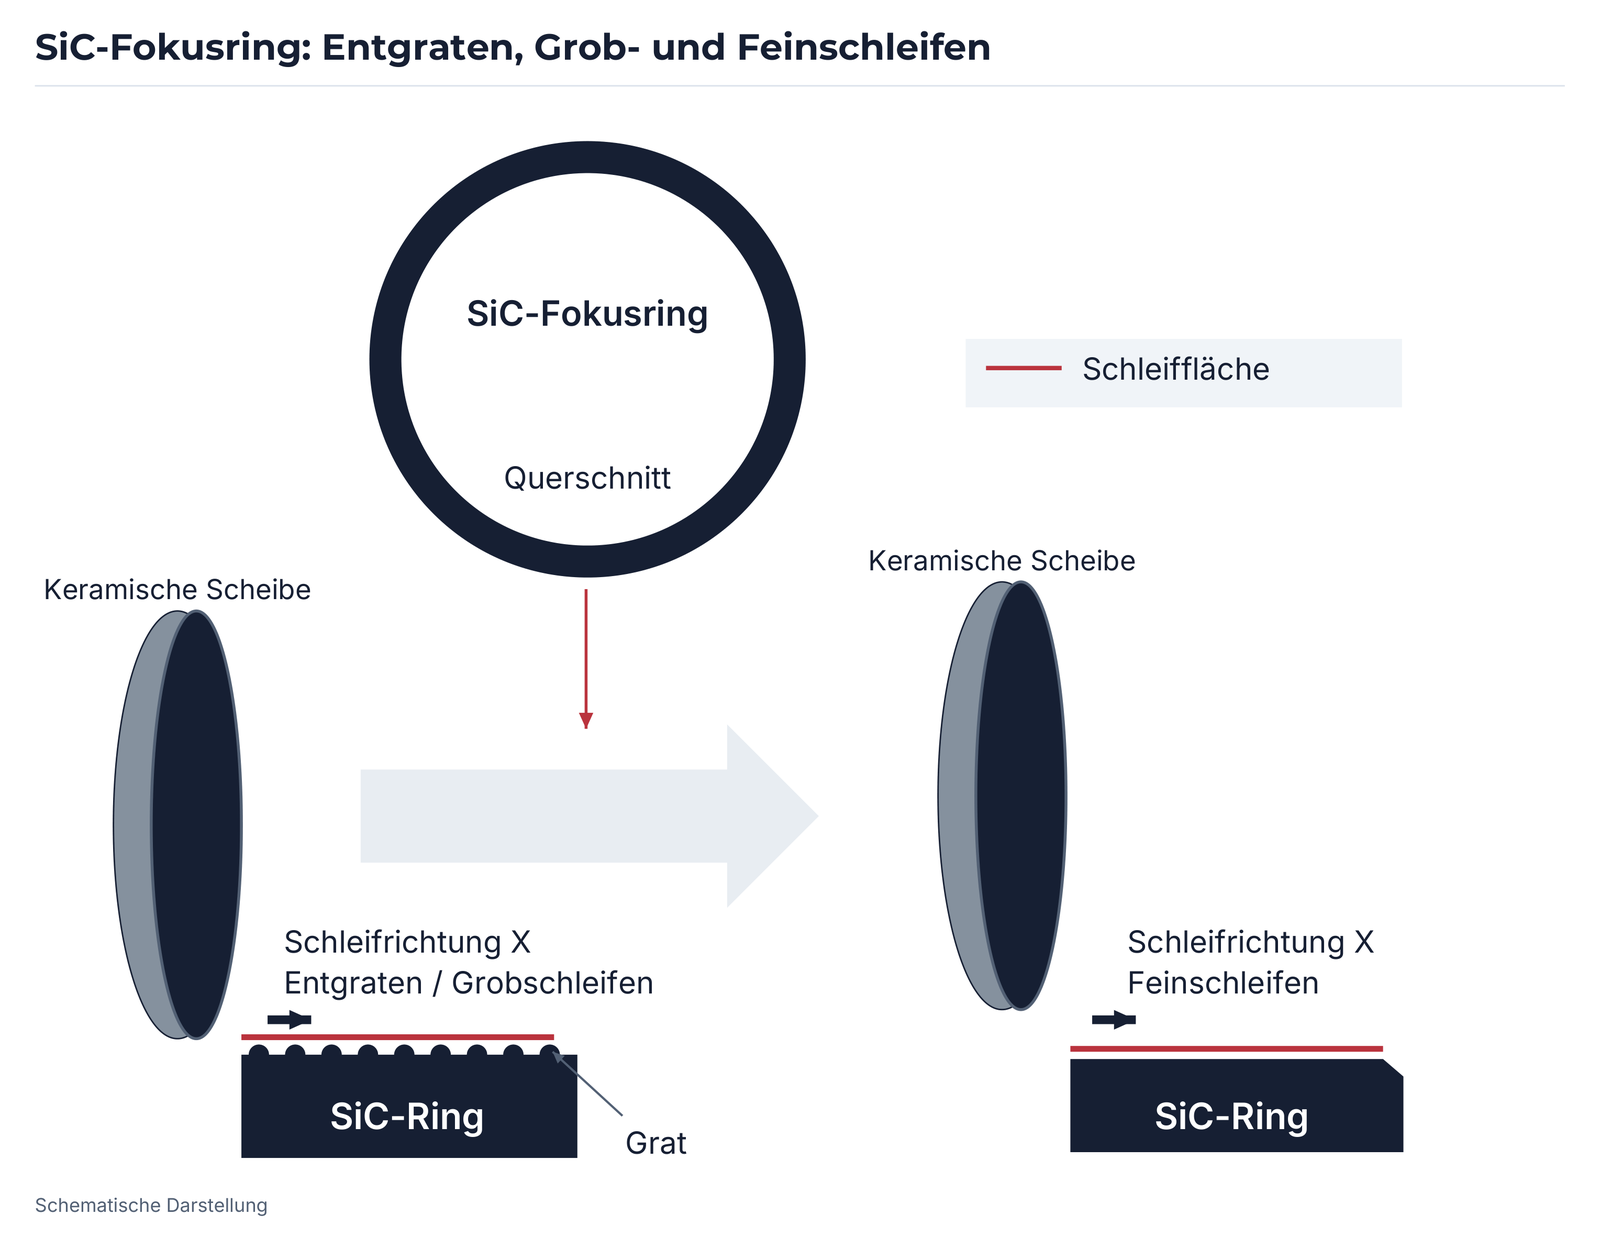
SiC-Fokusring: Entgraten, Grobschleifen und Feinschleifen
Das SiC-Schema zeigt zunächst den Gratabtrag und das Grobschleifen, anschließend das Feinschleifen. In beiden Stufen ist die Schleifrichtung entlang der X-Achse markiert. Die rote Linie kennzeichnet die Schleiffläche; der Grat ist im ersten Zustand gesondert dargestellt.
Dokumentiertes Bearbeitungsbeispiel für SiC
Die folgende vollständige Spezifikation beschreibt das gezeigte Beispiel mit gesintertem oder CVD-SiC. Sie bietet einen Ausgangspunkt für die Abstimmung von Werkzeug, Maschine und Oberfläche.
| Parameter | Angabe im Bearbeitungsbeispiel |
|---|---|
| Kunde | Nicht genannt |
| Scheibenkennung | VD-14A1_305D-35T-5X-30U-127H |
| Maschine | Rotations-Flachschleifmaschine |
| Schleifspezifikation | D120N125VD, D600N125VA, D800N125VA |
| Umfangsgeschwindigkeit | 50–70 m/s |
| Werkstück | Gesintertes SiC oder CVD-SiC |
| Kühlschmierstoff | Emulsion |
| Geforderte Rauheit nach dem Schleifen | Ra 0,10–0,05 |
| Tischdrehzahl | Nicht angegeben |
| Vorschub | Grobbearbeitung: 1500 mm/min |
| Abrichtwerkzeug | SiC #80 |
| Abrichtsystem | Nicht angegeben |
| Abrichtbetrag | Nicht angegeben |
| Abrichtintervall | 3–5 |
Für Ra und das Abrichtintervall nennt das Beispiel keine Einheit beziehungsweise Bezugsgröße. Die Angaben werden zusammen mit der geforderten Oberfläche und dem tatsächlichen Maschinenzyklus abgestimmt.
Si-/SiC-Waferkanten und Notches
Dieses eigenständige Werkzeugprogramm bearbeitet die Außenkante und die Orientierungsnotch von Si- und SiC-Wafern. EHWA bietet dafür profilierte Schleifscheiben und kleine Notch-Werkzeuge; unterschiedliche Nutformen lassen sich entsprechend der geforderten Kantenkontur auslegen.
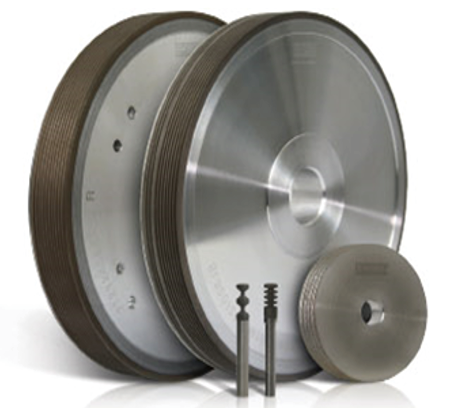
Vorteile der profilierten Ausführungen
- Unterschiedliche Nutformen nach Anforderung.
- Gleichmäßige Fasenbreite durch eine steife Werkzeugausführung.
- Gute Erhaltung der Nutform während der Bearbeitung.
- Mehrstufiges Grob- und Feinschleifen mit einem entsprechend ausgelegten Werkzeug.

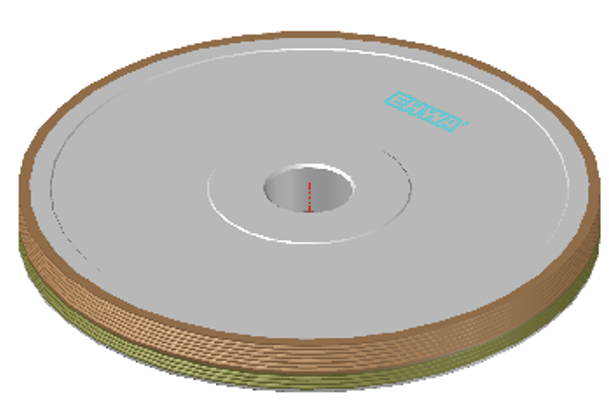
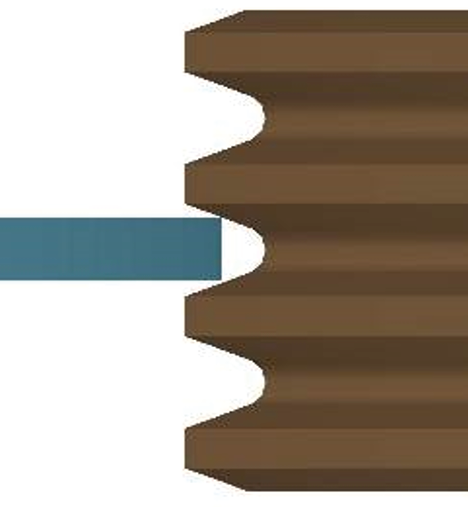
Werkzeugform und Nutkontakt
Die technische Darstellung zeigt die profilierte Schleifscheibe und eine Kontaktposition innerhalb einer Nut. Profil, Fasenbreite und Werkzeugsteifigkeit werden gemeinsam für die Waferkante festgelegt.
| Anwendung | Durchmesserkennung | Körnungsbereich |
|---|---|---|
| Kantenschleifen | 100D–300D | #400–#3000 |
| Notch-Schleifen | 3.2D–4.2D | #400–#3000 |
Die D-Kennungen sind im Original ohne separate Maßdefinition angegeben; Werkzeugdurchmesser und Aufnahme werden für die Anlage bestätigt.
Notch-Schleifen: Grob- und Feinstufe
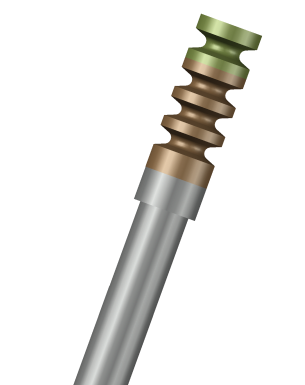
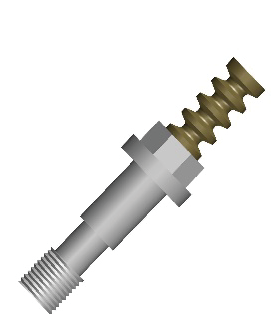
Die Unterlage zeigt drei Werkzeugformen: eine kombinierte Ausführung für die erste und zweite Bearbeitungsstufe, eine Ausführung für die erste Grobstufe und eine für die zweite Feinstufe.
Kombinierte erste und zweite Stufe
Erste Stufe: Grobbearbeitung

Zweite Stufe: Feinbearbeitung
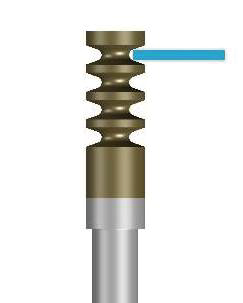
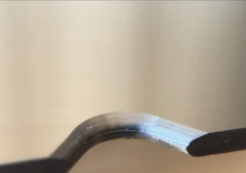
Die Vorher-/Nachher-Aufnahmen veranschaulichen die bearbeitete Notch-Kante.

Prozessbeispiel für 12-Zoll-Wafer
Das Schema verbindet eine metallgebundene Scheibe für die Grobbearbeitung mit einer kunstharzgebundenen Scheibe für die Feinbearbeitung. Es zeigt außerdem das Profilabrichten mit einem SiC-Abrichtkörper.
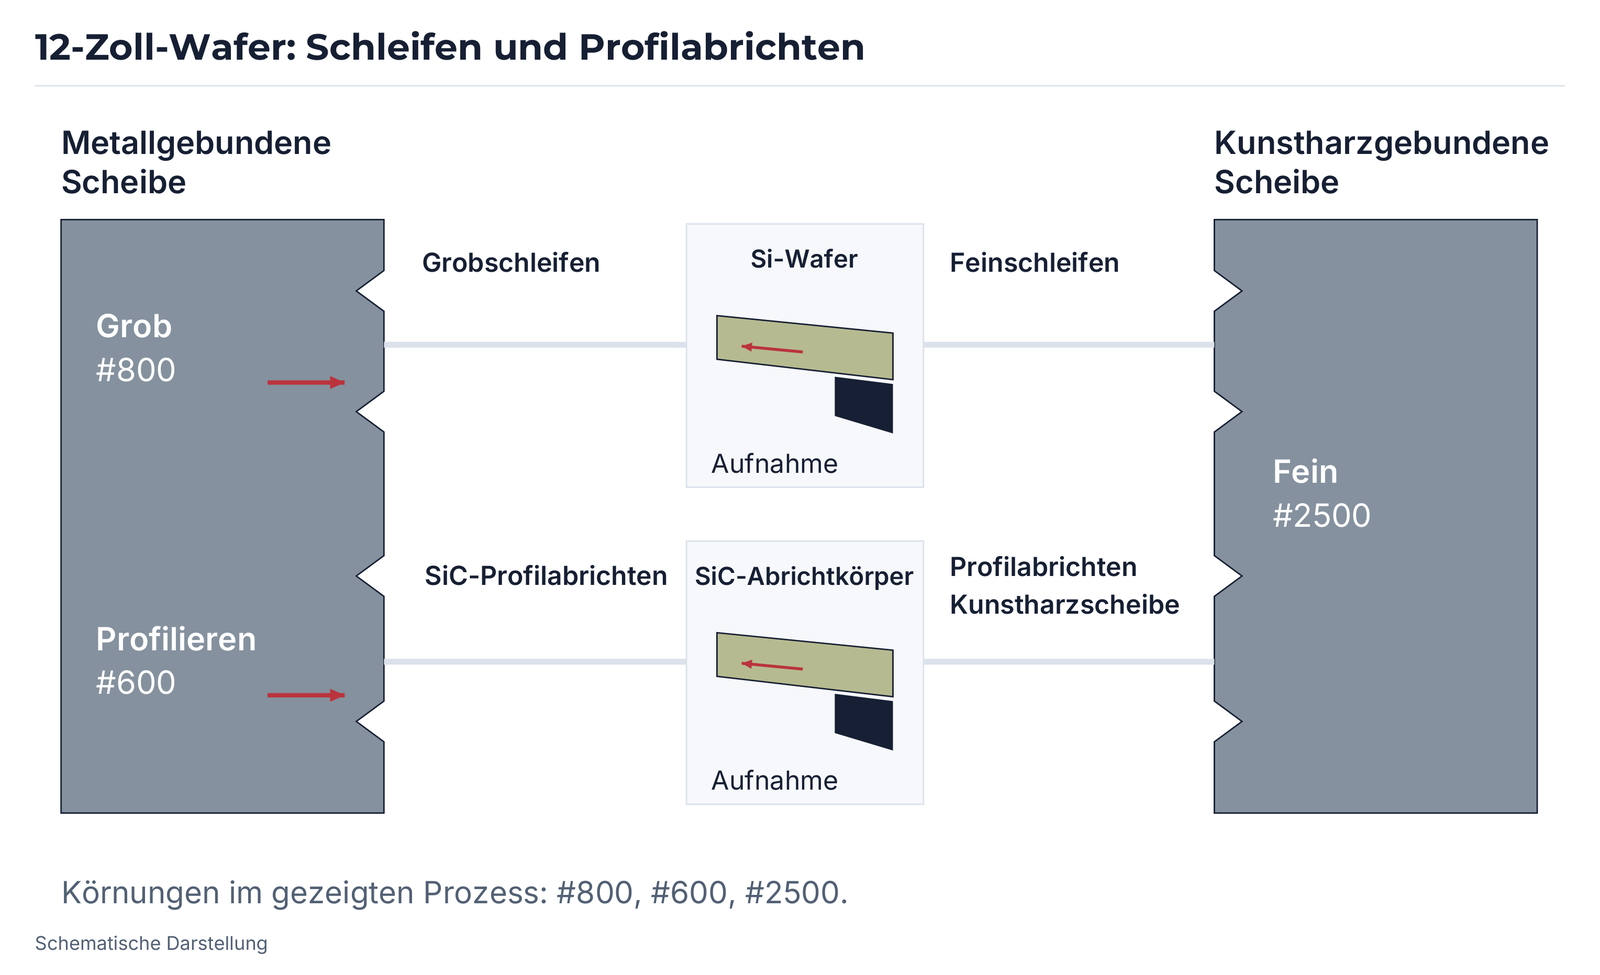
| Bestandteil im Schema | Gezeigte Zuordnung |
|---|---|
| Metallgebundene Scheibe | Grobschleifen, #800 |
| Abrichtbereich der metallgebundenen Scheibe | Profilieren des SiC-Abrichtkörpers, #600 |
| Kunstharzgebundene Scheibe | Feinschleifen, #2500 |
| Si-Wafer | Auf einer Aufnahme zwischen Grob- und Feinstufe |
| SiC-Abrichtkörper | Auf einer Aufnahme; SiC-Profilabrichten und Profilabrichten der Kunstharzscheibe |
Die im Ablauf dargestellten #800, #600 und #2500 gehören zu diesem Prozessbeispiel. Die daneben aufgeführten #400–#3000 beschreiben den breiteren Werkzeugbereich für Kanten- und Notch-Schleifen.
Ihre Si-/SiC-Bearbeitung gemeinsam auslegen
Für den Einstieg helfen die Bauteilzeichnung, Si- oder SiC-Werkstoffausführung, Maschine und Werkzeugaufnahme. Bei Fokusringen sind Außen- und Innenkonturen, konische Flächen, Plattendicke und Oberflächenziel besonders nützlich. Für Waferkanten und Notches ergänzen Sie Waferformat, Kantenprofil, gewünschte Fasenbreite und vorhandene Grob-/Feinstufen.
Vorhandene Spezifikationen, Vorschübe, Kühlschmierstoffe und Abrichtzyklen erleichtern die Abstimmung. Gemeinsam lässt sich die Werkzeugausführung auf Maßgenauigkeit, Abtragsleistung und Standzeit ausrichten.
EHWA Europe: info@ehwadia.de · +49 6173 997780
Redaktionsstand: 13.10.2026. Technische Grundlage: vollständige EHWA-Unterlagen Si_SiC PARTS (eine Seite) und Si-Parts_2026 (vier Seiten).