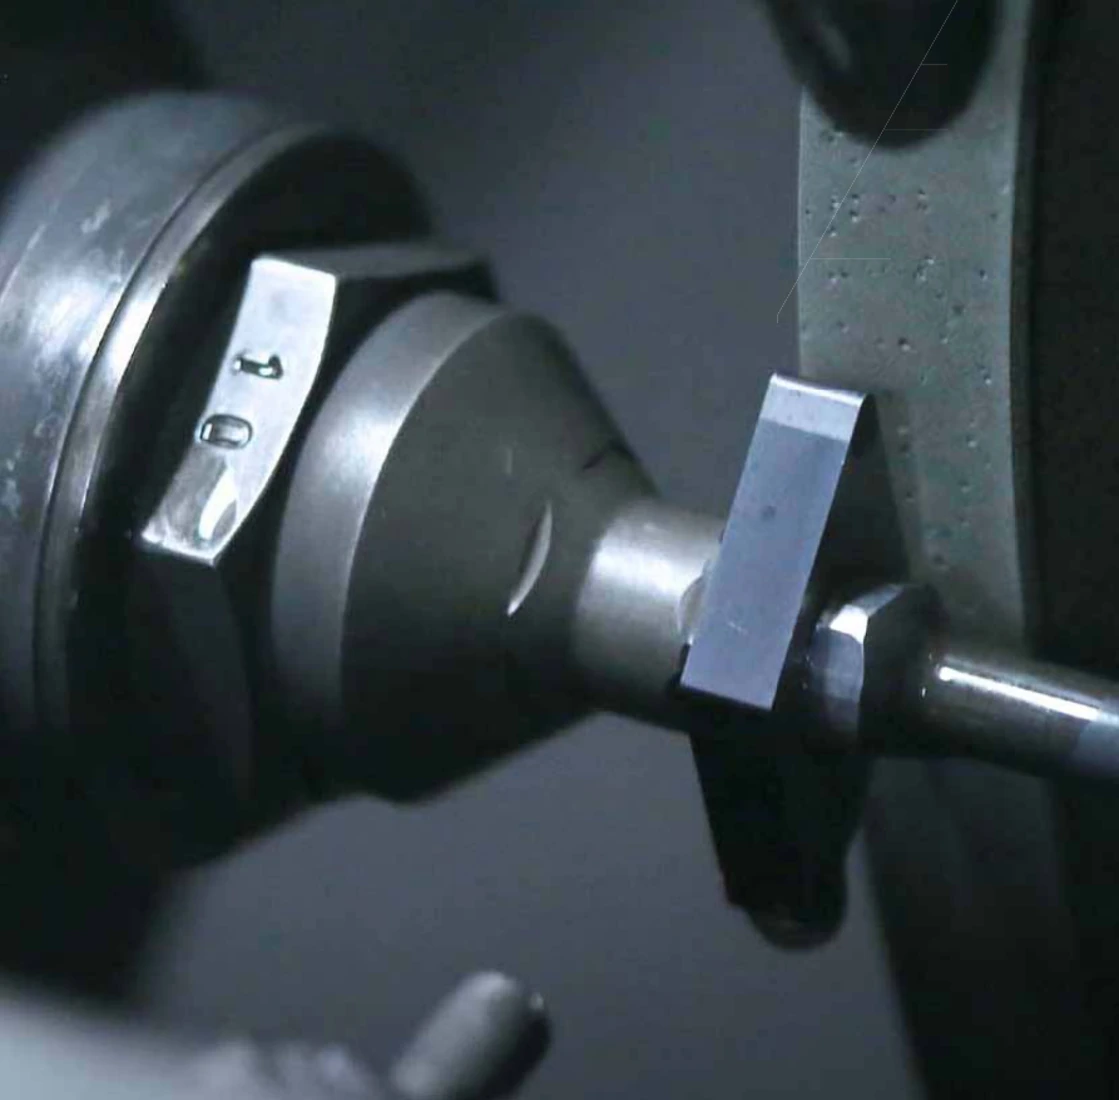
Schleifscheibe und Schneidwerkzeug unterscheiden
In dieser Anwendung ist die Schneidplatte das Werkstück. EHWA beschreibt Schleifscheiben, mit denen ihre Kontur, Ober- und Unterseite sowie Schneidkanten bearbeitet werden. Der Katalogauszug „Cutting Tools“ behandelt außerdem die Herstellung rotierender Schneidwerkzeuge und das Schleifen bestückter Sägeblätter.
Die Auslegung beginnt mit Plattenwerkstoff und Bearbeitungsfläche. Hartmetall, Keramik, Cermet und PKD-/PCBN-Werkstoffe werden ausdrücklich genannt. Dabei ist der Werkstoff der zu schleifenden Schneidplatte von Schleifmittel und Bindung der Schleifscheibe zu unterscheiden.
Flächen und Werkzeugfamilien
| Werkstück oder Fläche | Beschriebene Werkzeuglösung | Qualitätsziel |
|---|---|---|
| Umfang von Schneidplatten | Umfangsschleifscheiben | Kontur, Kantenqualität, kleine Ausbrüche |
| Ober- und Unterseite von Platten | Planschleifscheiben | Maßstabilität und Oberflächenqualität |
| Hartmetallbohrer und Schaftfräser | Schleifscheibenpakete, unter anderem Hybridbindung | Spannuten, Freiflächen und Schneidengeometrie |
| Mikro-Rotationswerkzeuge | Präzisions-Schleifscheibenpakete | Feine Oberflächen und stabile Schneidkanten |
| Hartmetallbestückte Kreissägen | Werkzeugschleifscheiben | Flanken-, Rücken- und Brustbearbeitung |
Bindung, Abtrag und Kantenqualität
Der Katalog beschreibt für das Umfangsschleifen Kunstharz- und Hybridbindungen sowie besondere Ausführungen für PKD-/PCBN-Platten. Die Auswahl verbindet Schleifleistung, Abrichtintervall und Schneidkantenausbrüche. Beim Planschleifen kommen Maßstabilität und die Bearbeitung der Plattenflächen hinzu.
Für Rotationswerkzeuge erläutert die Quelle Polyimid- und Hybridbindungen. Eine poröse Hybridstruktur wird im Zusammenhang mit Kornüberstand, Kühlschmierstoffzugang und verringerter Schleifbelastung beschrieben. Die Vorteile sind an die jeweilige Schleifaufgabe gebunden und werden anhand der geforderten Schneidkante und der Werkzeuggeometrie bewertet.
Eine verbesserte Zykluszeit ist nur gemeinsam mit Maßhaltigkeit und Kantenqualität sinnvoll. Bei einem Prozessvergleich werden deshalb Abtrag, Vorschub, Ausbrüche und nutzbare Bearbeitungszeit zwischen den Abrichtungen zusammen betrachtet.
Zwei getrennte Umfangsschleifbeispiele
Auf PDF-Seite 4 des Katalogauszugs stehen zwei unterschiedliche Anwendungen:
| Beispiel | Maschine | Genannte Scheibengeschwindigkeit |
|---|---|---|
| Hartmetall-Schneidplatte | Wendt 715 WAC Quattro | 20 m/s |
| PCBN-Schneidplatte | Agathon | 18 m/s |
Die Quelle nennt unterschiedliche Scheibenspezifikationen und Bindungen. Die Geschwindigkeiten gehören deshalb zu ihren jeweiligen Beispielen und sind keine vereinheitlichte Betriebsanweisung. Für die Auswahl werden Scheibenzeichnung, Plattenwerkstoff, Maschine und Abrichtverfahren vollständig zugeordnet.
Ihre technische Anfrage
Senden Sie uns eine Zeichnung, die Werkstoffbezeichnung, Maschinen- und Aufnahmedaten sowie das gewünschte Ergebnis. Bei bestehenden Prozessen helfen die aktuelle Werkzeugspezifikation, Bearbeitungsdaten und eine Beschreibung des Verschleißbilds. Nennen Sie das Thema und die relevante Katalogseite. Wir besprechen mit Ihnen die Werkzeugausführung und die nächsten Schritte.
EHWA Europe GmbH
Quellen und vollständige Kataloge
- Cutting Tools - Schleifscheiben für Schneidplatten und Werkzeugherstellung, PDF-Seiten 3-7; gedruckte Seiten 42-46; HQ-Quelle.
Diese Themenfassung ist ein kompakter Einstieg in die genannten Anwendungen. Die verlinkten Originalkataloge enthalten weitere Ausführungen, Tabellen und technische Hinweise.