Ringkonturen und präzise Bearbeitungsflächen
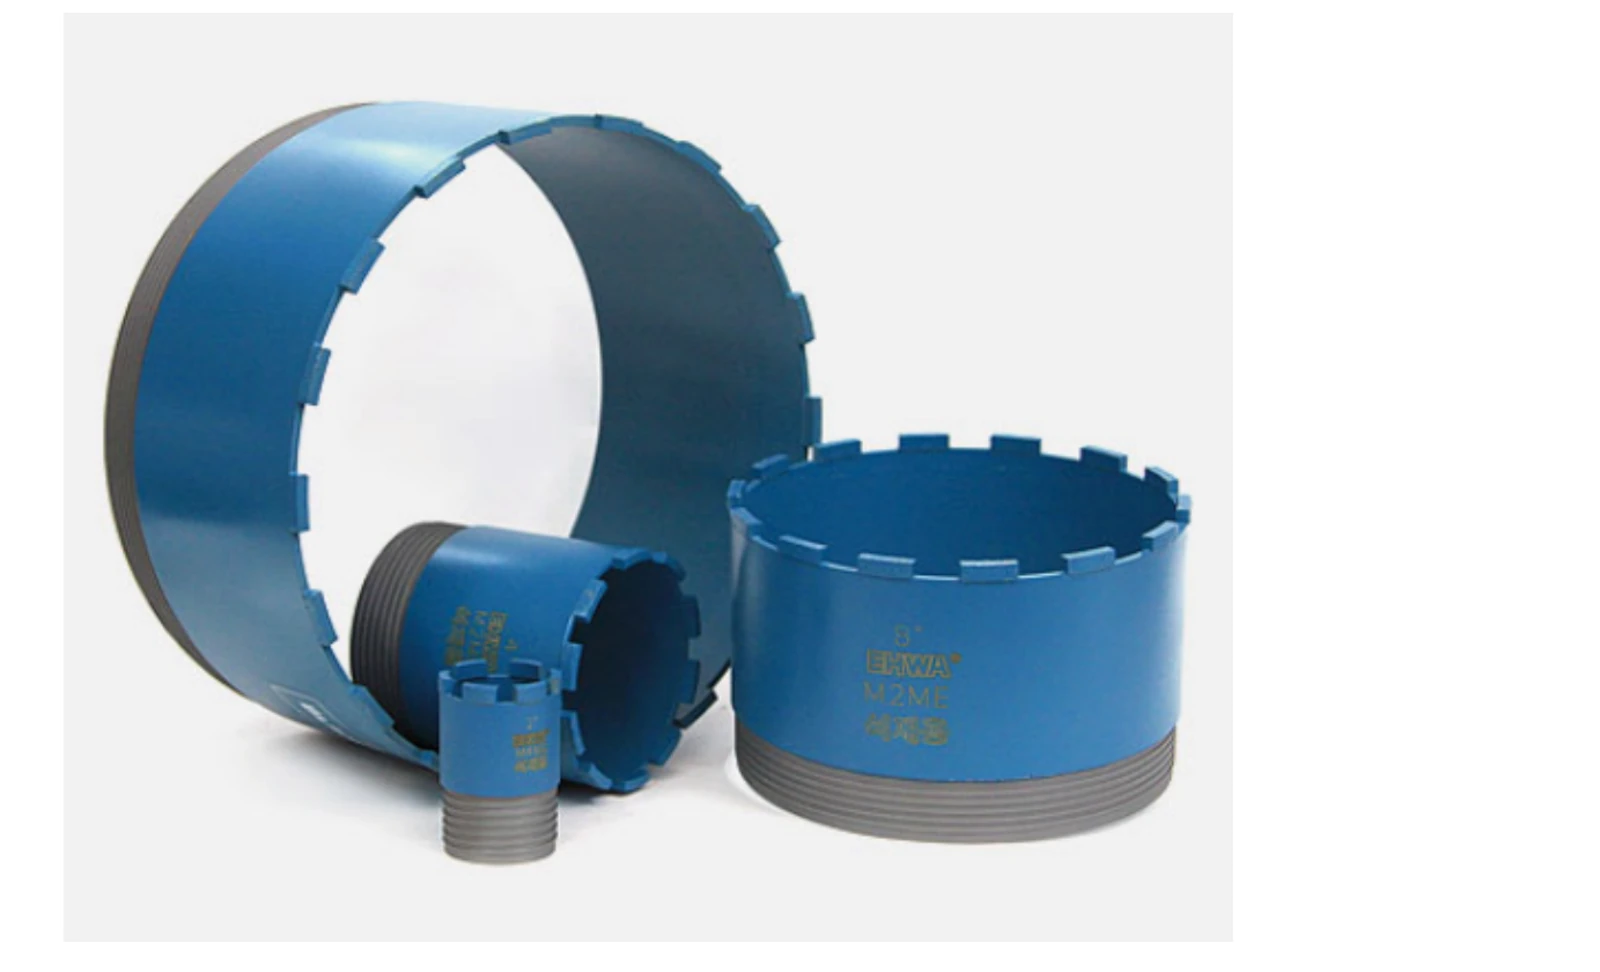
EHWA zeigt Werkzeuge zur Bearbeitung von Silizium- und Siliziumkarbidbauteilen. Die Unterlagen verbinden das Auskernen einer Platte mit der Bearbeitung von Ringkonturen und dem Feinschleifen ausgewählter Flächen. Focus-Ringe sind dabei ein konkretes Bauteilbeispiel.
Werkstoff und Bearbeitungsstufe bleiben ausdrücklich zugeordnet. Die Quelle nennt galvanische Grobschleifwerkzeuge für Si-Focus-Ringe und keramisch beziehungsweise kunstharzgebundene Feinwerkzeuge für Si- und SiC-Focus-Ringe. Eine Zuordnung zu beiden Werkstoffen wird nur dort verwendet, wo sie tatsächlich beschrieben ist.
Die Werkzeugform folgt der Bearbeitungsaufgabe
| Quellenanwendung | Werkstoffbezug | Werkzeugausführung |
|---|---|---|
| Platte auskernen, ringförmige Struktur erzeugen | Si oder SiC | Core Wheel mit galvanischem, gesintertem oder gelötetem Belag |
| Außen-/Innenkontur, Konus und weitere Formen grobbearbeiten | Si-Focus-Ring | Galvanisch belegte Schleifwerkzeuge |
| Ausgewählte Konturen und Flächen feinbearbeiten | Si- oder SiC-Focus-Ring | Keramische oder Kunstharzbindung |
| Waferkante beziehungsweise Notch bearbeiten | Si-/SiC-Wafer im Quellenabschnitt | Profilierte Kanten- und Notch-Werkzeuge |
Kontur, Bindung und Oberfläche gemeinsam abstimmen
Für das Auskernen beschreibt EHWA unterschiedliche Werkzeugformen und Belagausführungen. Die Auswahl verbindet Standzeit, Schleifleistung und Maßgenauigkeit. Beim Formschleifen zeigen die Unterlagen unter anderem Werkzeuge zum Fasen, zur Bohrungsbearbeitung und zur Innenkonturbearbeitung.
Die Feinbearbeitung wird als eigene Stufe behandelt. Die Quelle zeigt unterschiedliche Werkzeuganordnungen für Si- und SiC-Ringe. Das macht deutlich, dass Werkstückgeometrie, bearbeitete Fläche und Maschine zusammen betrachtet werden. Das Werkzeug wird auf die gewünschte Kontur und Oberflächenanforderung ausgelegt.
Für Waferkanten nennt EHWA gestaltbare Nutprofile, eine gleichmäßige Fasenbreite und gute Profilhaltung. Mehrstufige Werkzeugausführungen können Grob- und Feinbearbeitung verbinden. Die zugehörigen Notch-Werkzeuge bearbeiten eine andere Kontur als die umlaufende Waferkante.
Quellenbeispiel: Feinschleifen eines SiC-Focus-Rings
Die einseitige EHWA-Unterlage zeigt einen SiC-Focus-Ring auf einer Rundtisch-Flachschleifmaschine. Als Werkstück werden gesintertes SiC oder CVD-SiC genannt. Der dargestellte Prozess verwendet Emulsion; die Scheibengeschwindigkeit ist mit 50–70 m/s angegeben.
Quelle: Si/SiC Parts Grinding Wheel, PDF-Seite 1, visuell geprüft. Diese Angaben gehören zum dargestellten Schleifbeispiel. Die konkrete Scheibe, ihre Kennzeichnung, das SiC-Material und die Maschinenkonfiguration bestimmen die Übertragung auf einen anderen Prozess.
Die Ringquerschnitte zeigen außerdem, welche Fläche jeweils geschliffen wird. Diese Zuordnung ist für die Werkzeugauslegung aussagekräftiger als eine allgemeine Angabe „SiC schleifen“: Außenkontur, Innenkontur und Planfläche können unterschiedliche Werkzeuge und Bearbeitungsschritte benötigen.
Ihr Si-/SiC-Bauteil besprechen
Nennen Sie Werkstoffausführung, Zeichnung, Bearbeitungsfläche, Aufmaß und Maschine. Bei bestehenden Prozessen helfen Werkzeugabmessungen, Spezifikation, Kühlschmierstoff und gewünschte Oberflächenqualität. Für Waferkanten ergänzen Sie Fasen- beziehungsweise Notch-Geometrie und die vorhandene Bearbeitungsfolge.
EHWA Europe: info@ehwadia.de · +49 6173 997780
Quellen und Originalunterlagen
- EHWA: Si/SiC Parts Grinding Wheel und Wafer Edge/Notch Wheel · PDF-Seiten 1–4.
- EHWA: Si/SiC Parts Grinding Wheel, Übersicht · PDF-Seite 1, einschließlich SiC-Focus-Ring-Beispiel.