EHWA DIAMOND – seit 1975
Werkzeuge für Lagerfertigung und angrenzende Präzisionsprozesse
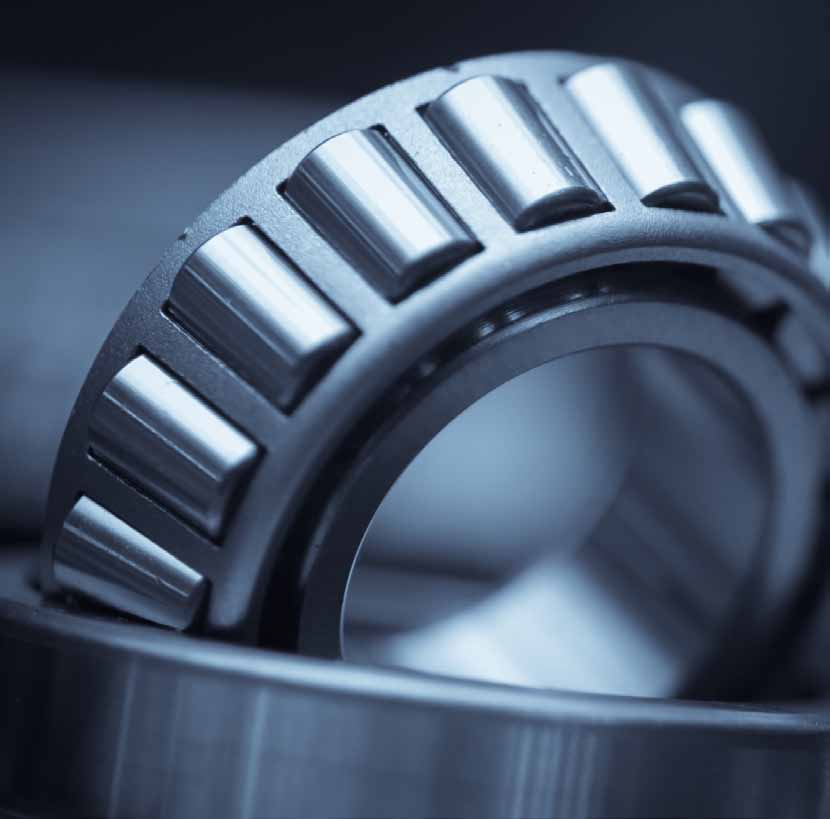
Lagerkomponenten stellen hohe Anforderungen an Laufbahnform, Zylindrizität, Stirnflächen und Oberflächengüte. EHWA verbindet keramisch gebundene CBN-Schleifwerkzeuge mit Superfinish-Steinen und diamantbelegten Abrichtern. Das Programm reicht von der Innenbearbeitung und Laufbahnbearbeitung über das Plan- und Doppelplanschleifen bis zu Profilen für Linearführungen und Kugelgewindetriebe.
Die zugrunde liegenden EHWA-Unterlagen behandeln außerdem Gleichlaufgelenke, Einspritzbohrungen und die Herstellung rotierender Hartmetall-Werkzeuge. Diese ergänzenden Anwendungen erhalten eigene Kapitel mit ihren Werkzeugen, Versuchsdaten und Gefügebildern. EHWA beschreibt in der Lager-Unterlage seine Zusammenarbeit mit führenden Lager- und Flugtriebwerksherstellern; die hier gezeigten Daten helfen bei der technischen Auswahl für die jeweilige Fertigungsaufgabe.
| Fertigungsaufgabe | Werkzeugfamilie | Schwerpunkt |
|---|---|---|
| Bohrung, Innen- und Außenlaufbahn, Bord und Ringstirnfläche | Keramisch gebundene CBN-Werkzeuge | Abtrag, Formgenauigkeit und geringe Wärmebelastung |
| Superfinish von Lagerlaufbahnen | CBN-Honsteine | Feine Oberfläche und gleichmäßige Bearbeitung |
| Abrichten von Lager-Schleifscheiben | Diamant-Abrichtrollen und Metalltopf-Abrichter | Kontur, Abrichtleistung und Maßstabilität |
| Ring- und Rollenstirnflächen | Plan-, Doppelplan- und Horseshoe-Schleifscheiben | Produktivität und Oberflächengüte |
| Linearführungen und Kugelgewindetriebe | Profil-Abrichtrollen | Definierte Laufbahnprofile |
| Gleichlaufgelenke und Einspritzbauteile | Spezialisierte CBN-Schleifstifte | Bauteilbezogene Geometrie und Prozessleistung |
| Rotations- und Mikro-Werkzeuge | Poröse Hybrid-, Polyimid- und MNC-Schleifscheiben | Nuten, Schneiden und Profilstabilität |
Die technischen Bereiche und Vergleiche beziehen sich auf die dargestellten EHWA-Anwendungen. Werkstück, Maschine, Schleifscheibe, Abrichtung und Kühlschmierstoff werden für den konkreten Prozess gemeinsam abgestimmt. Redaktionsstand: 13.10.2026.



Keramisch gebundene CBN-Werkzeuge für Lagerringe
Keramisch gebundene CBN-Schleifscheiben und Schleifstifte sind auf den hohen Abtrag und die präzise Bearbeitung von Lagerflächen ausgerichtet. Die Originalunterlagen nennen höhere Abtragsleistungen und kürzere Zykluszeiten bei reduzierten Schleifkräften. Die geringere mechanische und thermische Belastung unterstützt eine stabile Bearbeitung mit guter Oberflächengüte, Zylindrizität und geringen Maßabweichungen.
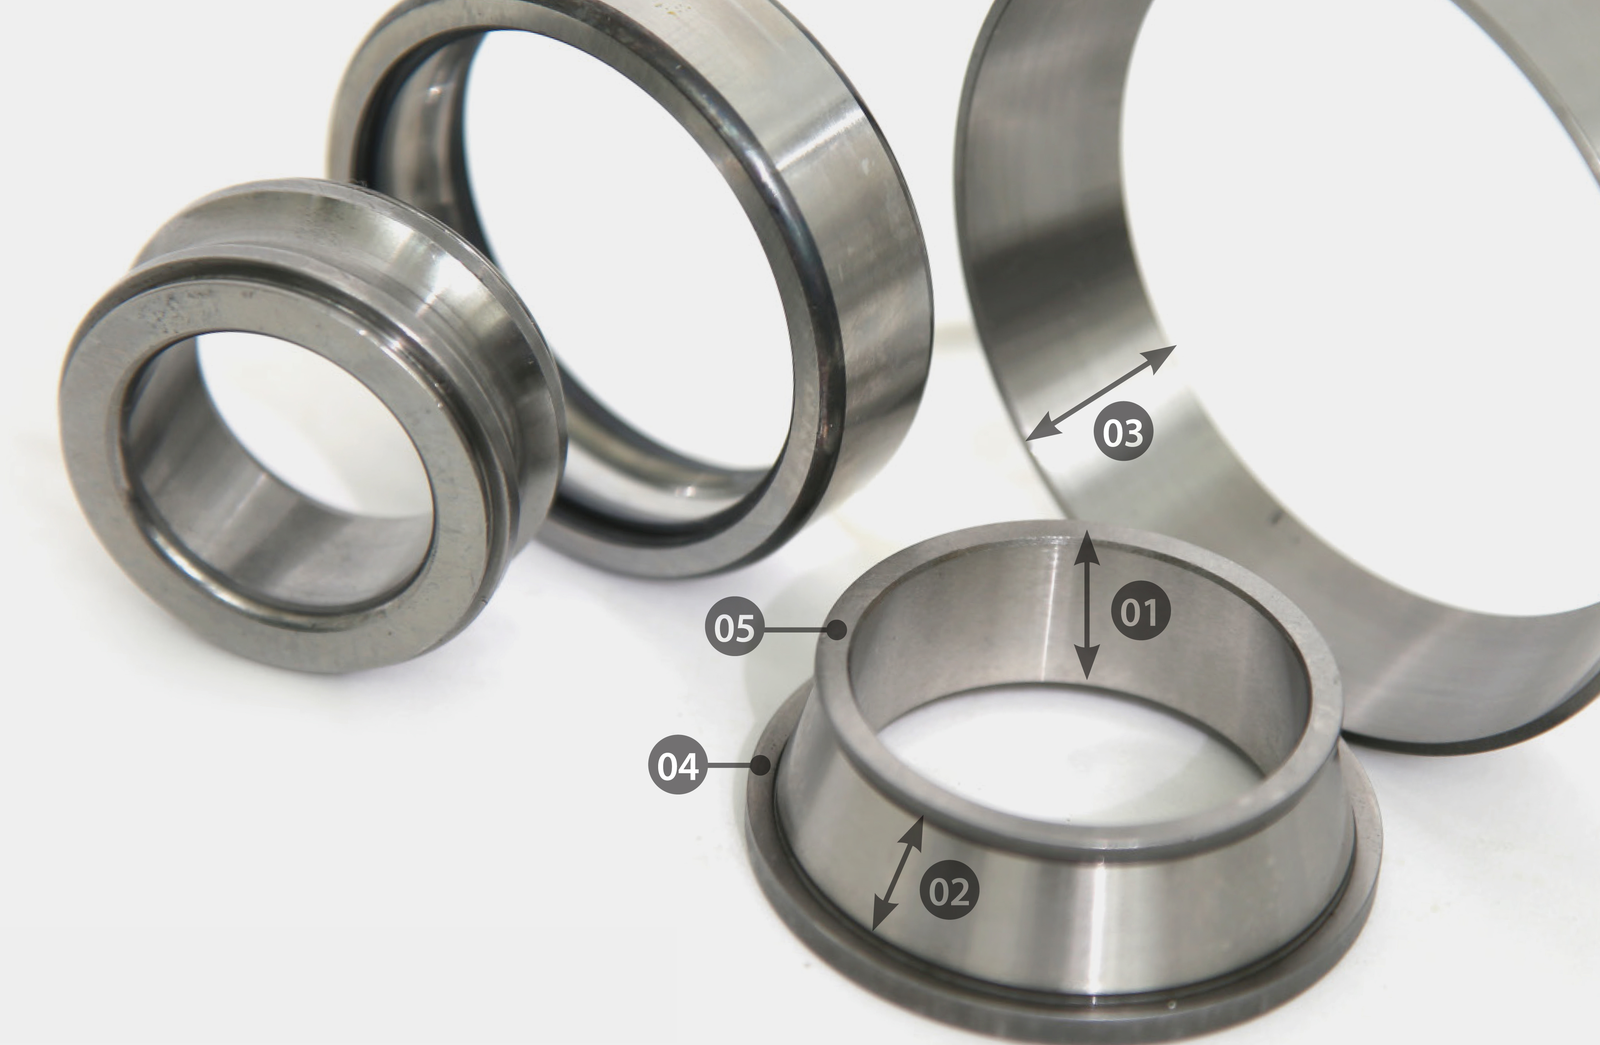
Die fünf Positionen am Lagerring unterscheiden die Bearbeitungsflächen eindeutig:
| Position | Quellenkürzel | Bearbeitungsfläche |
|---|---|---|
| 01 | ID | Innendurchmesser des Innenrings |
| 02 | IR | Innenring-Laufbahn |
| 03 | OR | Außenring-Laufbahn |
| 04 | Lip | Bord beziehungsweise angrenzende Schulter |
| 05 | Ring face | Ringstirnfläche |
Prozessbereiche aus beiden Lager-Unterlagen
| Größe | EHWA-Angabe |
|---|---|
| Schleifscheibengeschwindigkeit | 30–80 m/s |
| Abtragsmaß, am Durchmesser | 0,1–0,35 mm D |
| Abrichtbetrag | 5–30 µm |
| Abrichtverhältnis | 0,3–0,6 |
| Abrichtwerkzeug | Diamant-Abrichtrolle |
| Kühlschmierstoff | Öl oder Emulsion |
Diese Angaben stimmen in beiden hier verwendeten Lager-Fassungen überein. Das Abrichtverhältnis bezeichnet üblicherweise das Verhältnis der Umfangsgeschwindigkeit des Abrichters zur Schleifscheibe. Drehrichtung und Maschinenkonvention gehören zur Prozessabstimmung; die Quelle unterteilt den angegebenen Bereich nicht nach Drehrichtung.
Vier Aufbau- und Aufnahmevarianten
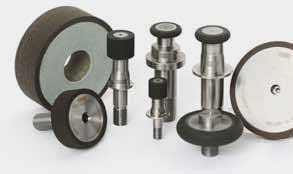
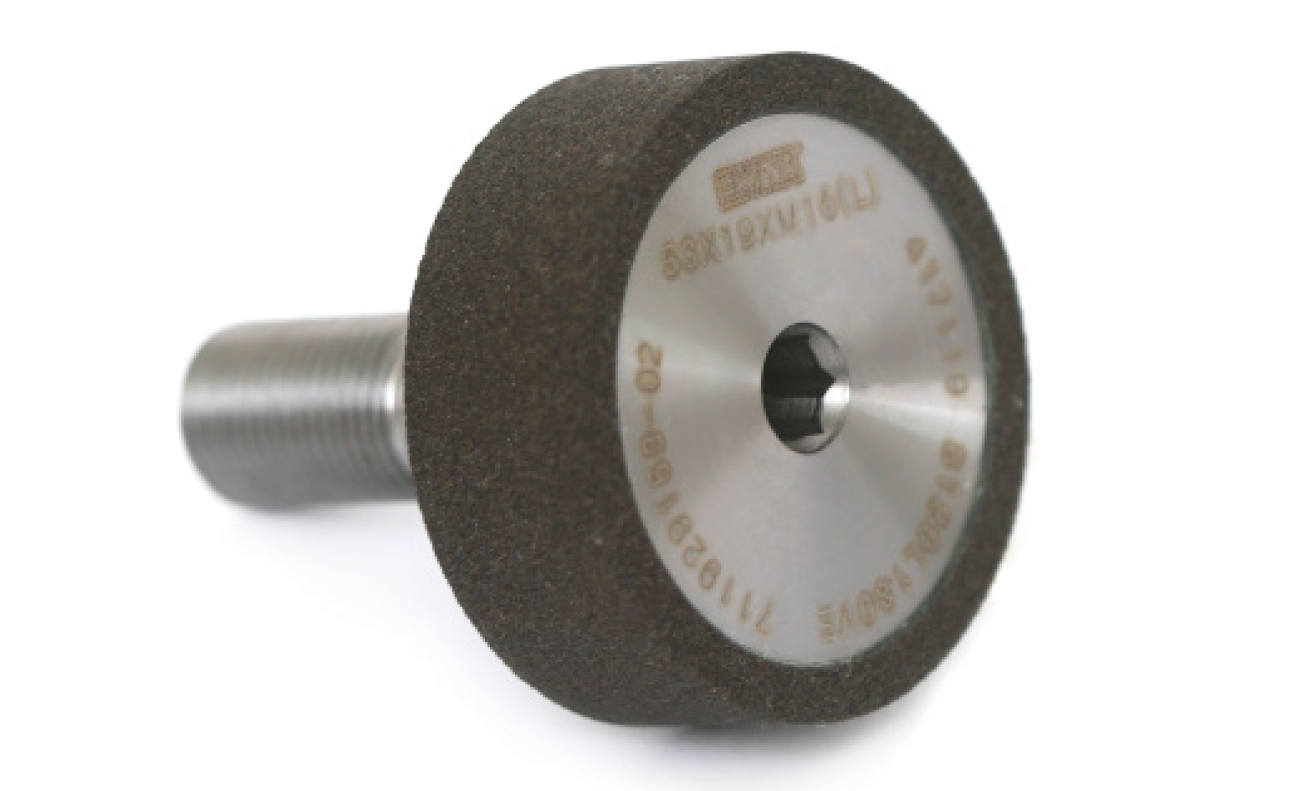
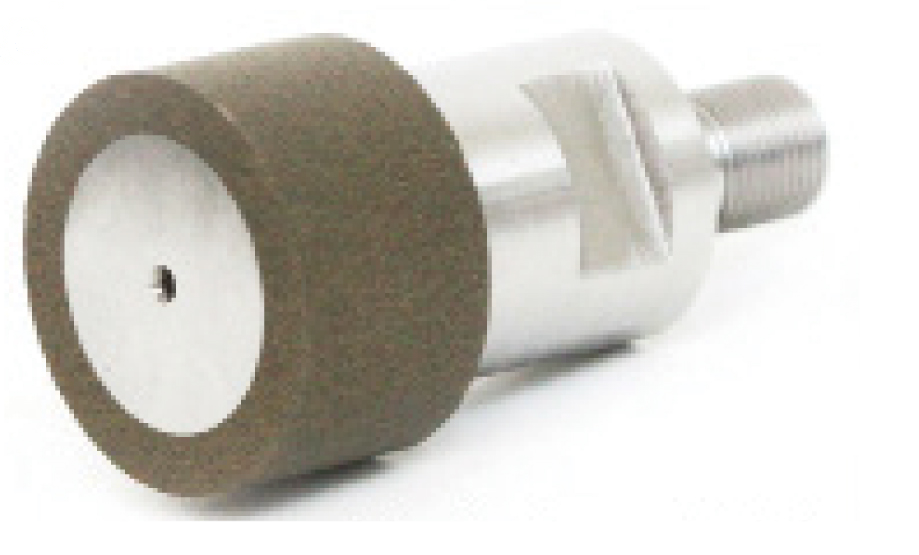
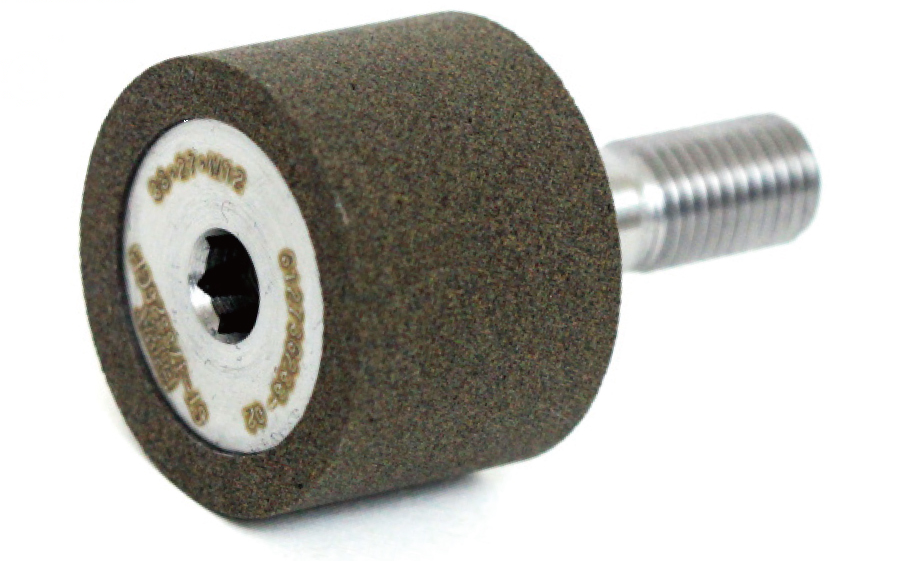
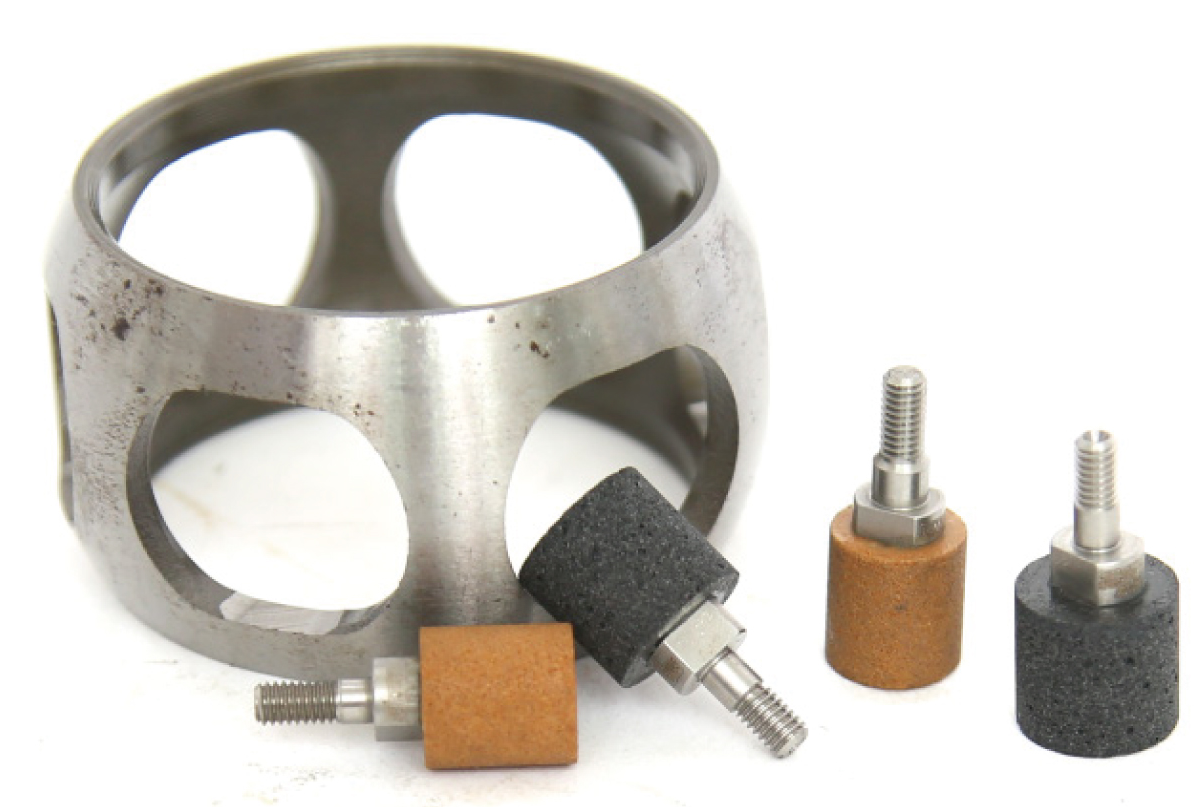
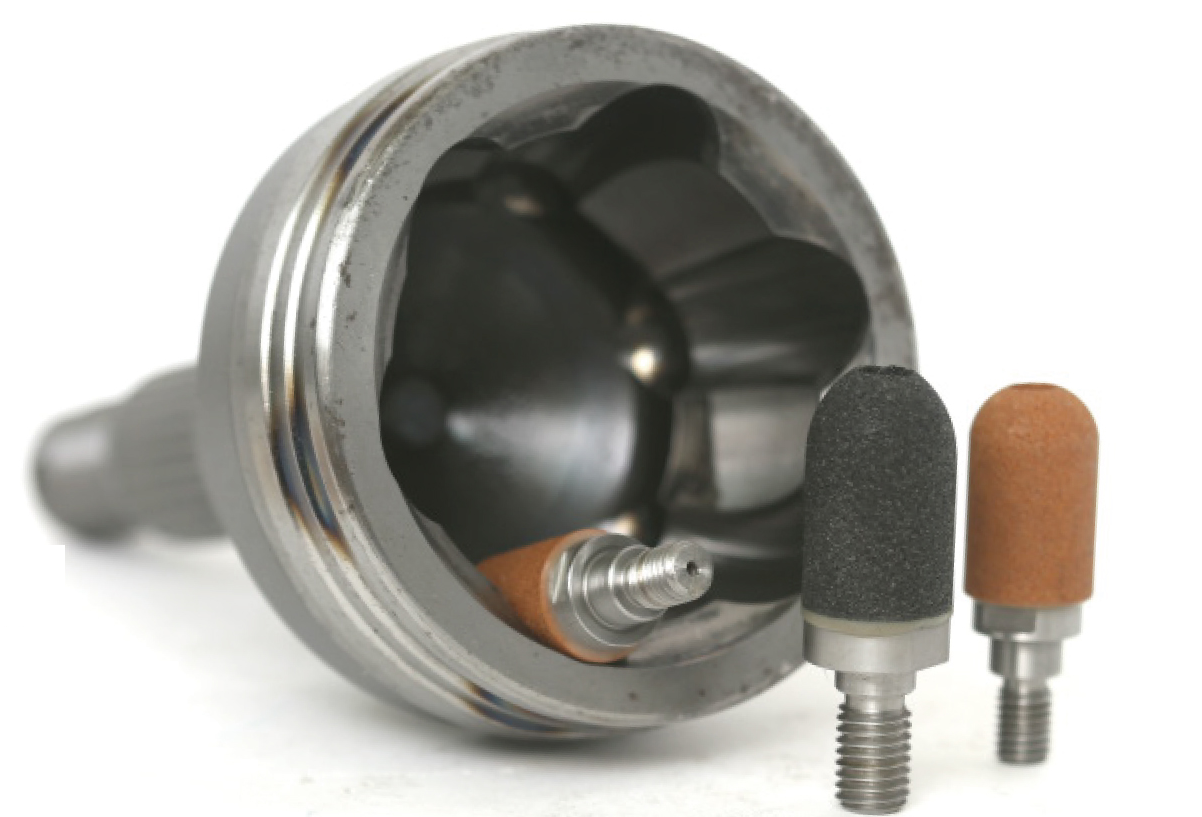
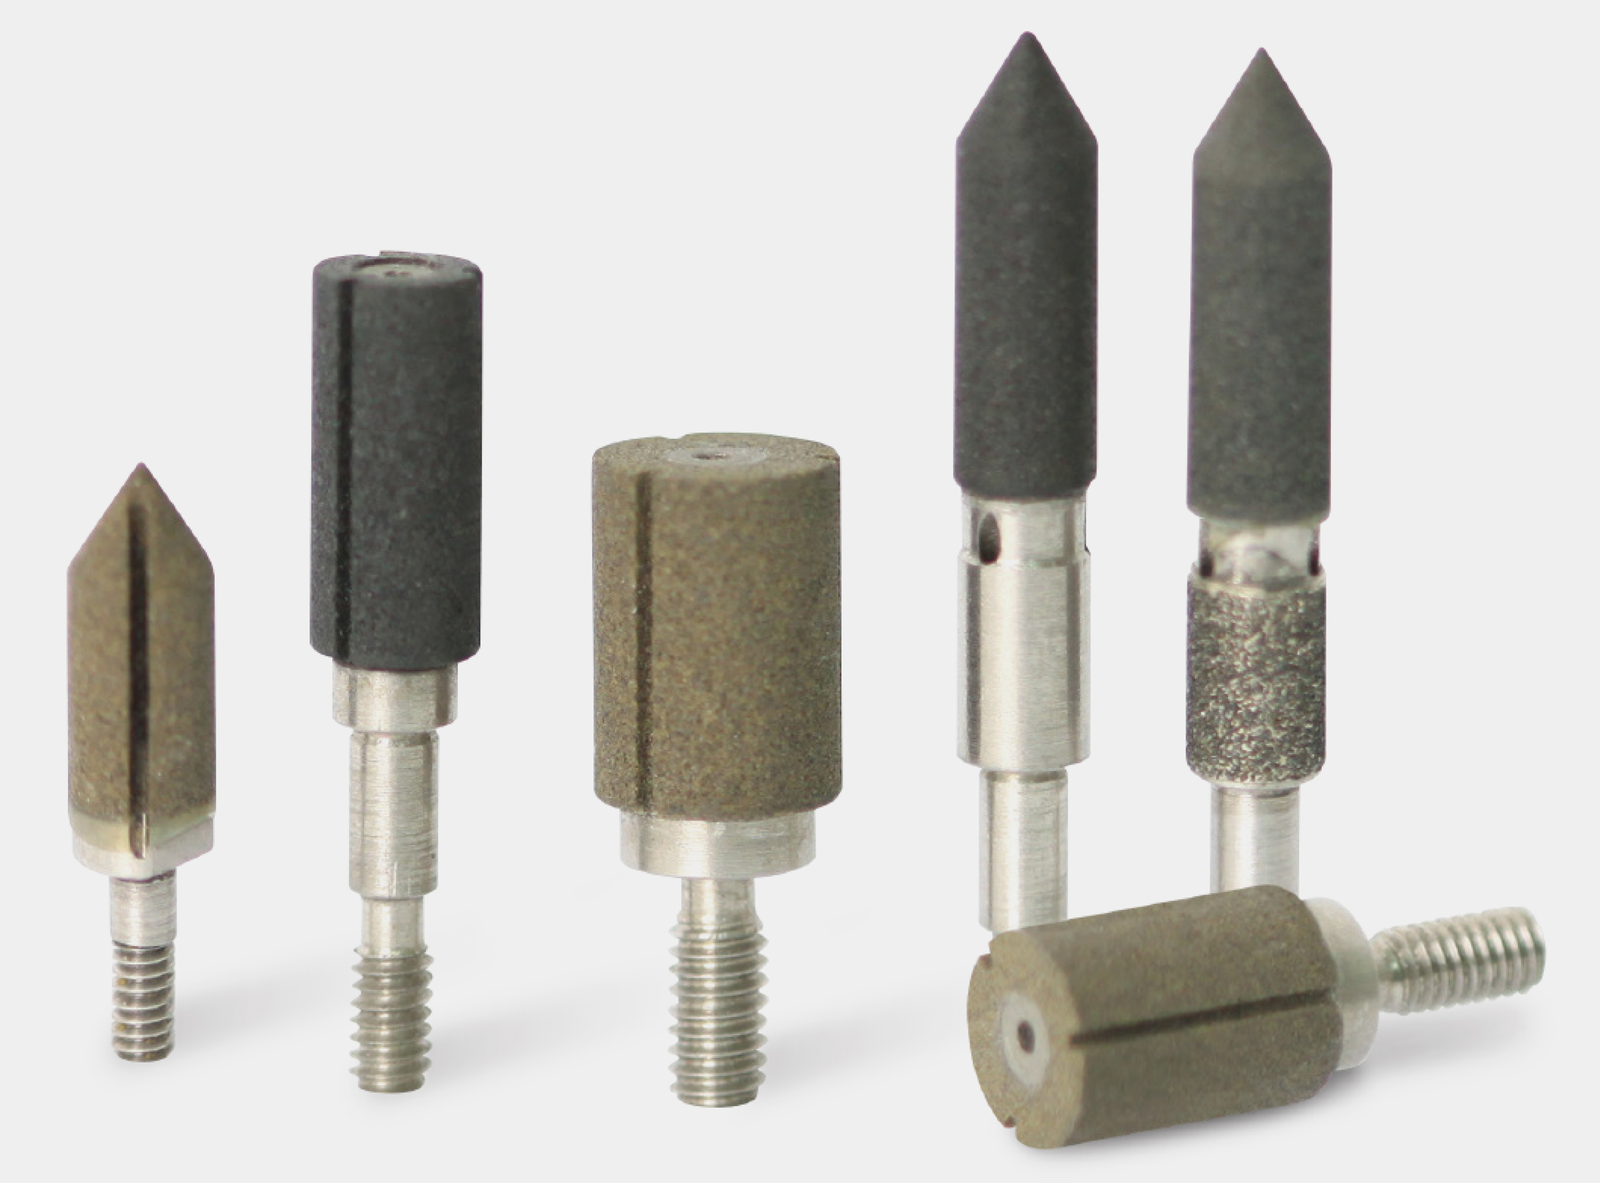
Keramikkern, Stahlkern, Stahlschaft und Stahlkopf bilden vier unterschiedliche Werkzeugaufbauten. Die Auswahl verbindet die benötigte Schleifgeometrie mit der Aufnahme und dem verfügbaren Bauraum. Die Abbildungen erhalten sämtliche Ausführungen und die gesonderten Detailansichten beider Unterlagen.

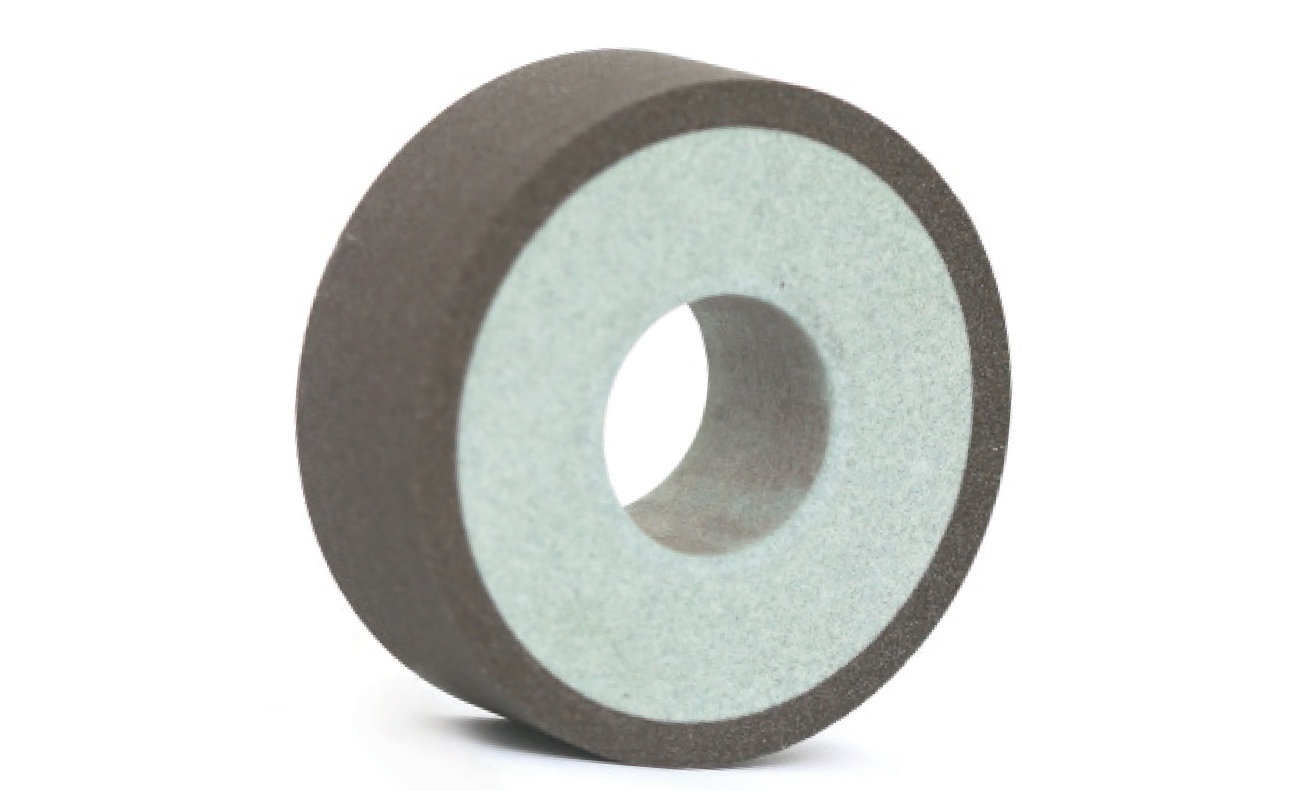
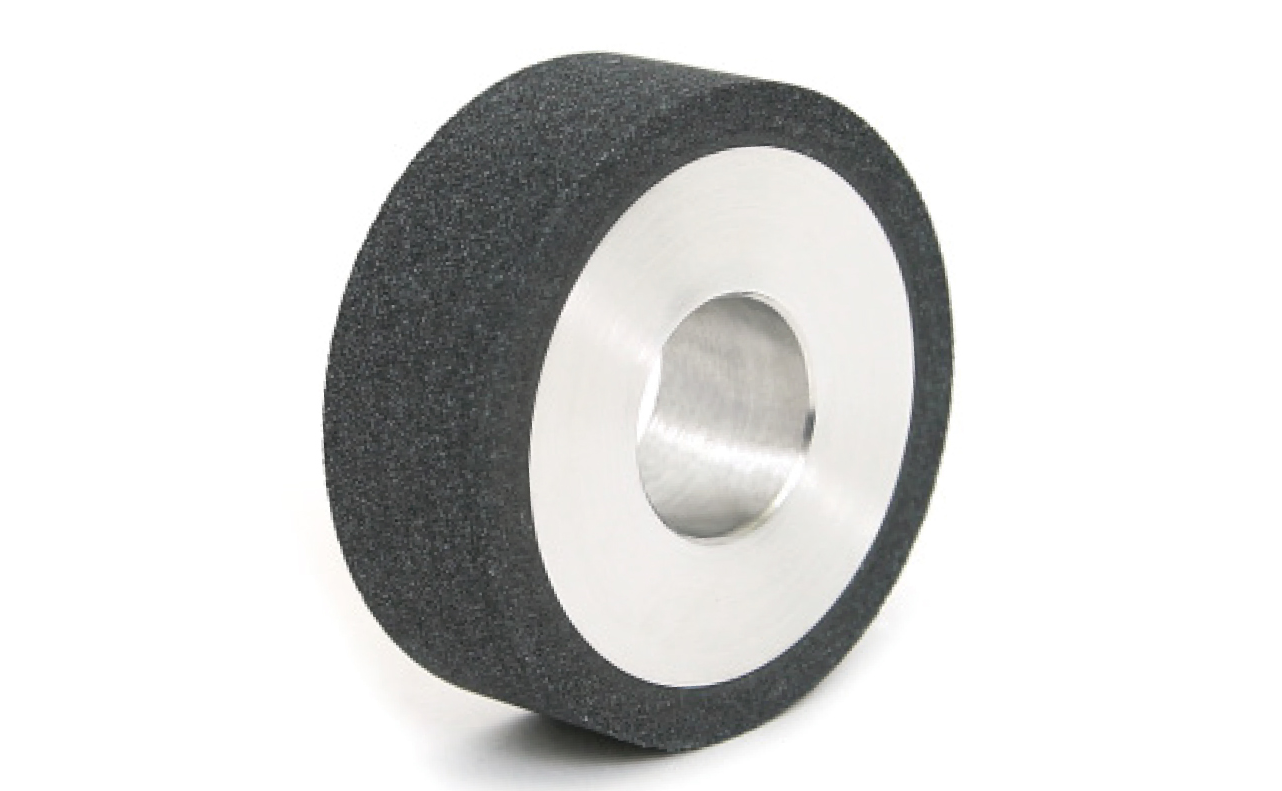
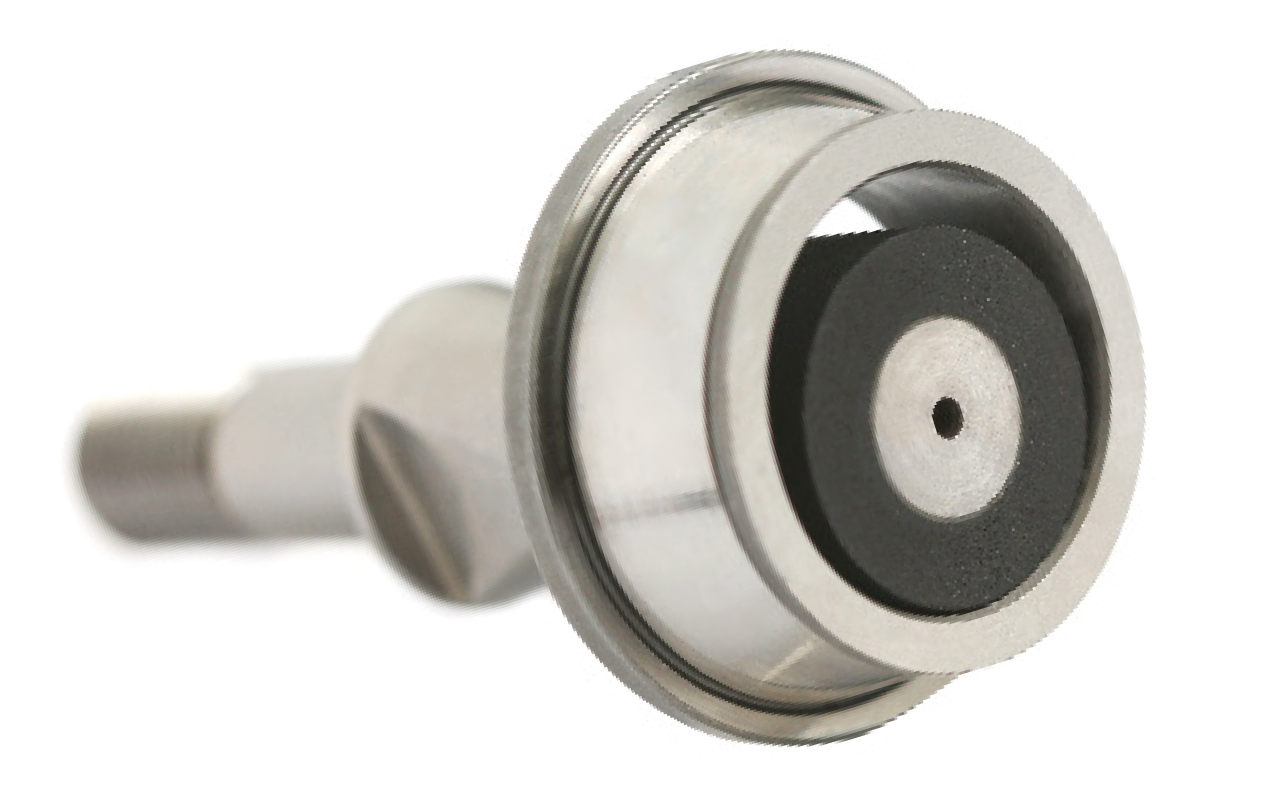
CBN-Honsteine für das Superfinish
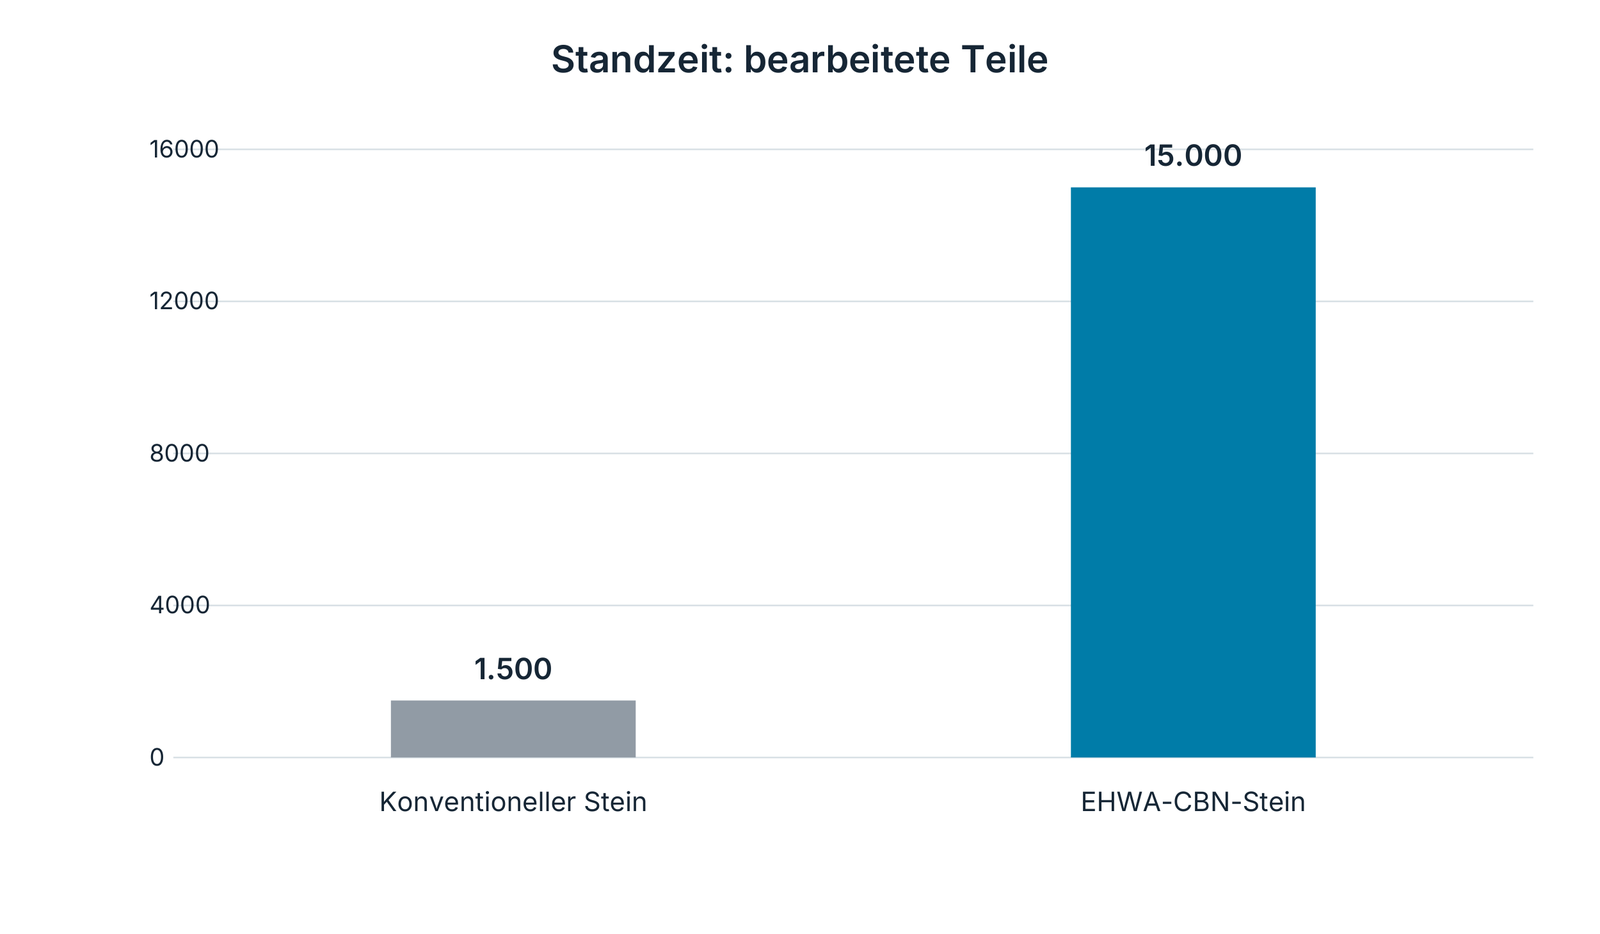
Superfinish-Steine verbessern die Laufbahnoberfläche nach der Schleifbearbeitung. Die EHWA-Unterlage beschreibt kürzere Honzyklen, höheren Abtrag und eine verbesserte Oberflächengüte. Als Standzeitvorteil nennt sie das Fünf- bis Zehnfache gegenüber konventionellen Steinen; der nachfolgende Anwendungsfall zeigt einen konkreten Vergleich.
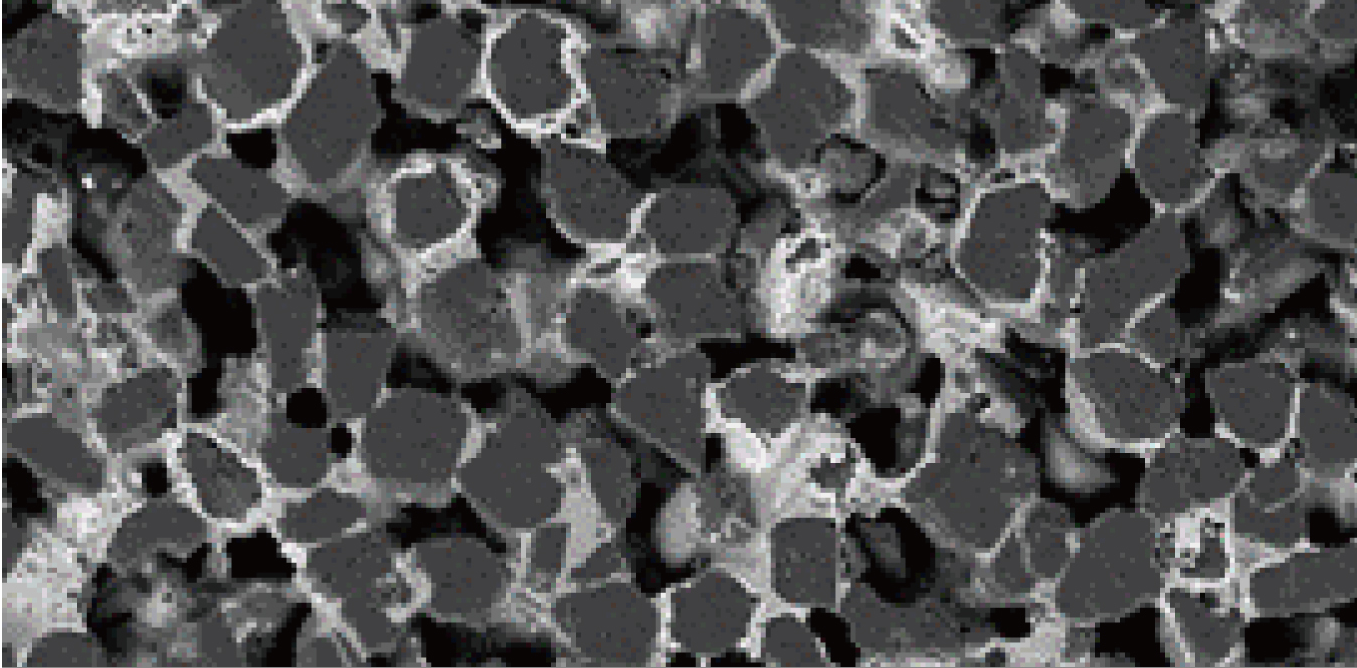
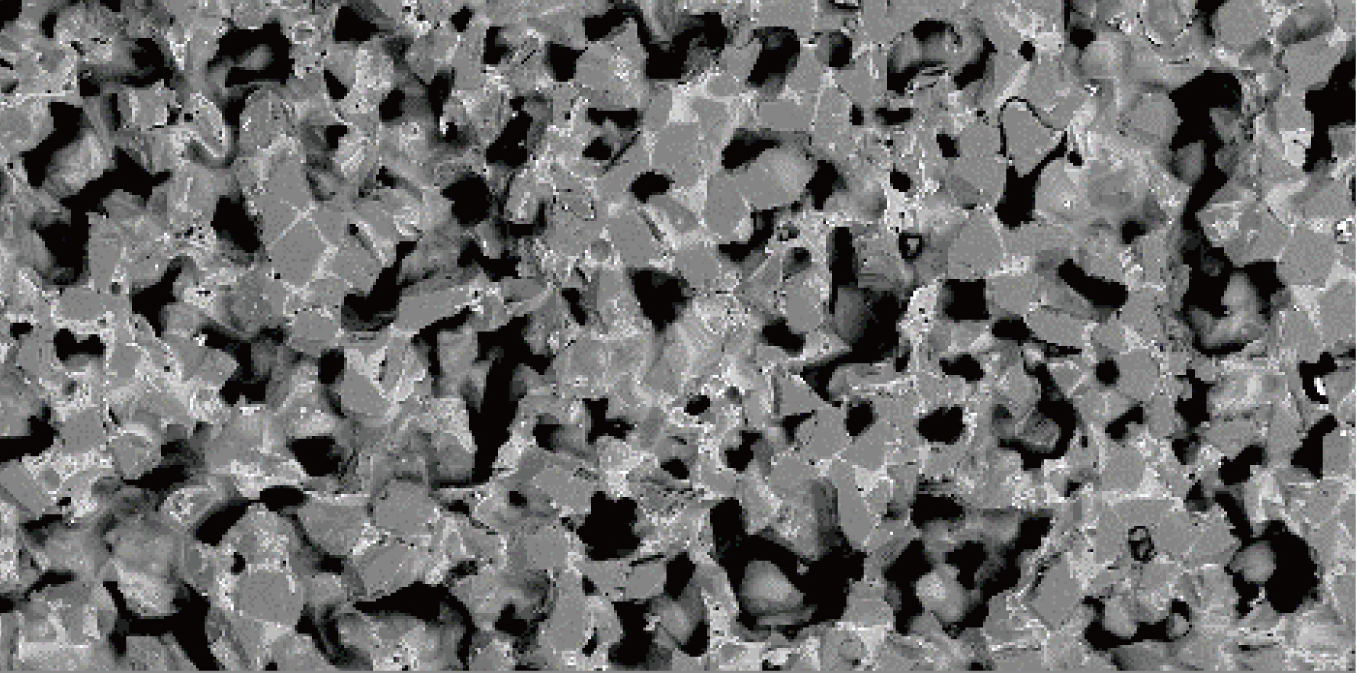
Die Gefügebilder stellen kleine, gleichmäßig verteilte Poren einer groben Porenstruktur gegenüber. Der Aufbau des CBN-Steins unterstützt eine gleichmäßige Bearbeitung. Schwefelfreie Ausführung und eine konsistentere Leistung mit weniger Ausschuss sind weitere genannte Vorteile; daraus wird hier keine allgemeine Umweltbilanz abgeleitet.
Laufbahn eines Kegelrollenlagers: vollständiges Beispiel
| Versuchsgröße | Quellenangabe |
|---|---|
| Werkstück / Bearbeitung | Superfinish einer Kegelrollenlager-Laufbahn |
| Werkstückdrehzahl Vw | 100–200 rpm |
| Abtrag | 5 µm |
| Oberflächenrauheit | Ra 0,06 µm |
| Steinspezifikation | B2400K120VHWPN |
| Konventioneller Stein: Standzeit | 1.500 Teile |
| EHWA-CBN-Stein: Standzeit | 15.000 Teile |
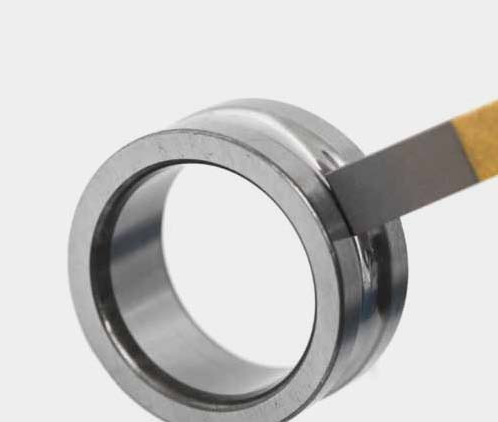
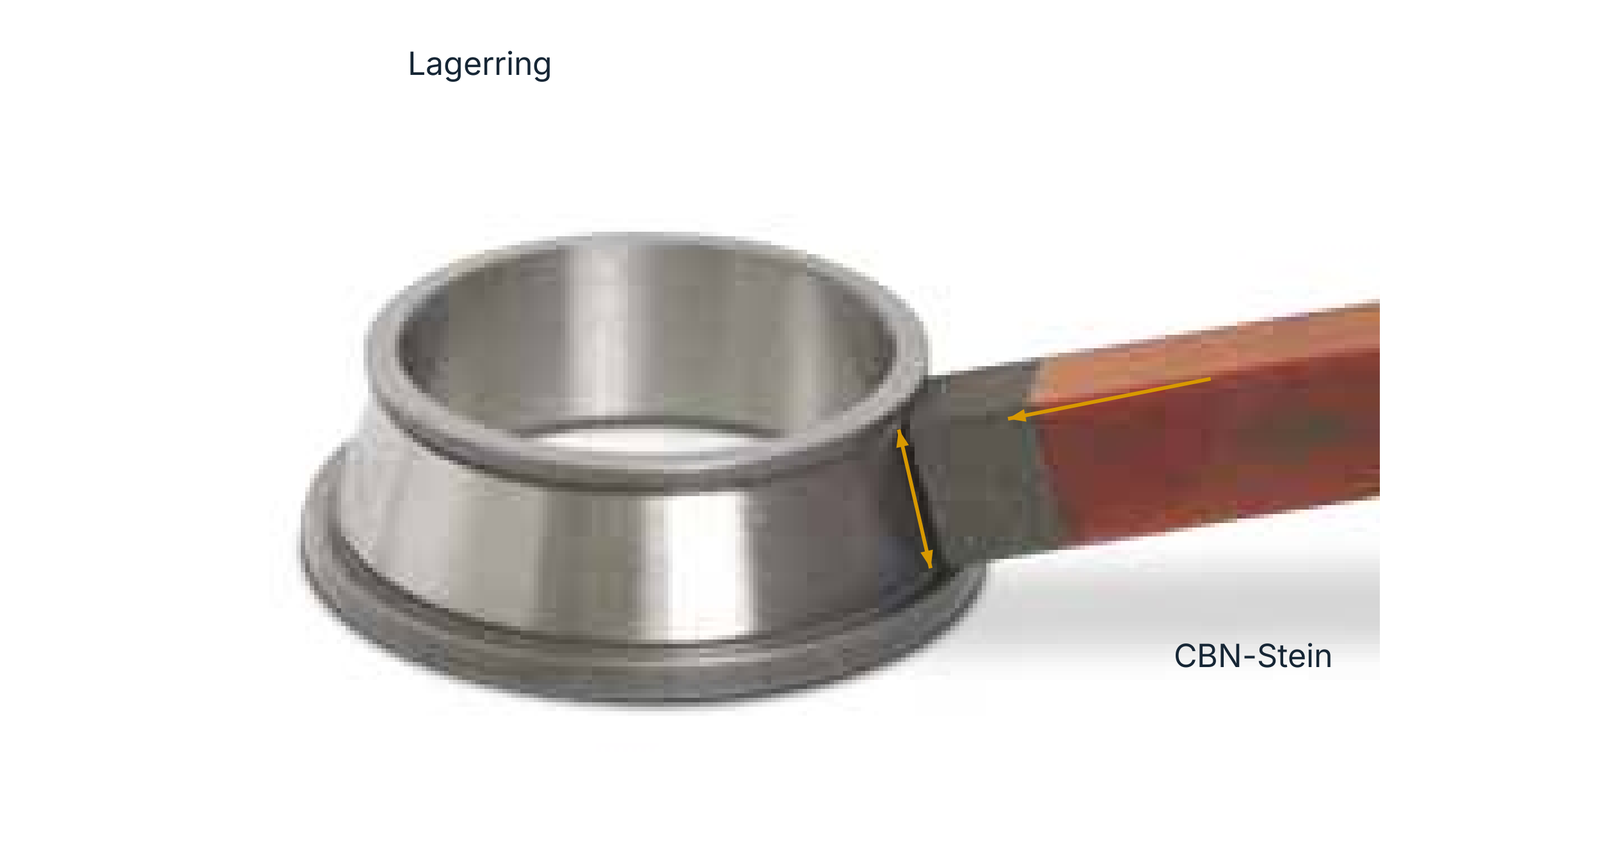
Die Standzeit ist in der Quelle mit EA bezeichnet, also als Anzahl bearbeiteter Teile. Die Vergleichswerte gehören zu diesem Katalogbeispiel; die Quelle nennt nicht sämtliche Versuchsbedingungen. Der Kontakt zwischen Laufbahn und CBN-Stein ist mit den ursprünglichen Bewegungsrichtungen dargestellt.

Diamant-Abrichtrollen für Lager
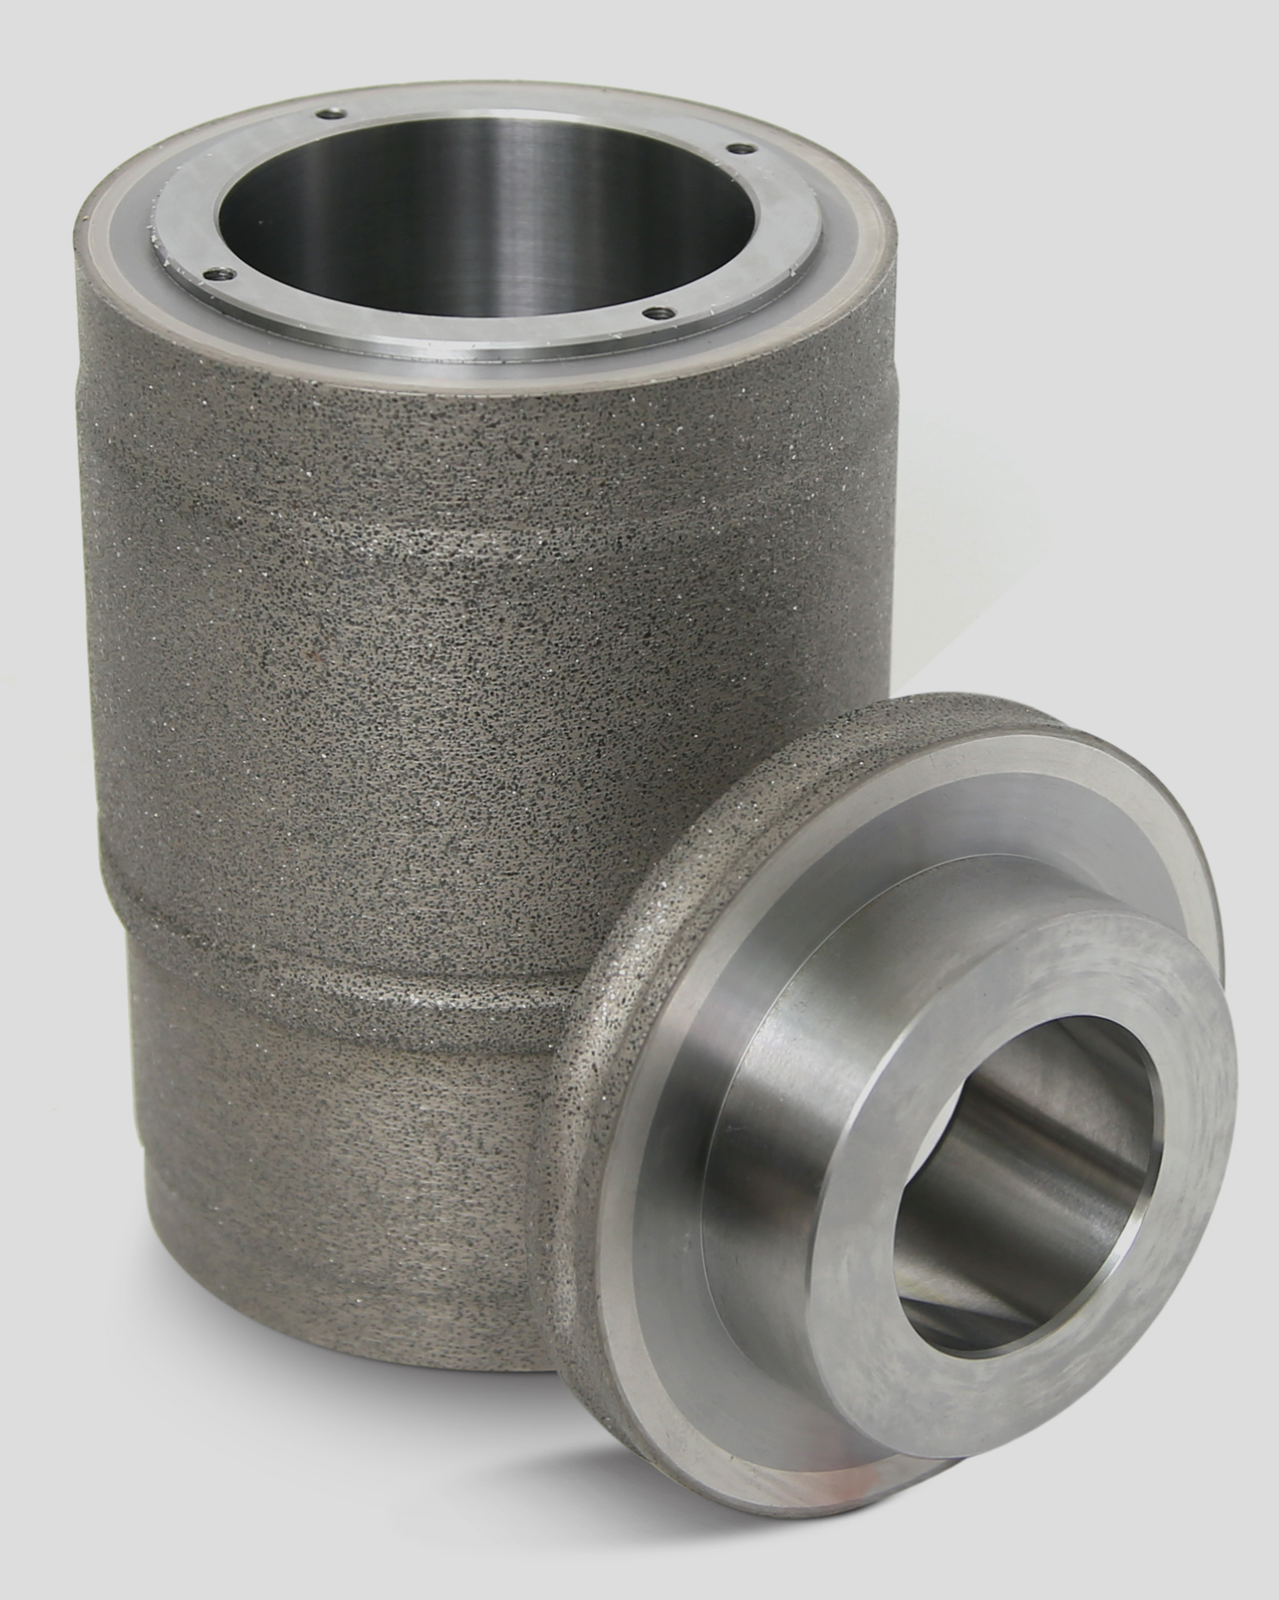
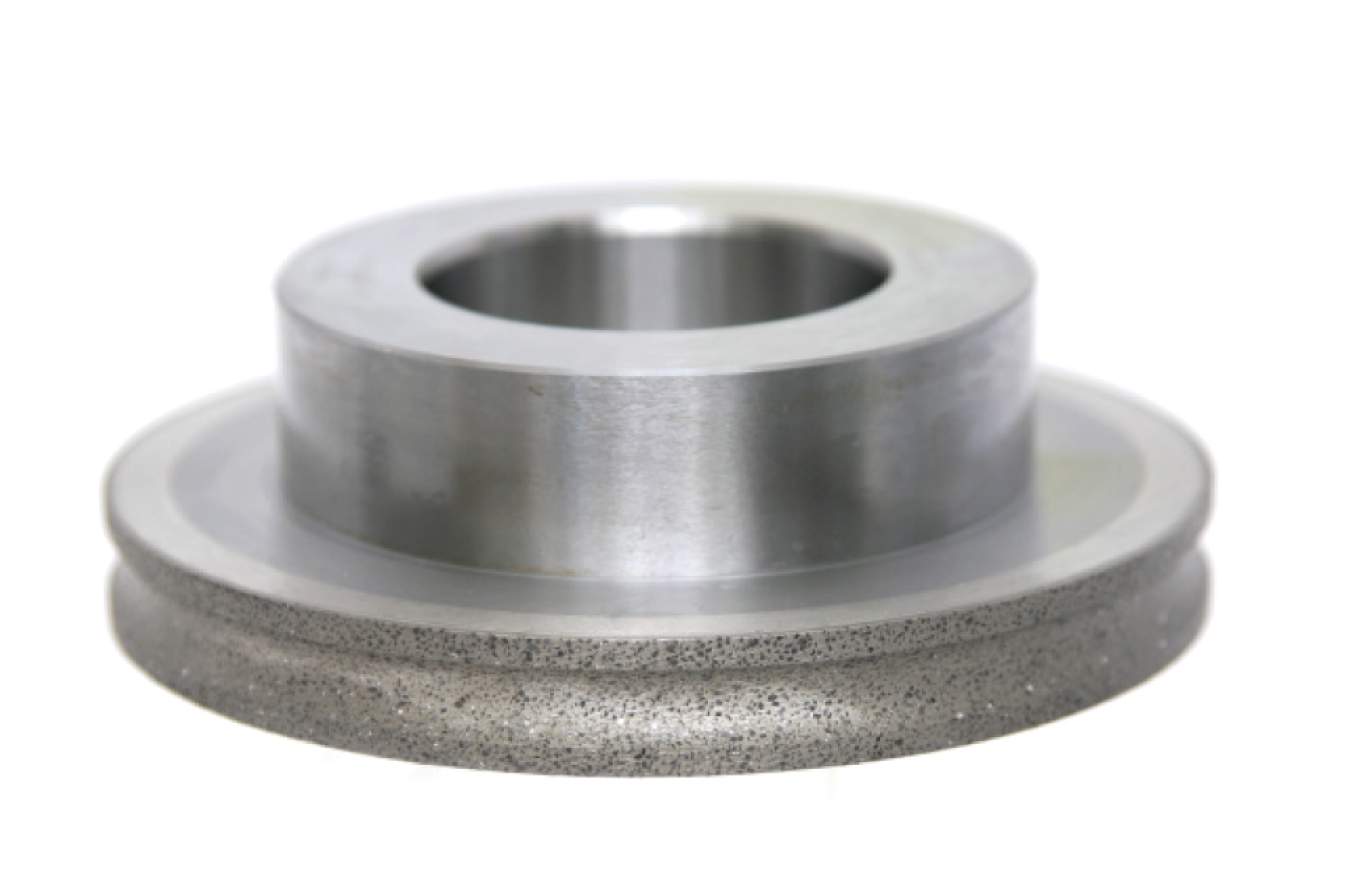
Diamant-Abrichtrollen formen und schärfen die Schleiffläche keramisch gebundener CBN-Schleifscheiben. Sie unterstützen präzise und komplexe Konturen mit geringerer Abrichtbelastung, guter Abrichtleistung und langer Werkzeugstandzeit. Kürzere Prozesszyklen sind ein weiterer Vorteil der in den Quellen beschriebenen Ausführungen.
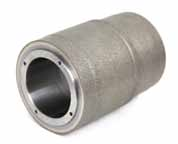
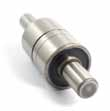
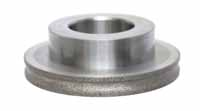
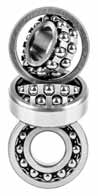
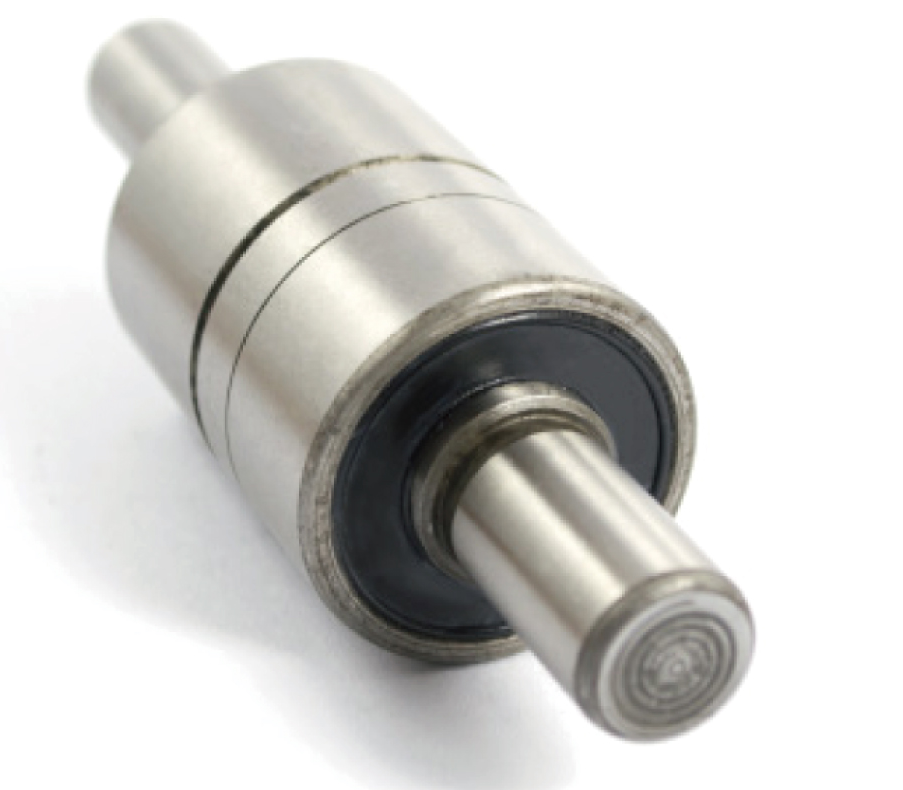
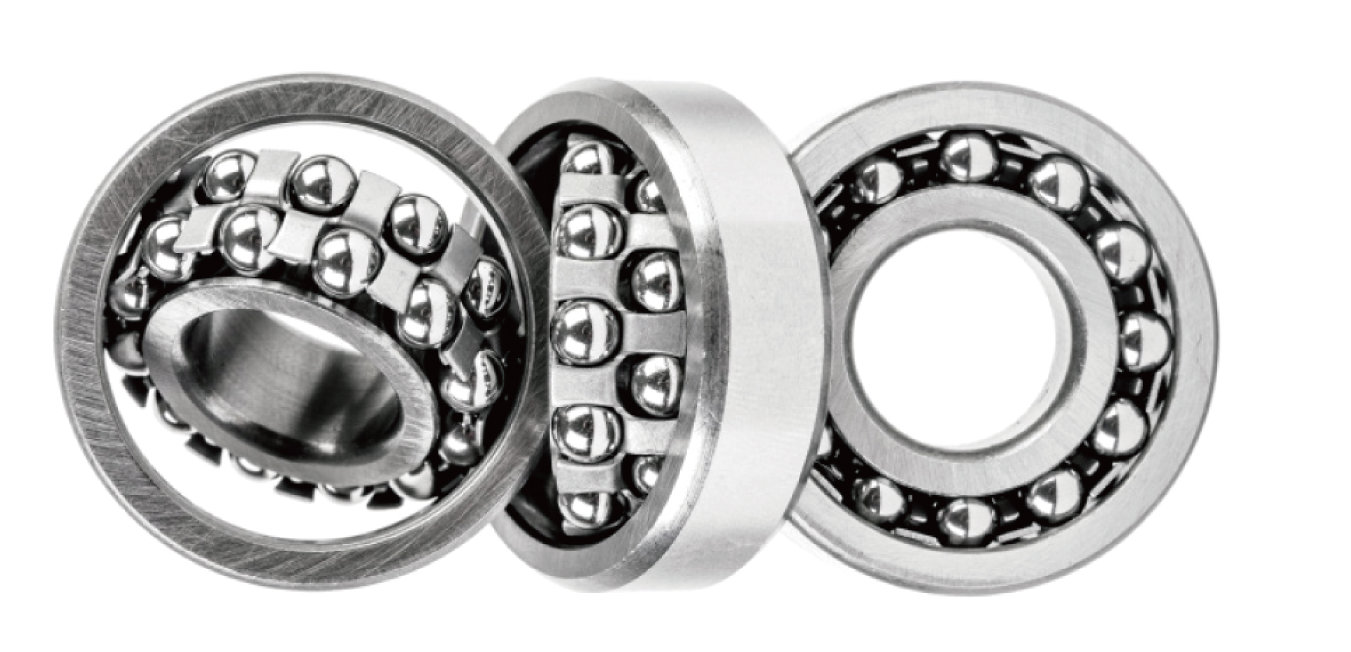
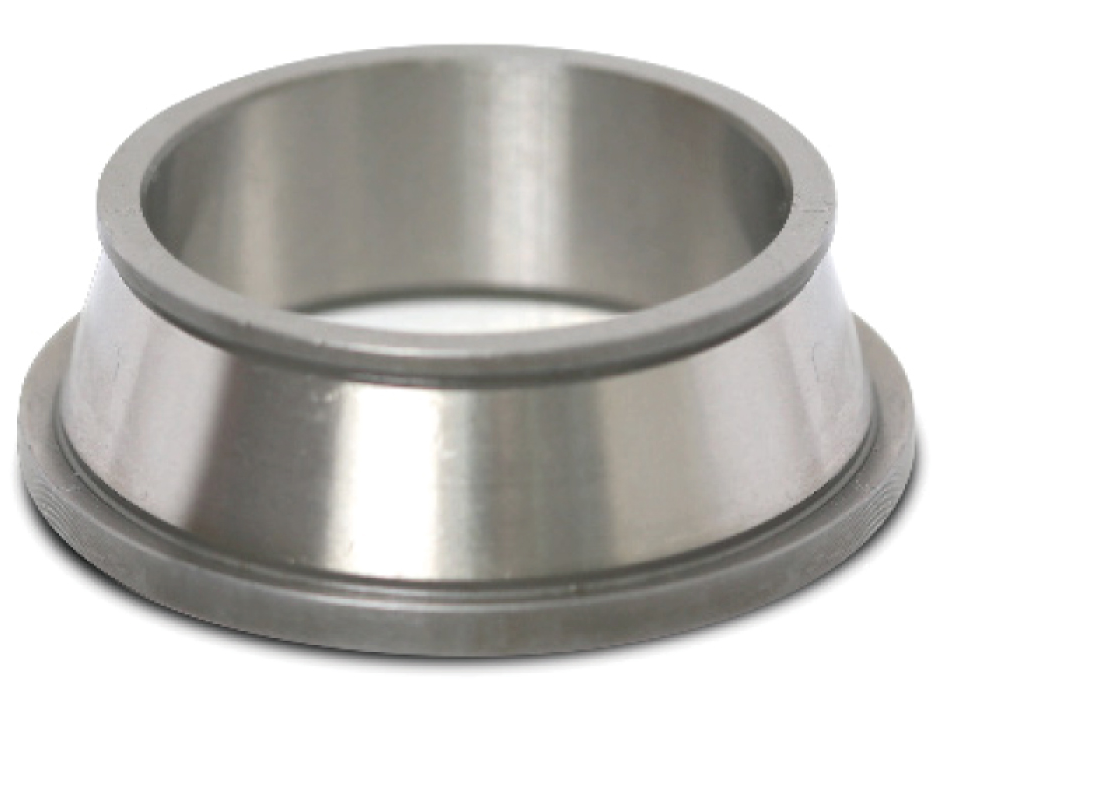
Das Anwendungsprogramm umfasst Kugel-, Rollen- und Nabenlager sowie Wasserpumpenlager. Die beiden Unterlagen zeigen jeweils drei konkrete Werkzeug-/Bauteil-Paare. Zylindrische und scheibenförmige Abrichtrollen sowie deren Belagdetails bleiben als gesonderte Ansichten erhalten.
| Anwendungsbeispiel | Werkzeug- und Werkstückzuordnung |
|---|---|
| Wasserpumpenlager | Zylindrische Abrichtrolle und abgebildete Lagerbaugruppe |
| Kugellager | Scheibenförmige Abrichtrolle und Kugellagergruppe |
| Kegelrollen-Nabenlager | Profilierte Abrichtrolle und zugehöriger Lagerring |
Die Profilgestaltung folgt der benötigten Schleifscheibenkontur. Die Abbildungen zeigen die geometrische Vielfalt des Programms, ohne für alle dargestellten Bauformen dieselben Prozesswerte vorauszusetzen.


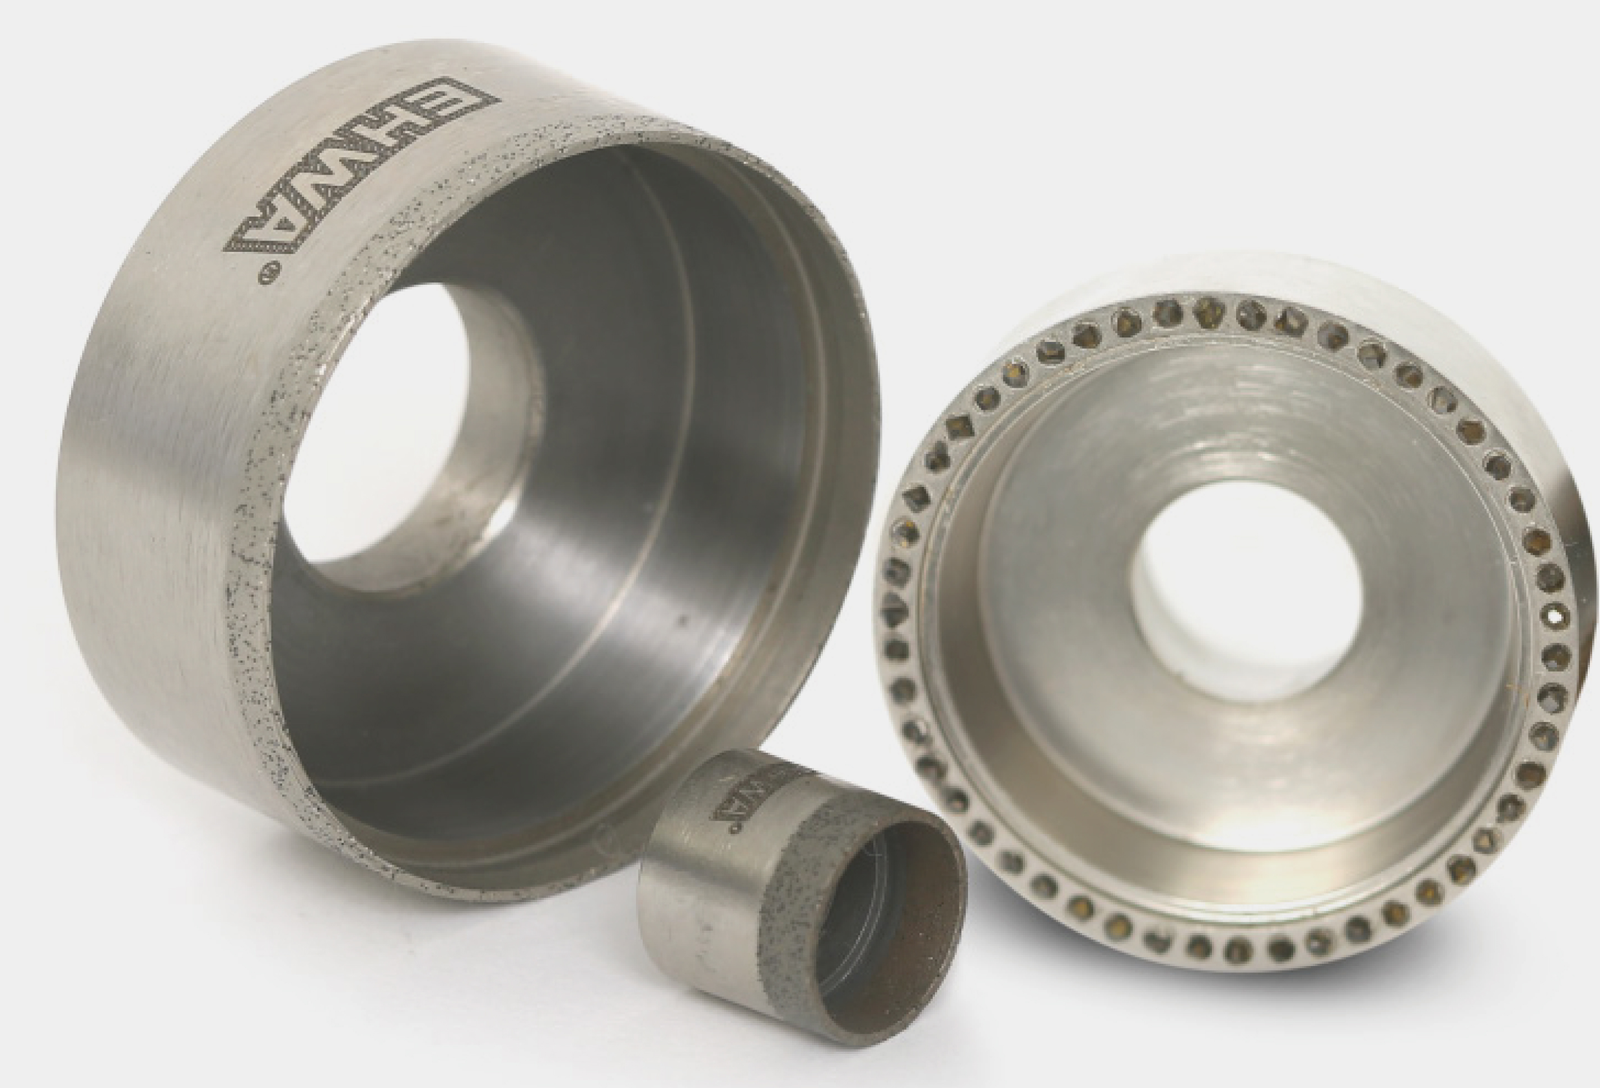
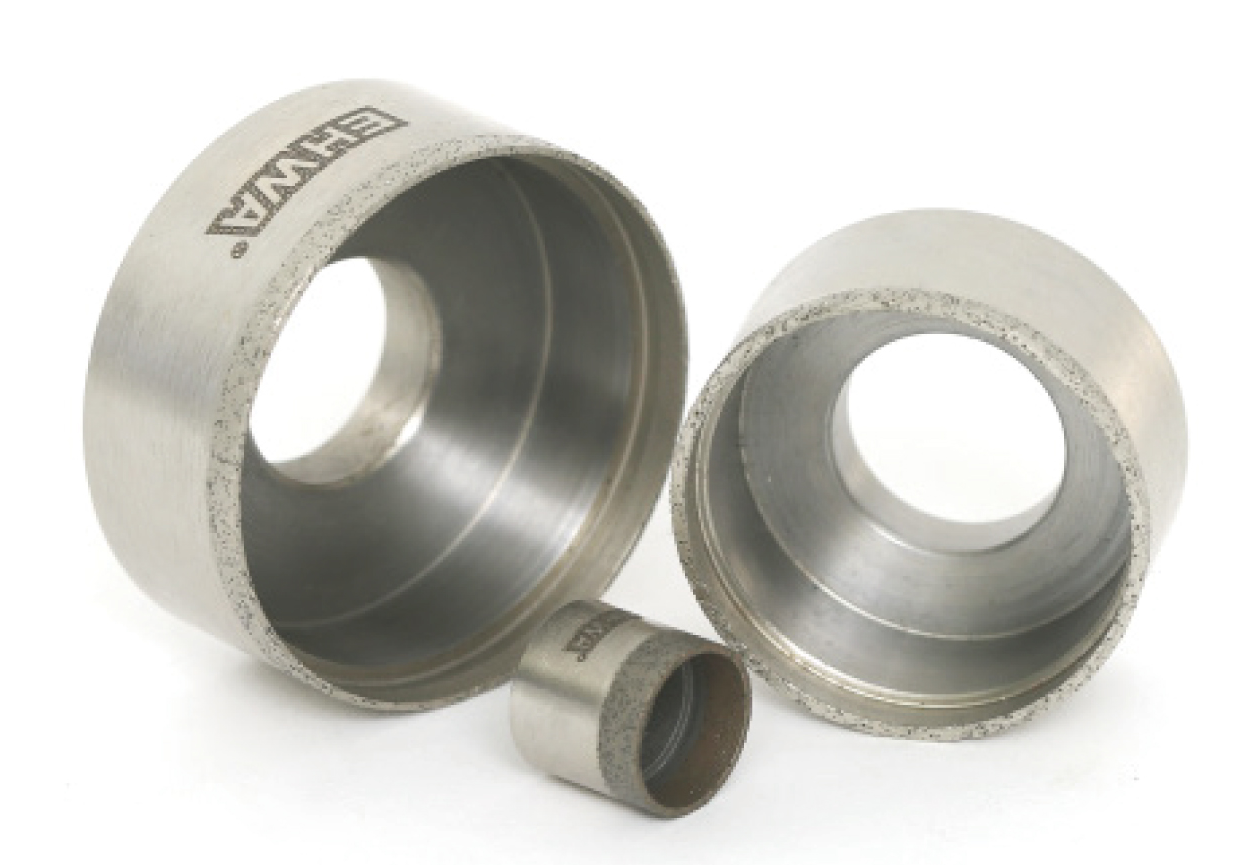
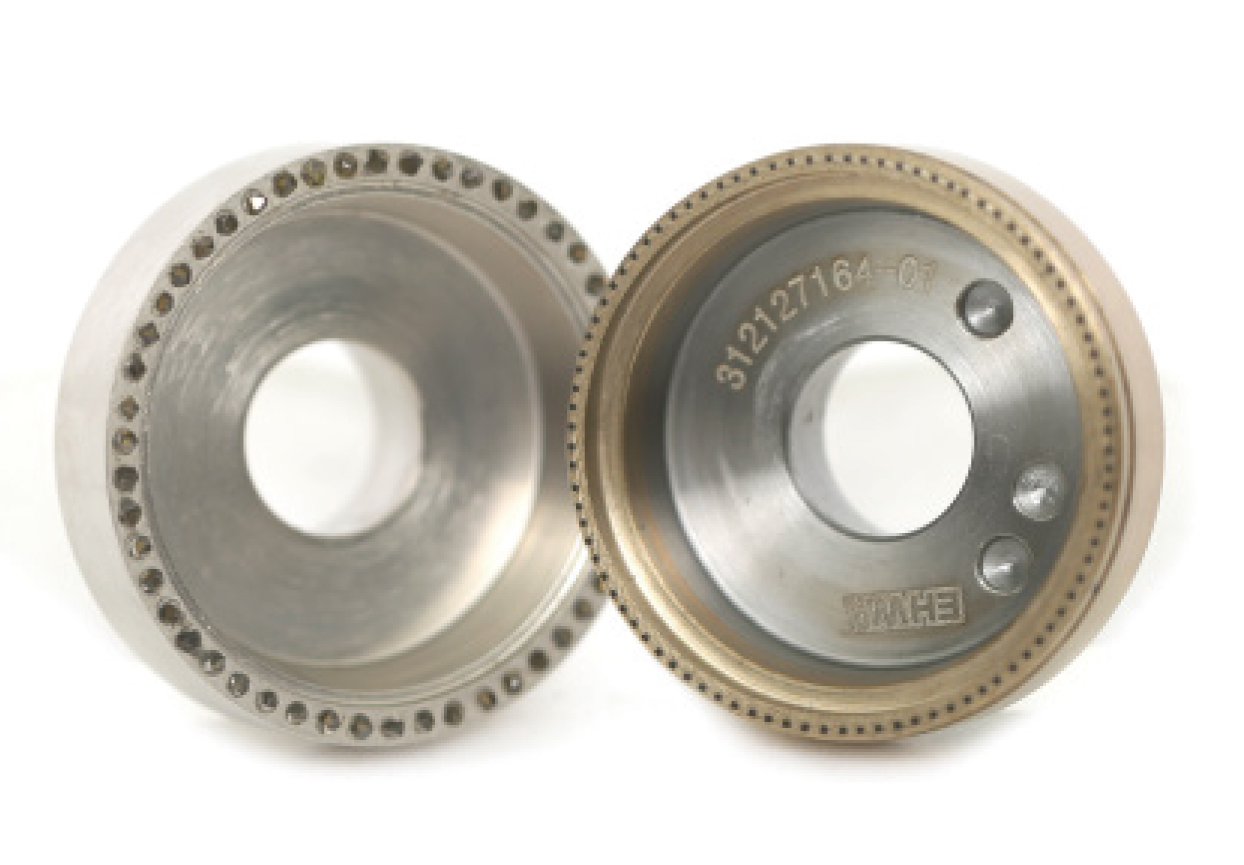
Metalltopf-Abrichter für die Lager-Innenbearbeitung
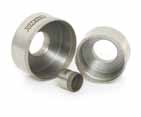
Metalltopf-Abrichter sind für das Abrichten von Werkzeugen zur Innenbearbeitung von Lagern vorgesehen. Präzises Abrichten reduziert Schleifabweichungen nach dem Abrichtvorgang. Längere Abrichtintervalle und hohe Abrichtleistung unterstützen einen stabilen Fertigungsprozess.
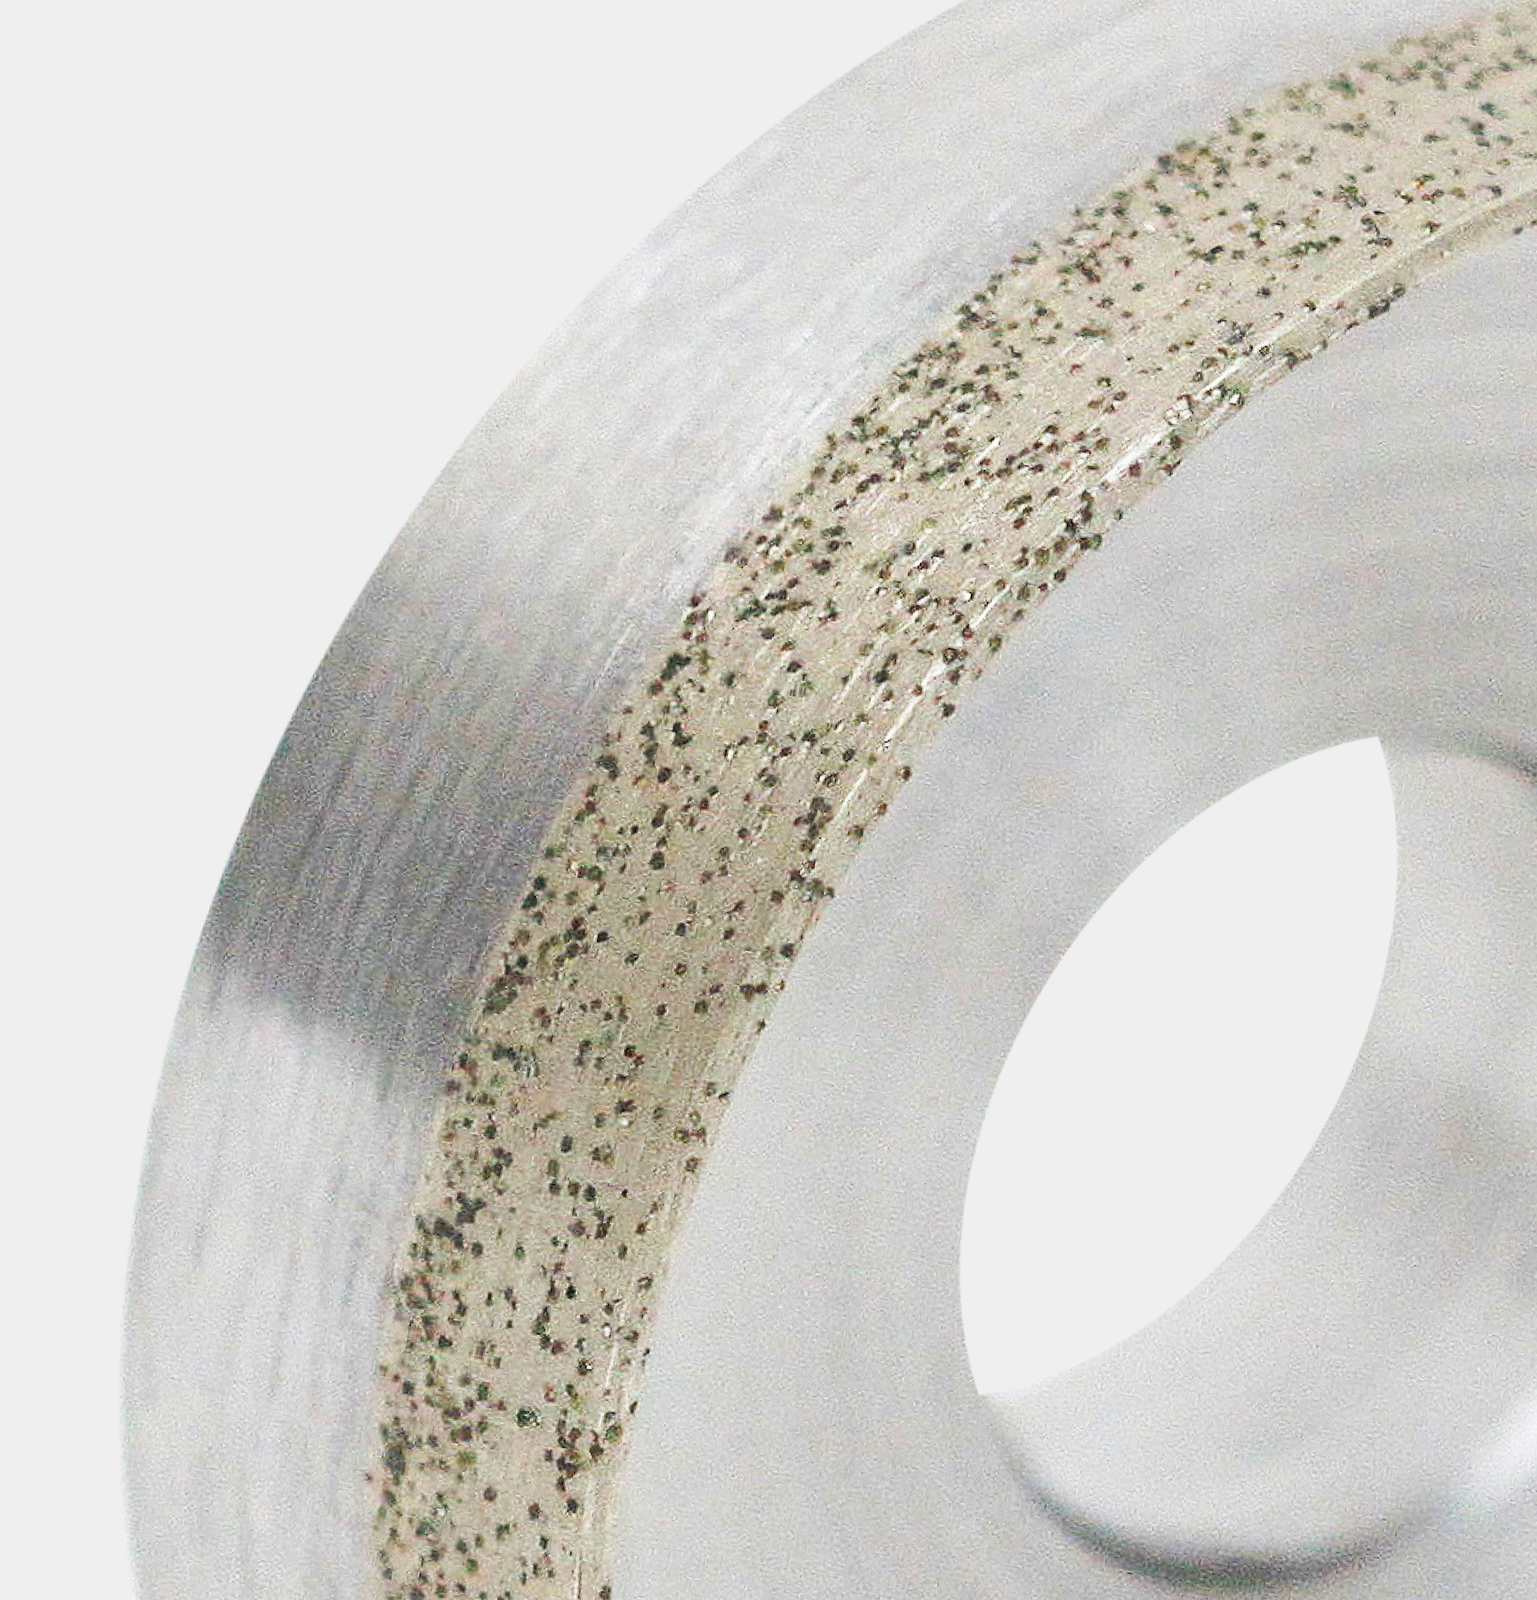
Die Quelle nennt eine Standzeit von 20.000–30.000 Einsätzen in Abhängigkeit von der Schleifscheibengröße. Dieser Zusammenhang gehört zur Angabe: Die Anzahl ist kein einheitlicher Wert für jede Scheibe. Das Programm umfasst Metalltopf-Abrichter und rotierende Topf-Abrichter mit den gezeigten Belag- und Bauformvarianten.
Belagbreite und Prozesswirkung
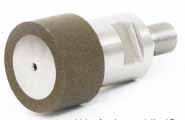
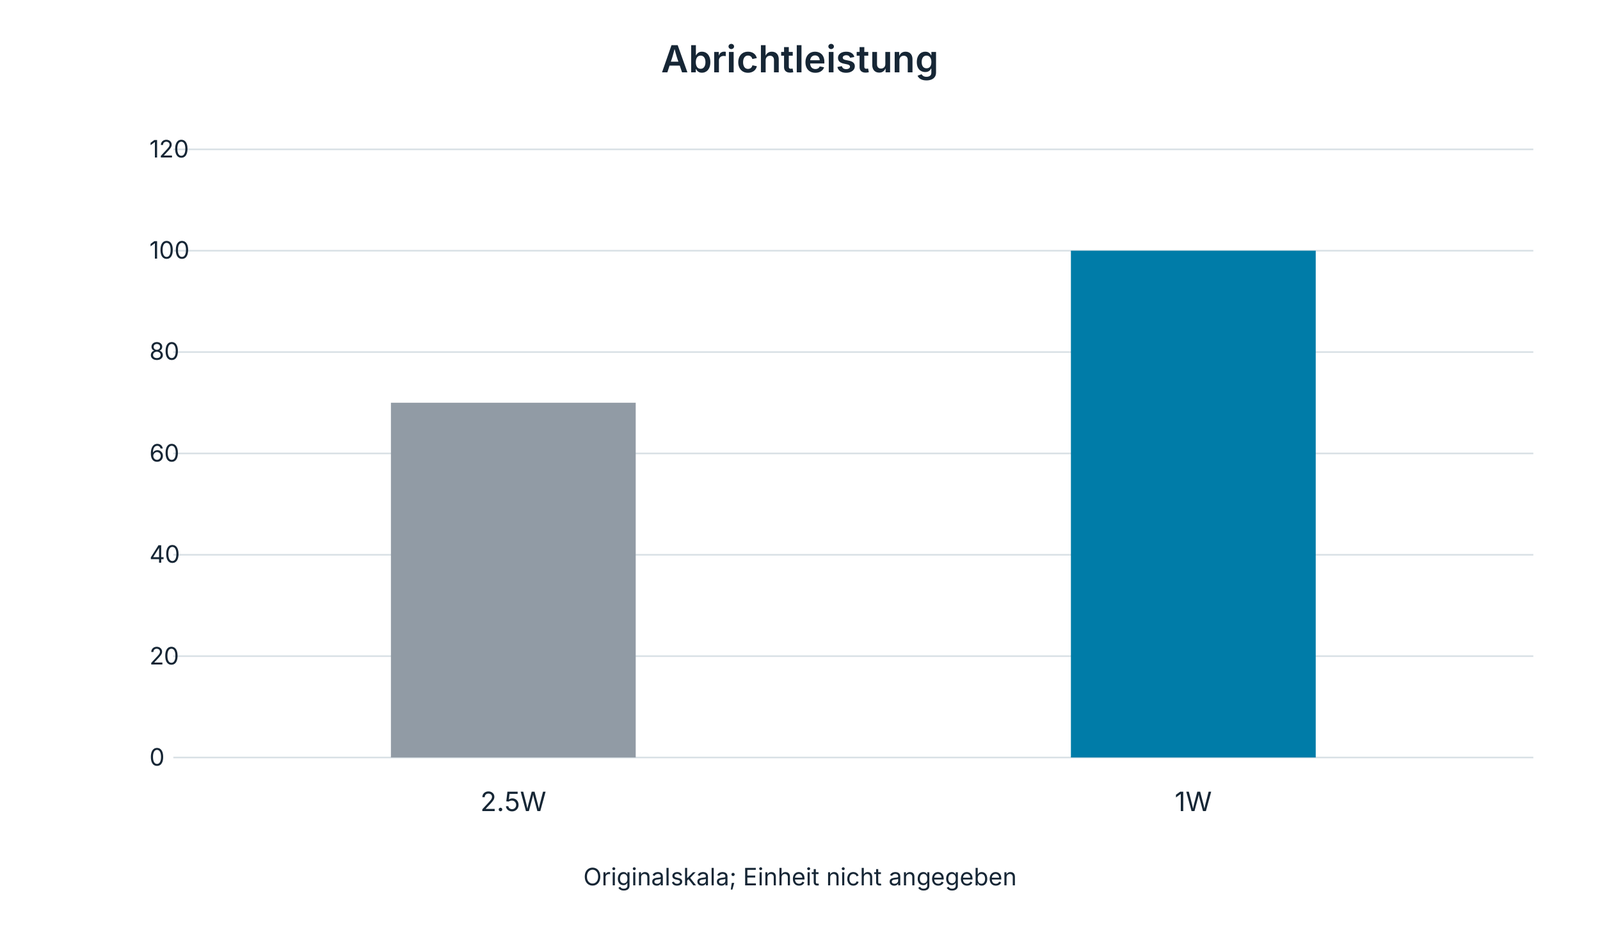
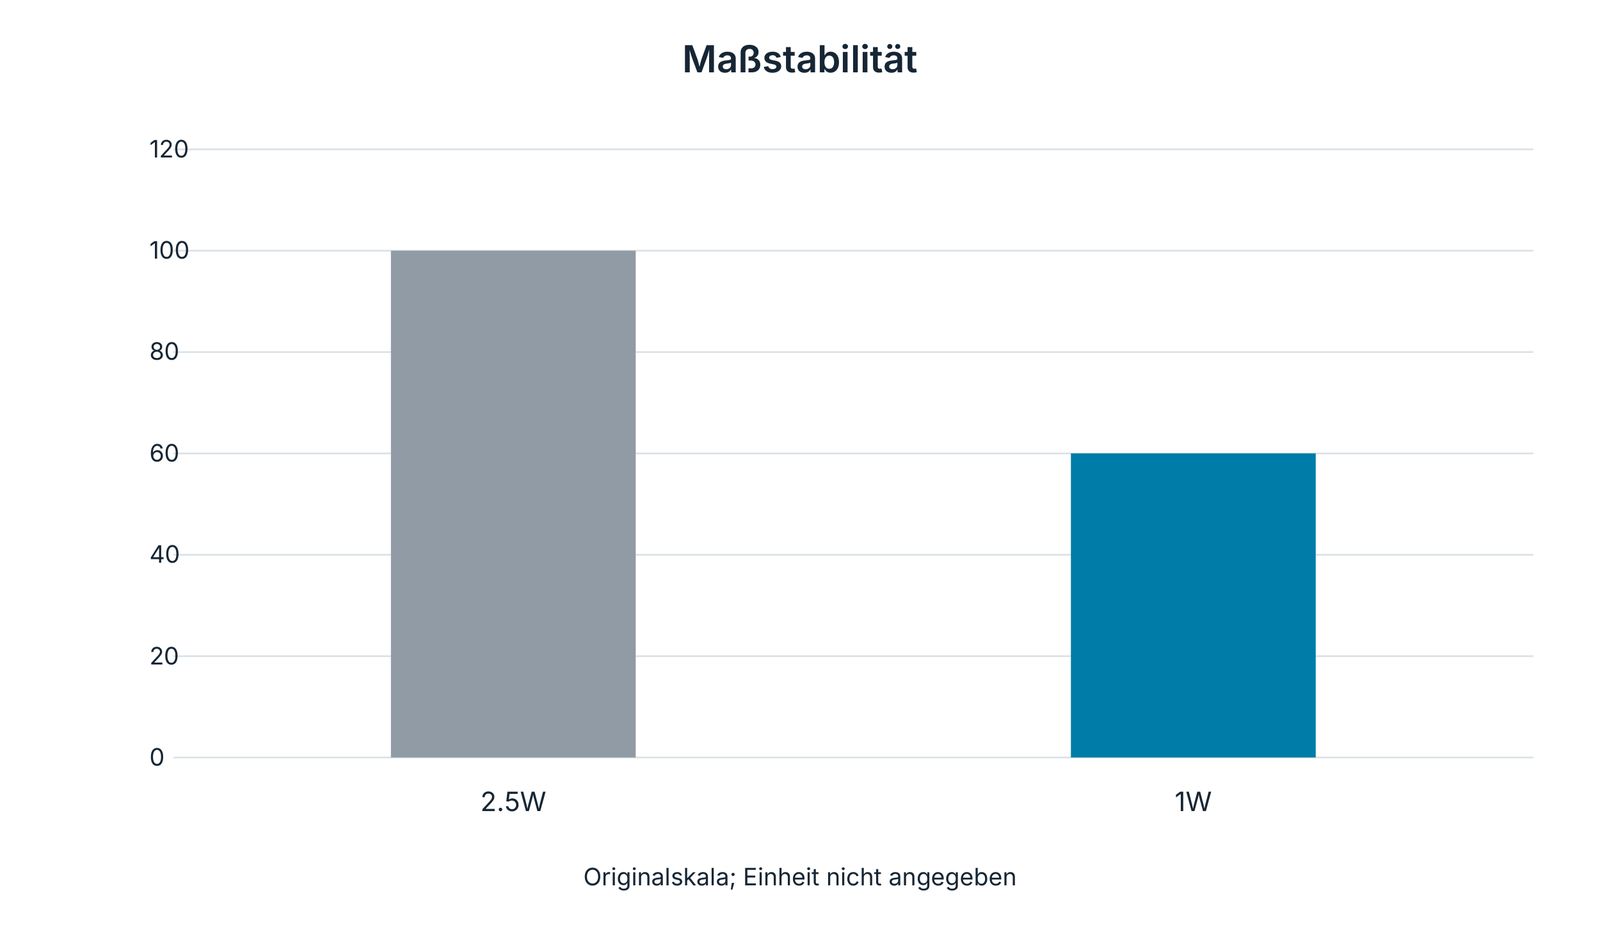
Zwei Vergleichsdarstellungen beziehen sich auf keramische Schleifscheiben mit Stahlschaft beziehungsweise Stahlkopf. Sie zeigen die Abrichtleistung und die Maßstabilität des Werkstücks in Abhängigkeit von Spitzen- beziehungsweise Diamantbelagbreite. Die Quellen kennzeichnen die Varianten mit 2.5W und 1W.
Beide Diagramme erhalten ihre originale Skala von 0 bis 120 und die Balkenrelationen. Die Quelle nennt keine physikalische Einheit für diese Skalen; die Darstellung dient dem Vergleich der angegebenen Breitenvarianten. Abrichtleistung und Maßstabilität werden deshalb getrennt beurteilt.


Plan- und Doppelplanschleifen von Lagerkomponenten
Plan- und Doppelplanschleifscheiben bearbeiten die Stirnflächen von Ringen und Rollen. Die EHWA-Ausführungen sind auf höhere Produktivität, kürzere Zykluszeiten, geringere Bearbeitungskosten und lange Standzeiten ausgerichtet. Gute Oberflächengüte der Stirnfläche ist neben der Abtragsleistung ein wesentliches Auswahlziel.
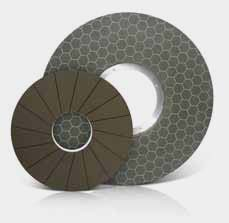
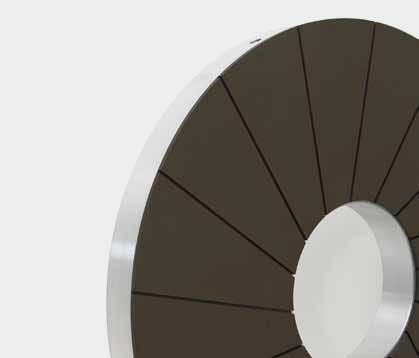
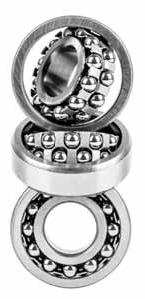
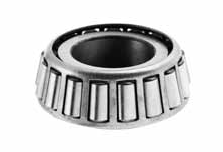
Das Programm zeigt unterschiedliche Schleifflächen, darunter eine wabenförmige und eine radial segmentierte Ausführung. Die Anwendungen umfassen Rollen für Nadellager, Rollen für Rollenlager sowie Innen- und Außenringe. Die Lagerabbildungen ordnen die Bearbeitung den realen Bauteilfamilien zu.
| Bauteilfamilie | Bearbeitungsfläche | Genannter Nutzen |
|---|---|---|
| Nadellagerrollen | Rollenstirnflächen | Kurze Bearbeitungszyklen |
| Rollenlagerrollen | Rollenstirnflächen | Standzeit und Oberflächengüte |
| Innen- und Außenringe | Ringstirnflächen | Produktivität und reproduzierbare Flächenbearbeitung |
Die gezeigten Scheibenformen erlauben eine Auswahl nach Bauteilgeometrie und Maschinenprozess.
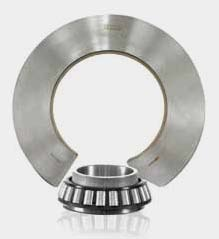
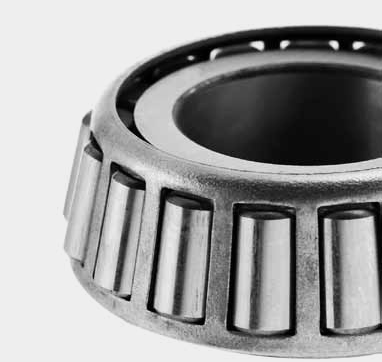
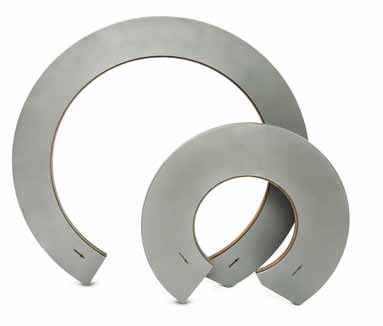
Horseshoe-Schleifscheiben für Kegelrollen-Stirnflächen
Die offene, hufeisenförmige Schleifscheibe ist für die Stirnflächenbearbeitung von Kegelrollen vorgesehen. Die Quelle zeigt eine Hauptausführung mit Kegelrollenlager und zwei weitere offene Scheibenformen. Als Vorteile nennt sie längere Werkzeugstandzeit und Kosteneinsparung, höheren Abtrag sowie gute Oberflächengüte.
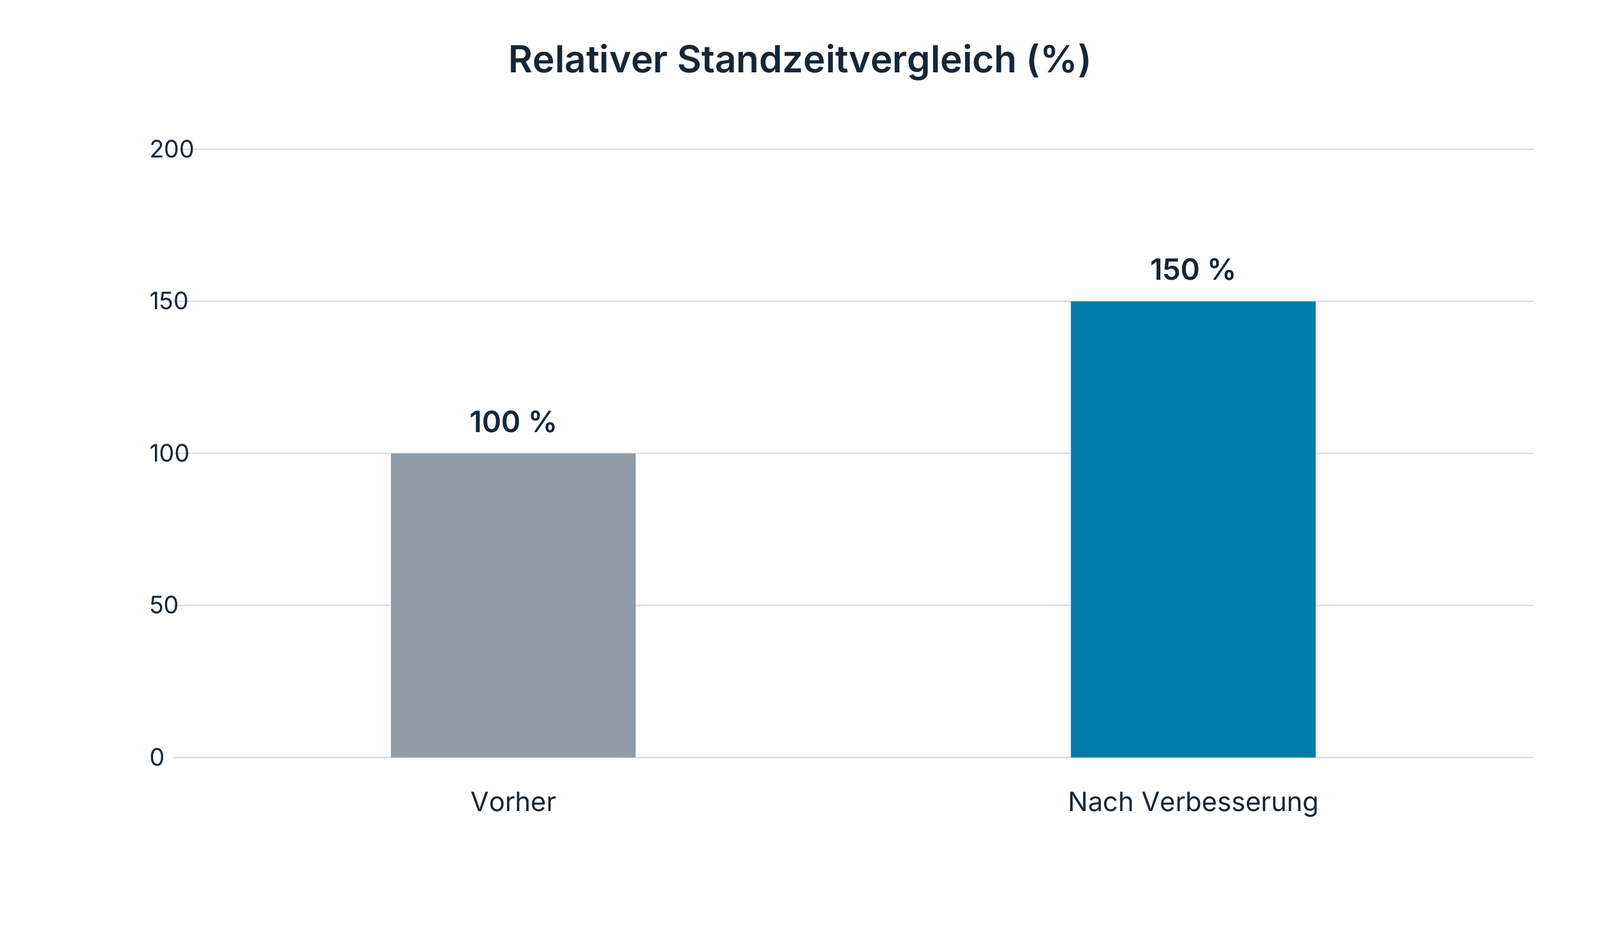
Der Standzeitvergleich stellt die vorherige Ausführung mit 100 % und die verbesserte Ausführung mit 150 % dar. Dies ist ein relativer Vergleich des gezeigten Katalogfalls. Die ursprüngliche Diagrammüberschrift lautet „Tool life (pcs)“, die Balken sind jedoch prozentual gekennzeichnet; daraus werden keine absoluten Stückzahlen abgeleitet.
Profil-Abrichtrollen für Linearführungen
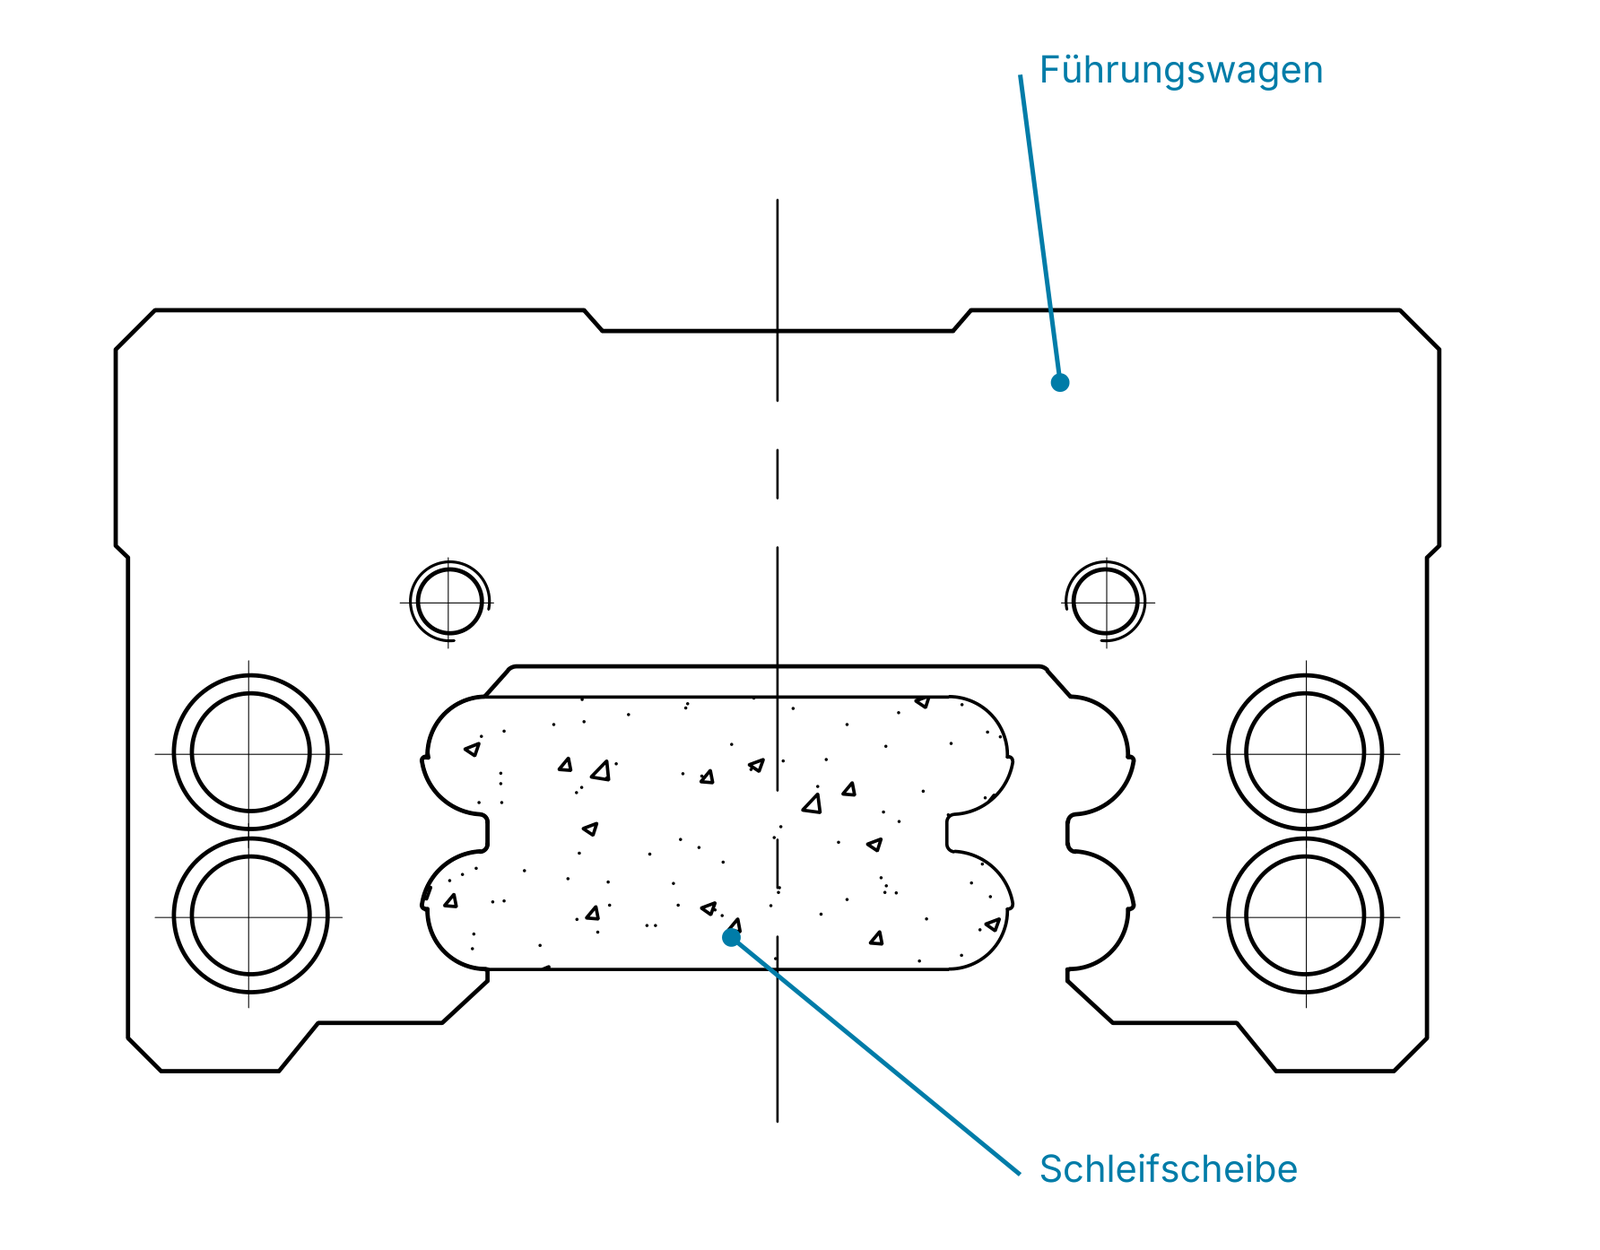
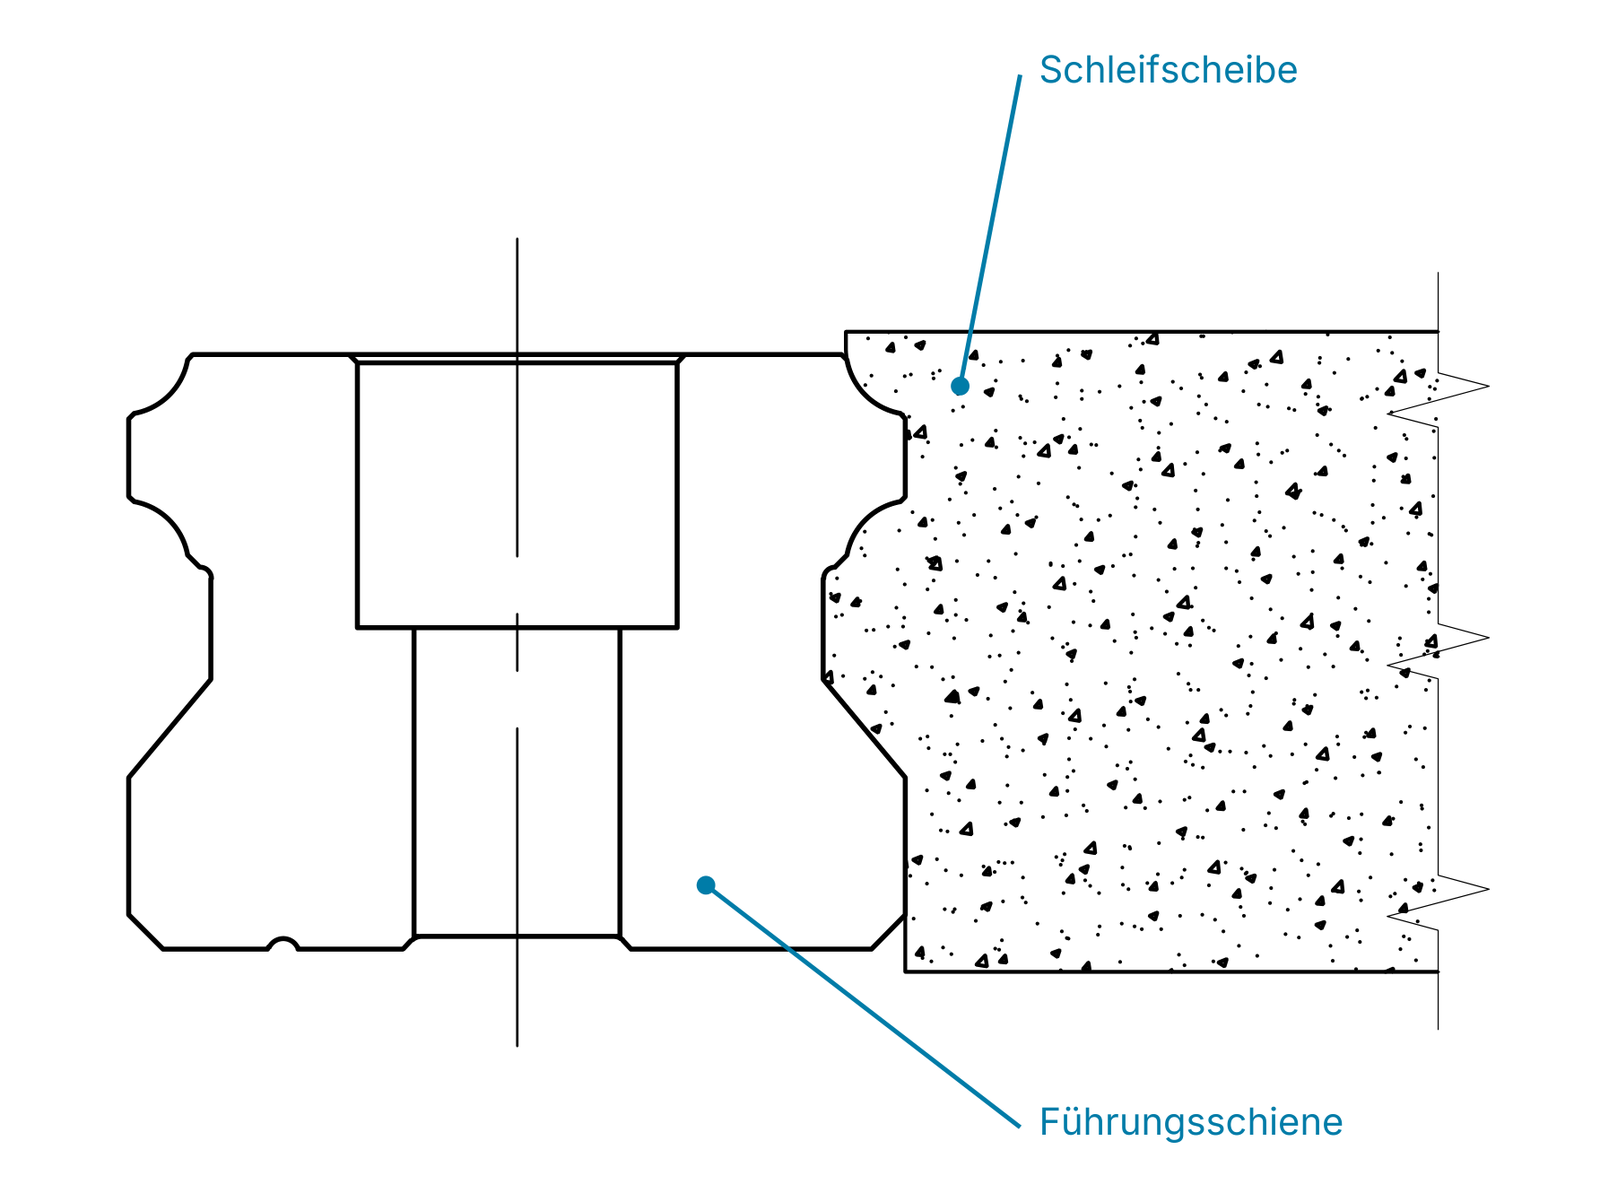
Eine Linearführung besteht aus Führungswagen, Schiene und dazwischen umlaufenden Kugeln. Sie dient der präzisen linearen Bewegung; die Quelle nennt Anlagen für die Automobilfertigung als Anwendung. Die Laufbahnsitze im Führungswagen und in der Schiene müssen in ihrer Kontur zusammenpassen.
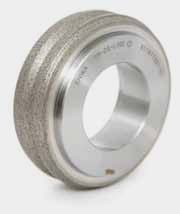
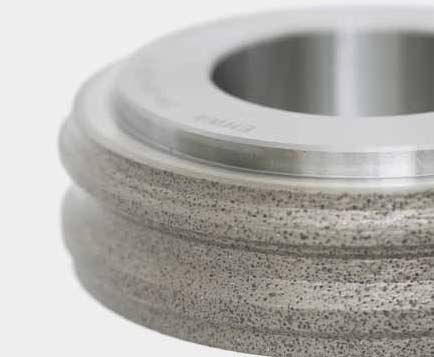
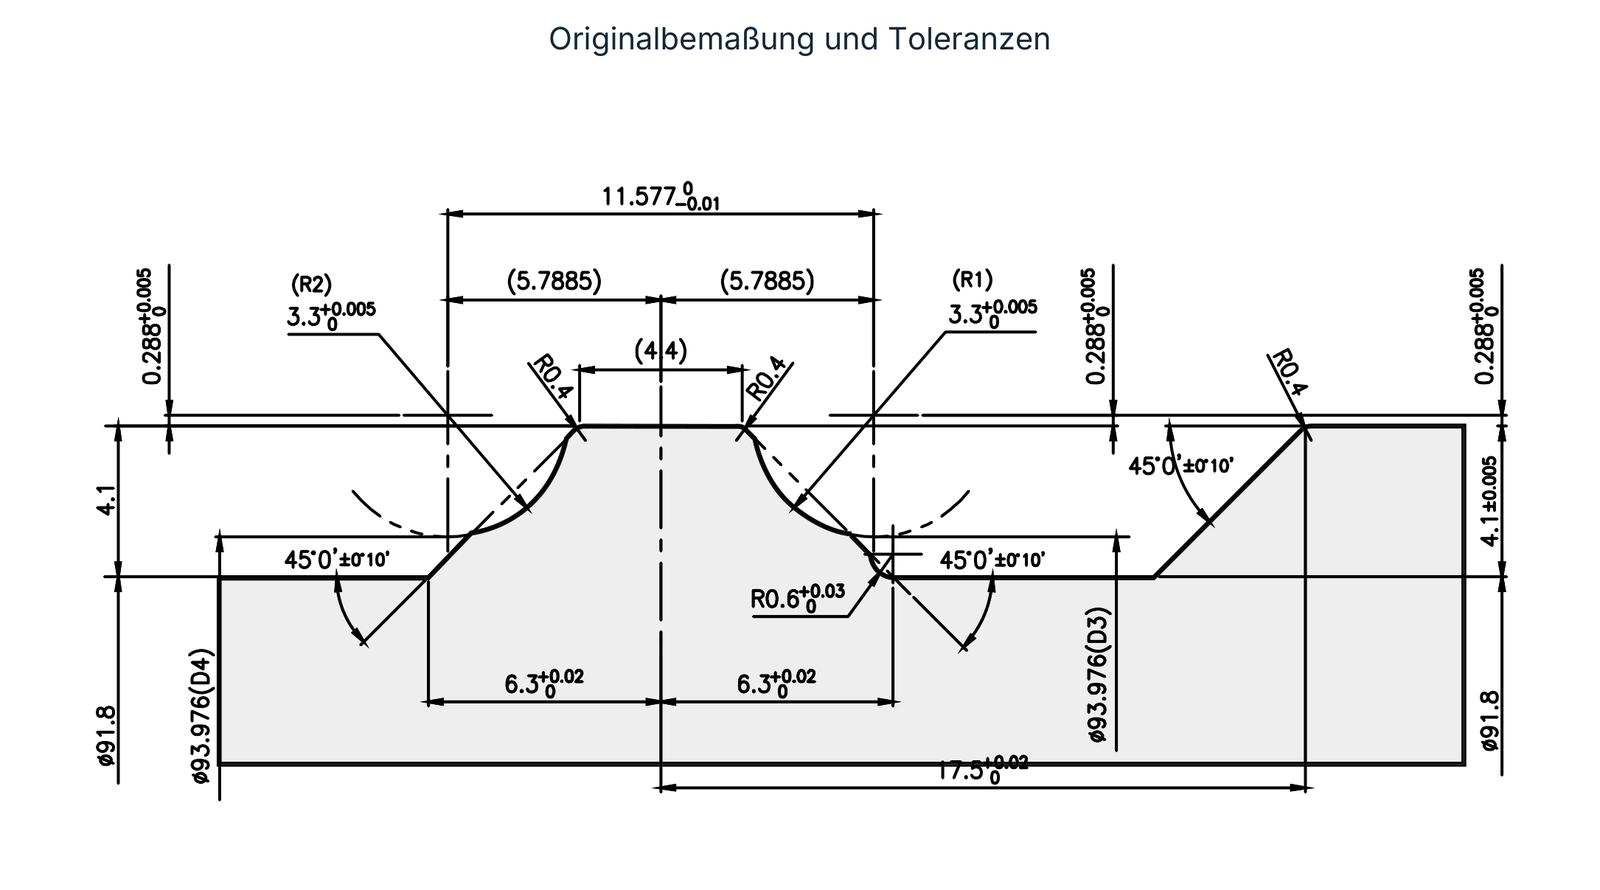
Diamant-Abrichtrollen profilieren die CBN-Schleifscheibe, die diese Kugellaufbahnen bearbeitet. Der Katalog unterscheidet die Ausführungen für den Führungswagen und für die Schiene. Zu jeder Ausführung gehören ein Werkzeugfoto, eine vollständige bemaßte Profilzeichnung und ein gesondertes Kontaktbild von Schleifscheibe und Bauteil.
Führungswagen: Profilzeichnung
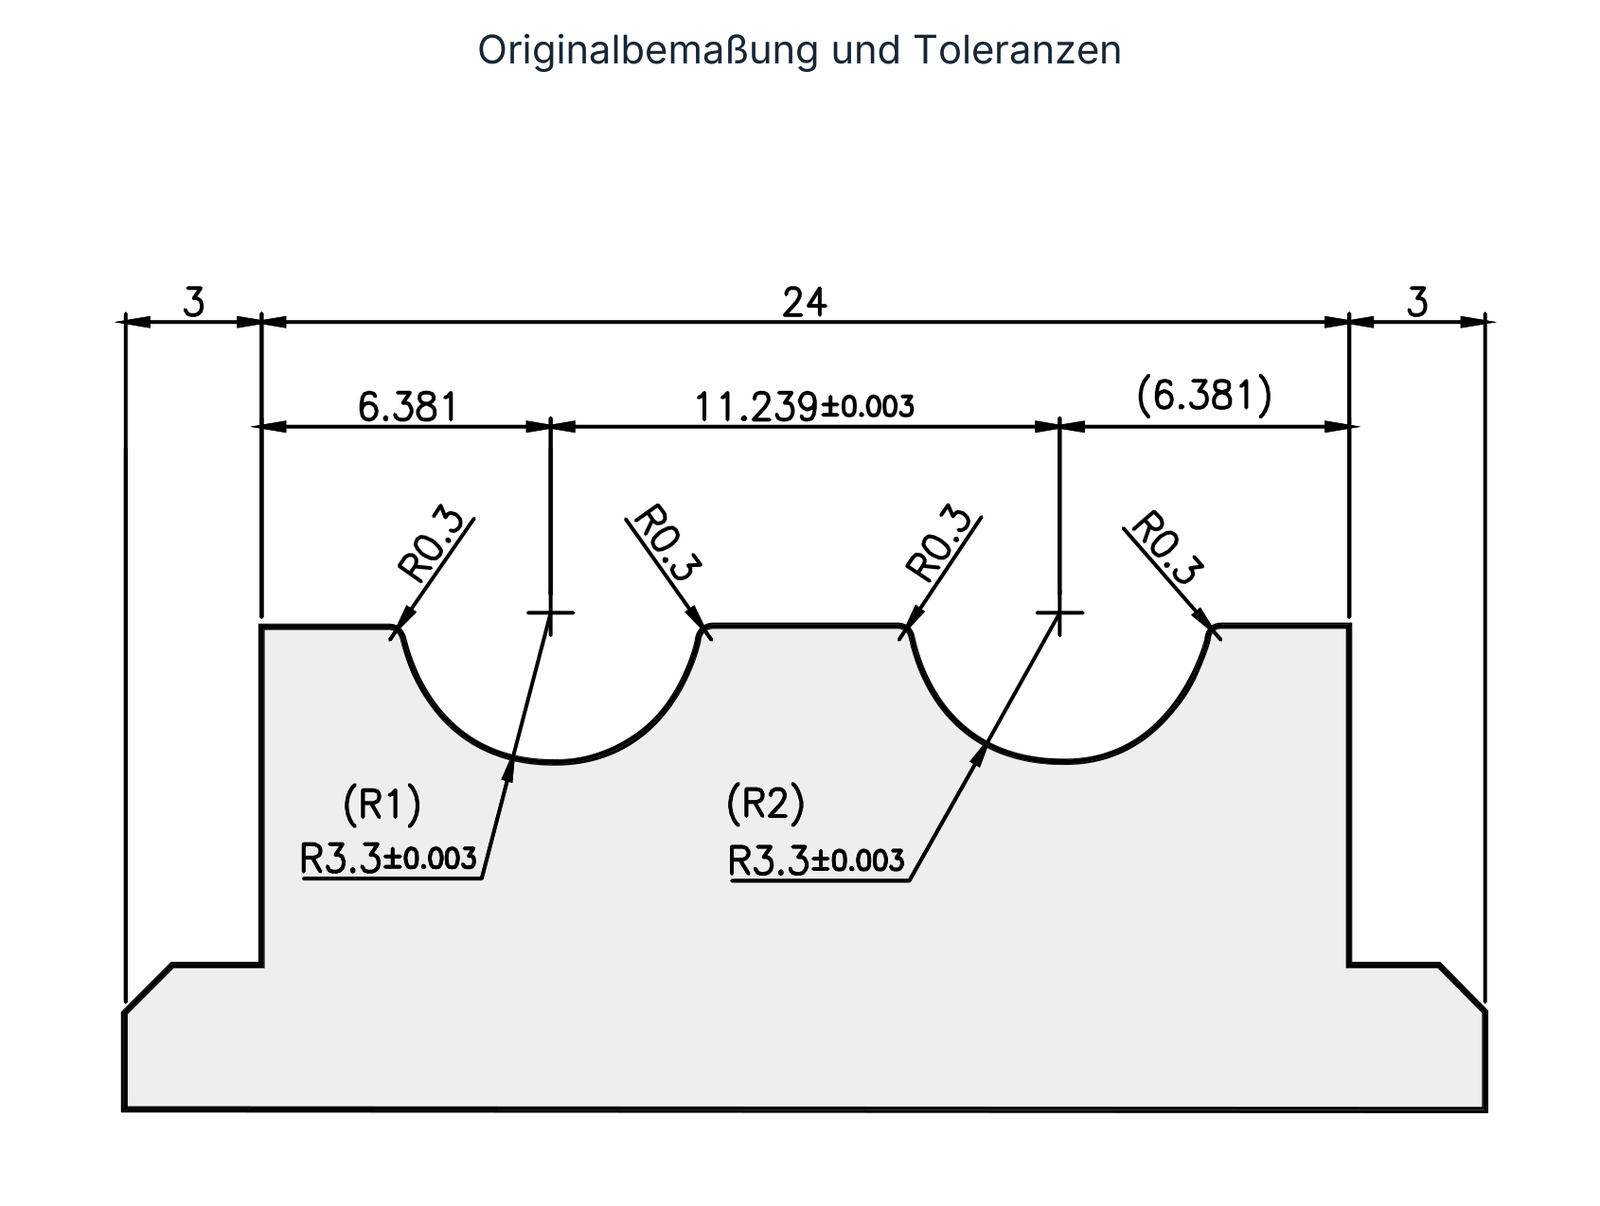
Die Originalbemaßung enthält die Breitenfolge 3 / 24 / 3, die Teilung 6.381 / 11.239±0.003 / (6.381), vier Übergänge R0.3 und die beiden Radien (R1), (R2) mit R3.3±0.003. Die Zeichnung bewahrt diese Werte mit allen Maßlinien und Positionsbezügen.
Schiene: Profilzeichnung
Die zweite Zeichnung enthält unter anderem 11.577 mit Toleranz +0/−0.01, die beiden Referenzmaße (5.7885), (4.4), R0.4, die Radien (R1)/(R2) 3.3 mit +0.005/0 sowie R0.6 mit +0.03/0. Weitere Breiten-, Höhen-, Durchmesser- und Winkeltoleranzen bleiben vollständig in der Zeichnung erhalten. Die 45°-Winkel mit ±0°10′ gehören zu diesem Schienenprofil.
Die Bemaßung bleibt wie in den Quellenzeichnungen. Auf den Zeichnungsausschnitten ist keine allgemeine Maßeinheit angegeben; die konkrete Freigabezeichnung bestimmt Maßeinheit, Bezugssystem und Werkzeugkontur.
Profil-Abrichtrollen für Kugelgewindetriebe
Ein Kugelgewindetrieb wandelt Drehbewegung in lineare Bewegung um. Spindel, Mutter und Kugeln bilden die Funktionseinheit. Die EHWA-Abrichtrollen verbinden eine hohe Diamantkonzentration mit präzisem Abrichten und langer Standzeit.
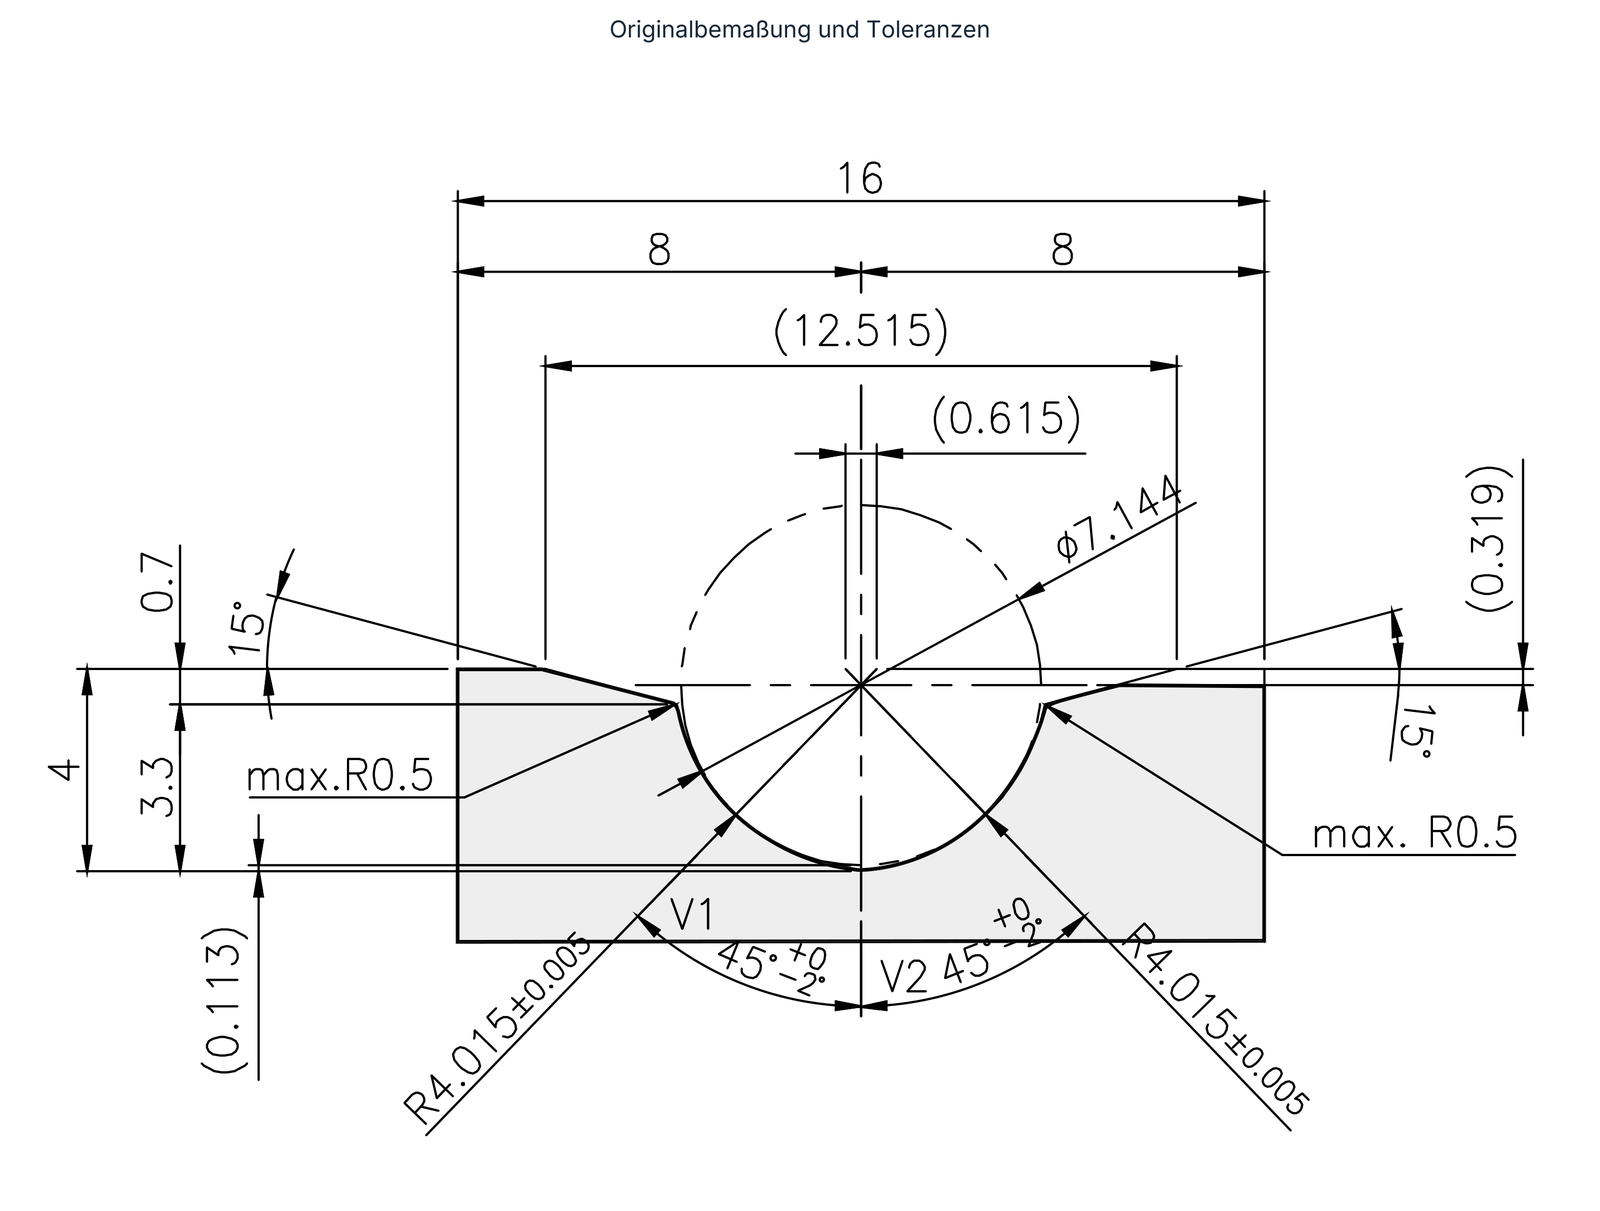
Das gezeigte R-Profil erhält seine vollständige technische Zeichnung: Gesamtbreite 16, die beiden Teilbreiten 8, Referenzmaße (12.515), (0.615), (0.319), (0.113), Durchmesser Ø7.144, Höhenangaben 0.7 / 4 / 3.3, beidseitige 15°-Winkel, max. R0.5 und beide Radien R4.015±0.005. Die mit V1 und V2 bezeichneten 45°-Winkel besitzen die asymmetrische Toleranz +0/−2°. Diese Winkelangaben unterscheiden sich von den Schienenzeichnungen des vorherigen Kapitels.
Die Zeichnung bewahrt Lage und Richtung jeder Maßangabe. Wie beim Linearführungsprofil ist im Ausschnitt keine allgemeine Maßeinheit gedruckt. Für die Werkzeugauslegung sind die vollständige Bauteilzeichnung und die gewünschte Laufbahngeometrie maßgeblich.

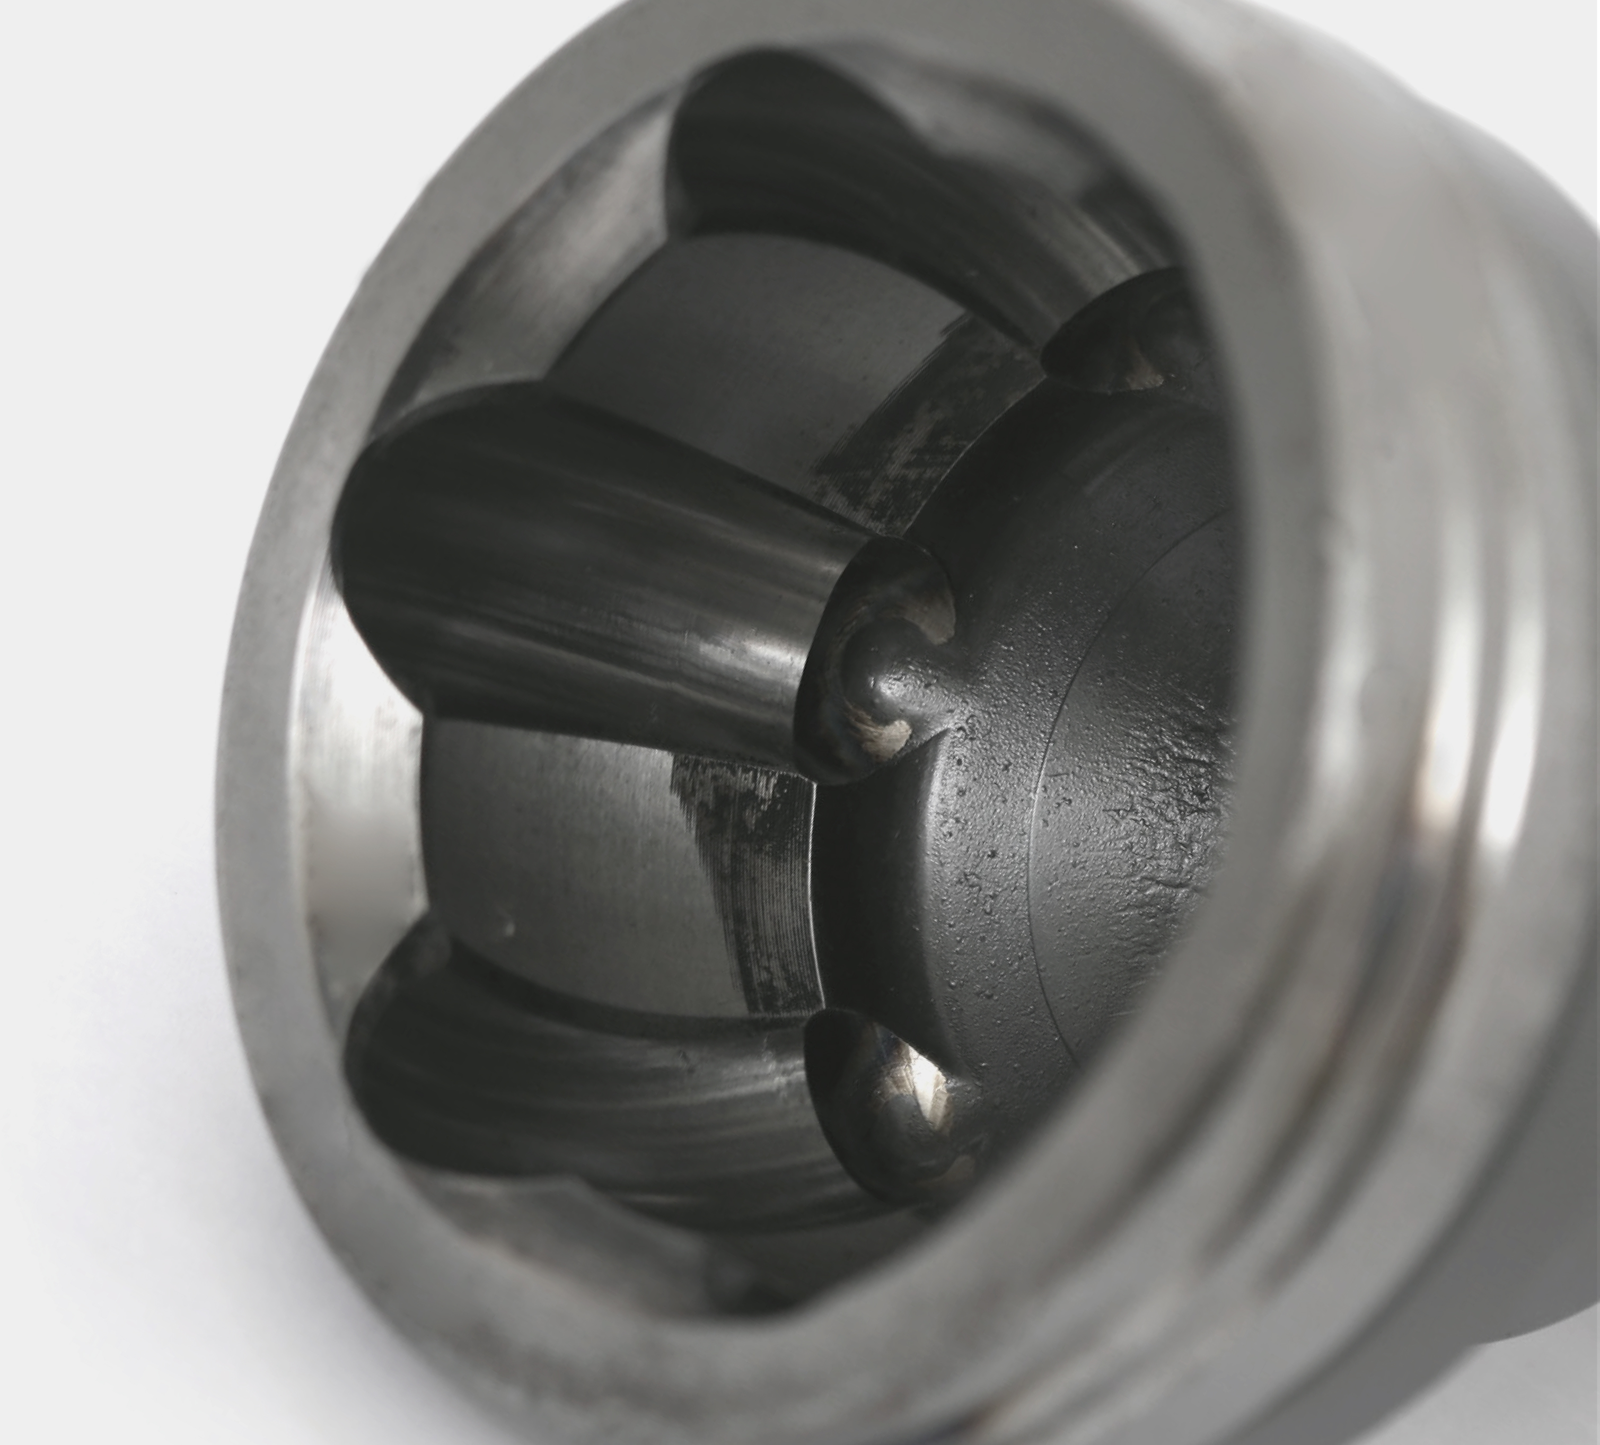
CBN-Schleifwerkzeuge für Gleichlaufgelenke
Gleichlaufgelenke erfordern die Bearbeitung unterschiedlicher Funktionsflächen. Die keramisch gebundenen CBN-Ausführungen aus der zweiten Unterlage sind auf hohen Abtrag zur Steigerung der Produktionskapazität, gute Oberflächengüte bei geringer Wärmebelastung und enge Toleranzen ausgelegt. Längere Abrichtintervalle und geringer Schleifscheibenverschleiß können Bearbeitungskosten senken und die Prozesskonstanz verbessern.
Die Quelle unterscheidet zwei konkrete Anwendungen und Spezifikationen:
| Bearbeitungsfall | Standardspezifikation | Bildzuordnung |
|---|---|---|
| Schleifen der Käfigfenster | B126M180VBTM | Käfig, Werkzeugausführungen und CBN-Gefüge |
| Schleifen des Außenrings | B181M160VBTM | Außenring, Werkzeugausführungen und Porengefüge der keramischen Schleifscheibe |
Werkzeuggeometrie und Gefüge werden auf den jeweiligen Bauteilbereich abgestimmt. Die beiden Spezifikationen bleiben getrennt, weil Käfigfenster und Außenring unterschiedliche Bearbeitungsaufgaben darstellen.
Bohrungs- und Sitzschleifen an Einspritzbauteilen
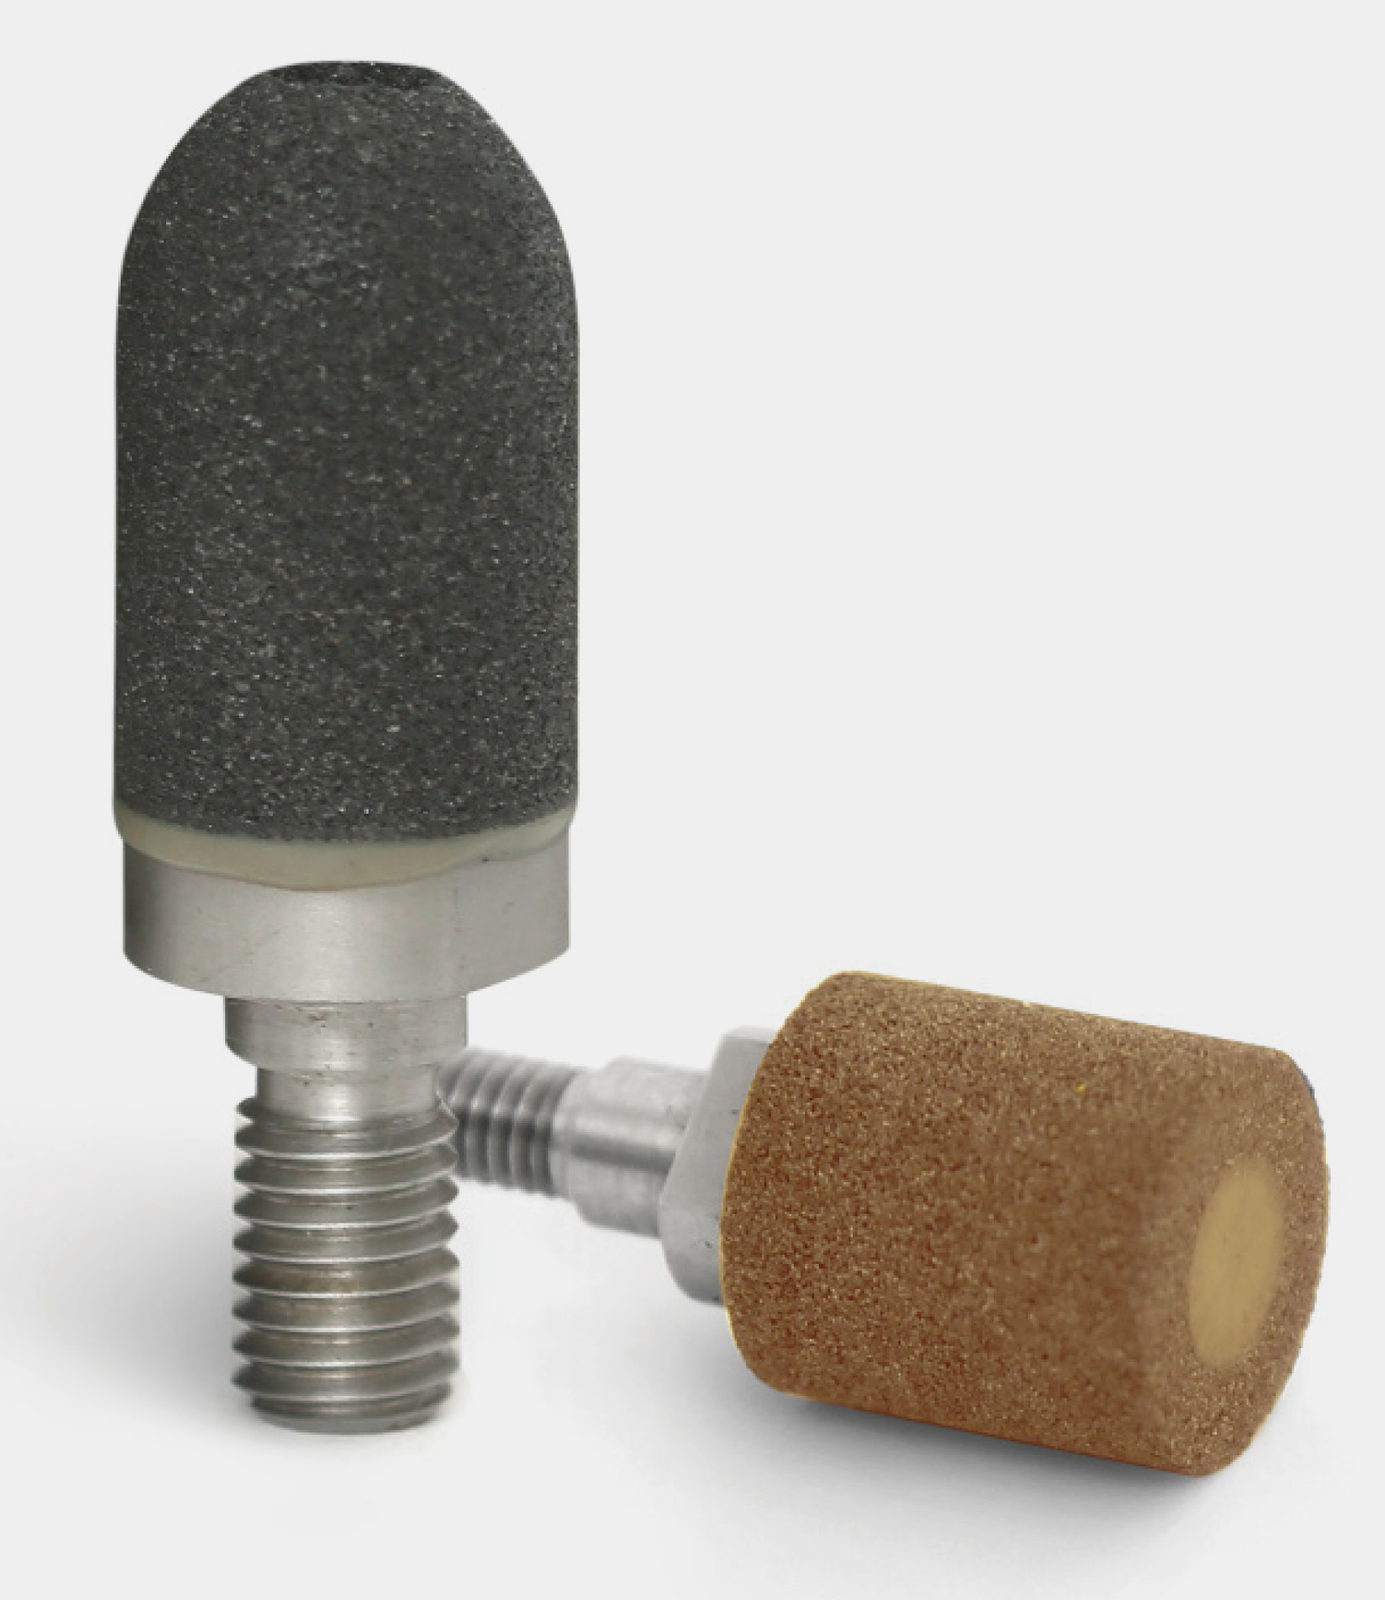
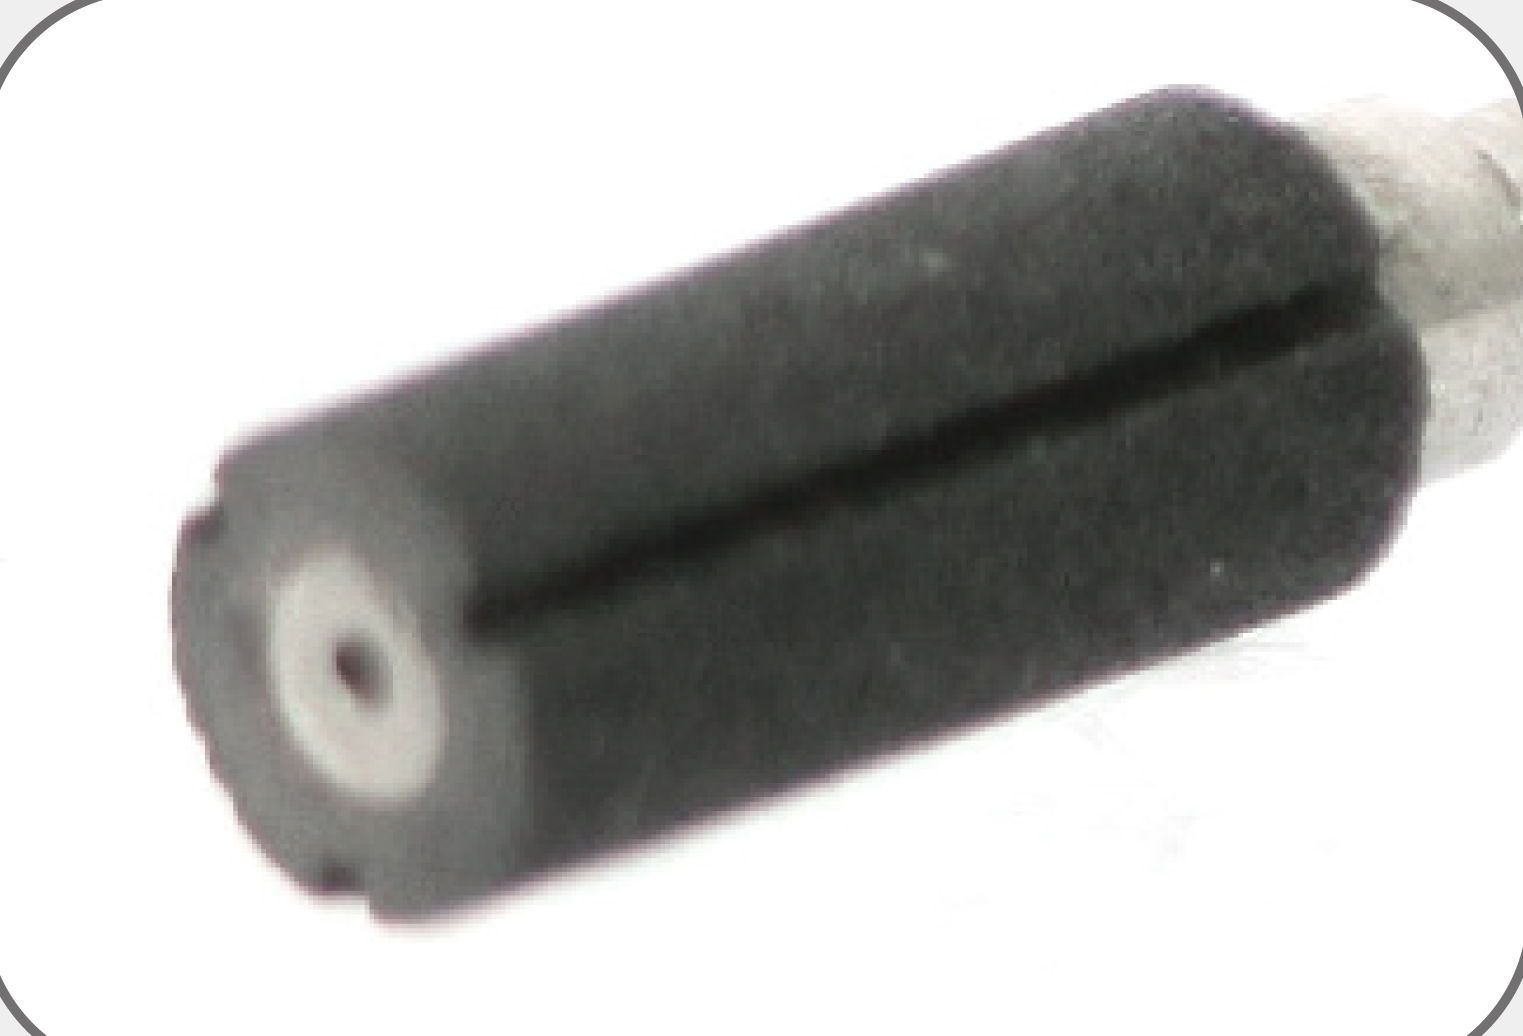
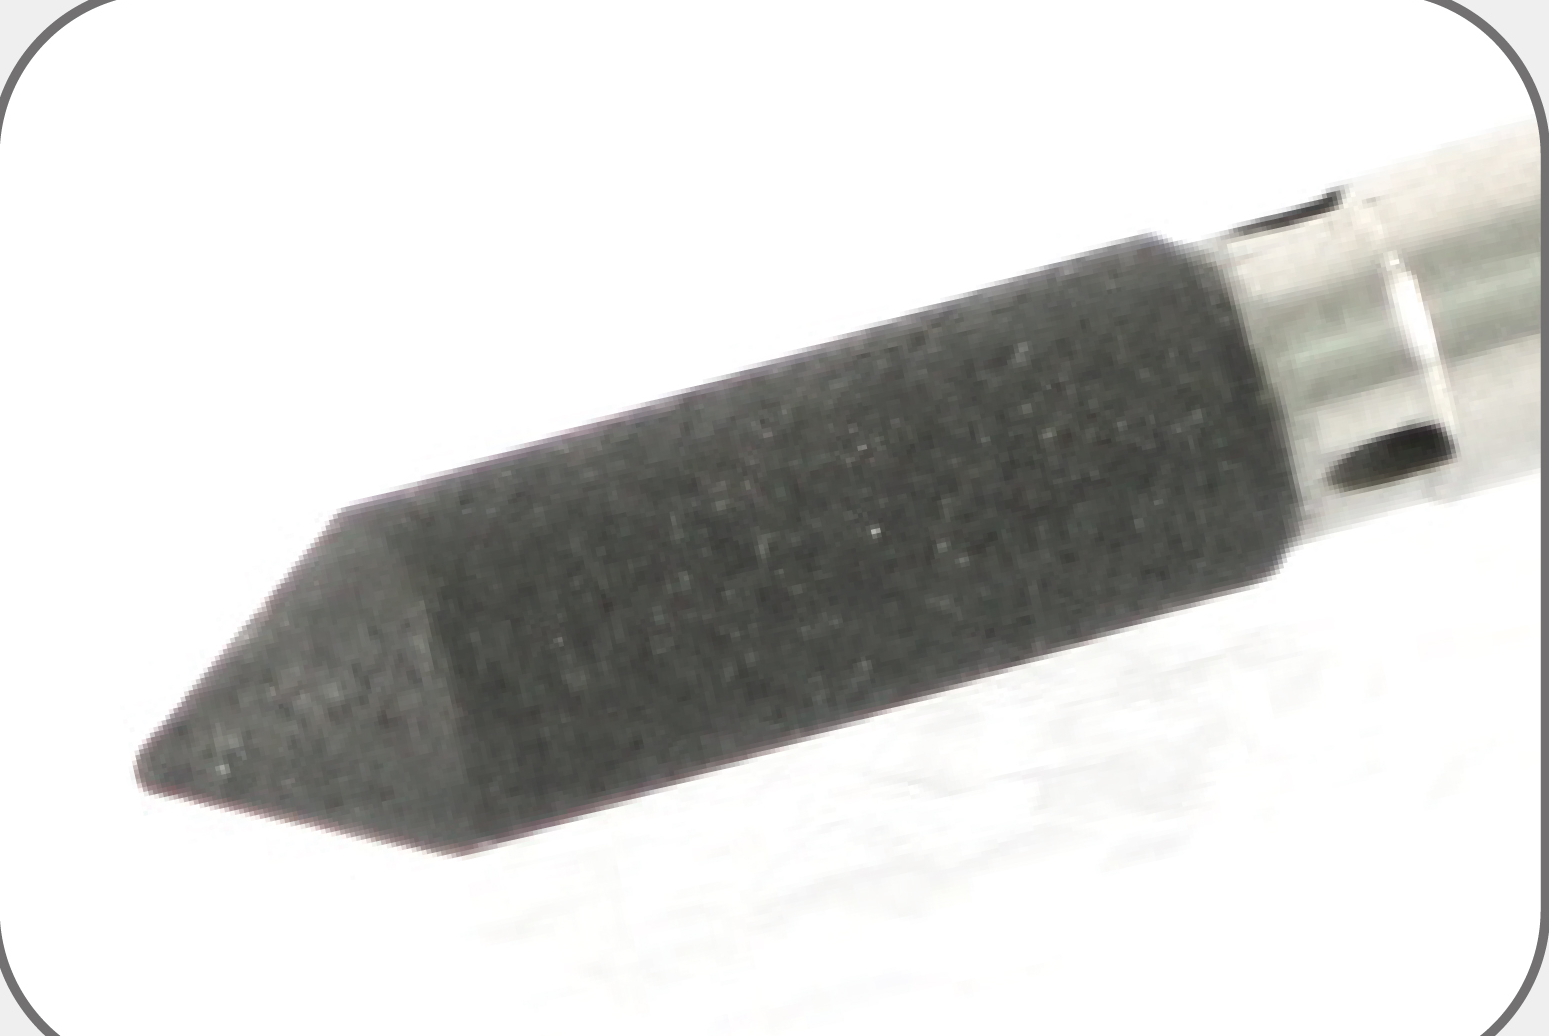
Für Einspritzbauteile zeigt EHWA zylindrische Bohrungsschleifwerkzeuge und spitze Werkzeuge zur Sitzbearbeitung. Kühlkanäle und Nuten sind Bestandteil der Werkzeuggeometrie. Schneidfreudiges Schleifkorn, längere Abrichtintervalle, eine effizientere Werkzeugnutzung und gleichmäßige Schleifleistung gehören zu den genannten Vorteilen.
Die präzise Form umfasst auch Kühlkanal und Nuten. Stirn- und Seitenansicht machen diese Geometrie sichtbar; die vollständigen Standardspezifikationen stehen in der Tabelle.
| Spezifikationsmerkmal | Quellenangabe |
|---|---|
| Bearbeitung | Bohrung und Sitz |
| Kühlkanalgröße | H 0,5–1,0 mm |
| Schleifwerkzeuggröße | D 1,5–20 mm |
| CBN-Korngröße | 29–76 µm |
| Nut | 0,4–1,5 mm |
Die Buchstaben H und D bleiben als Quellenkennzeichnungen erhalten. Die konkrete Werkzeugausführung richtet sich nach Bohrung, Sitz, Aufnahme und Kühlschmierstoffzuführung.
Ergänzendes Programm: poröse Hybridbindung für Rotationswerkzeuge
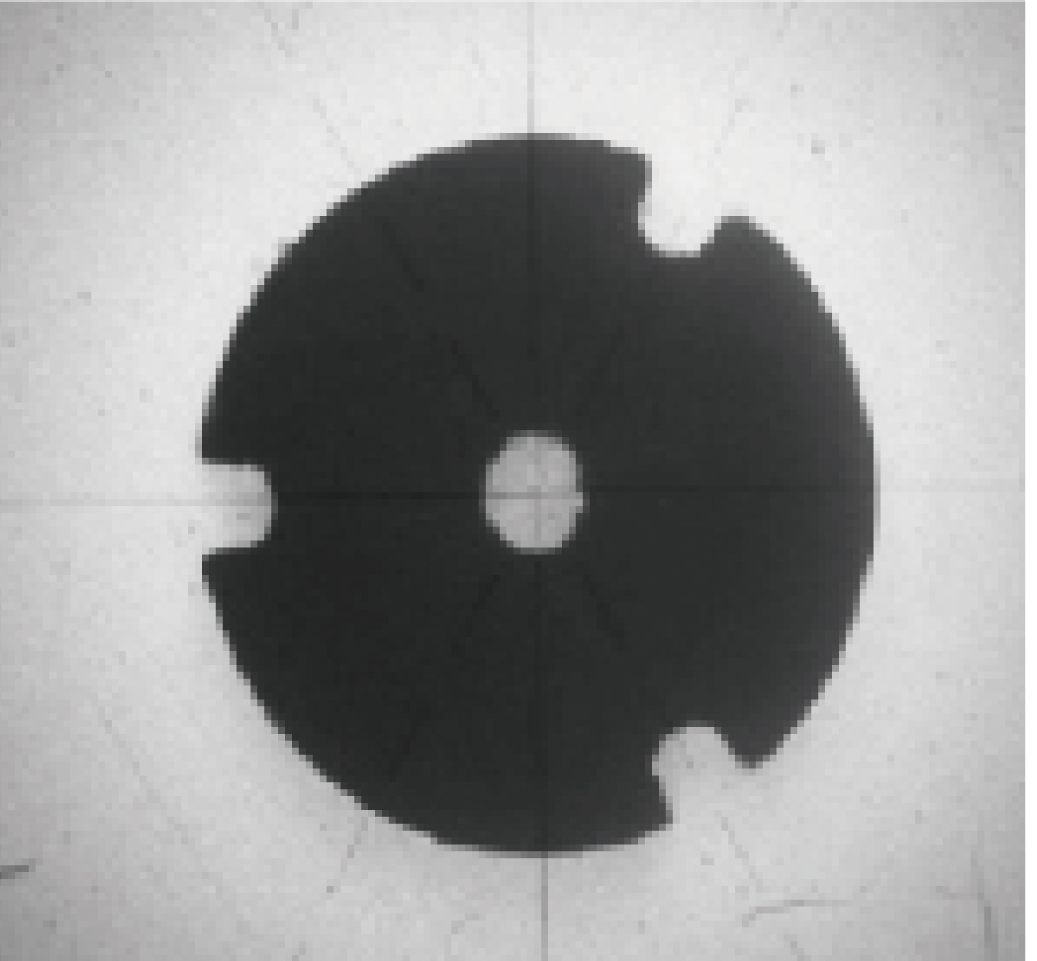
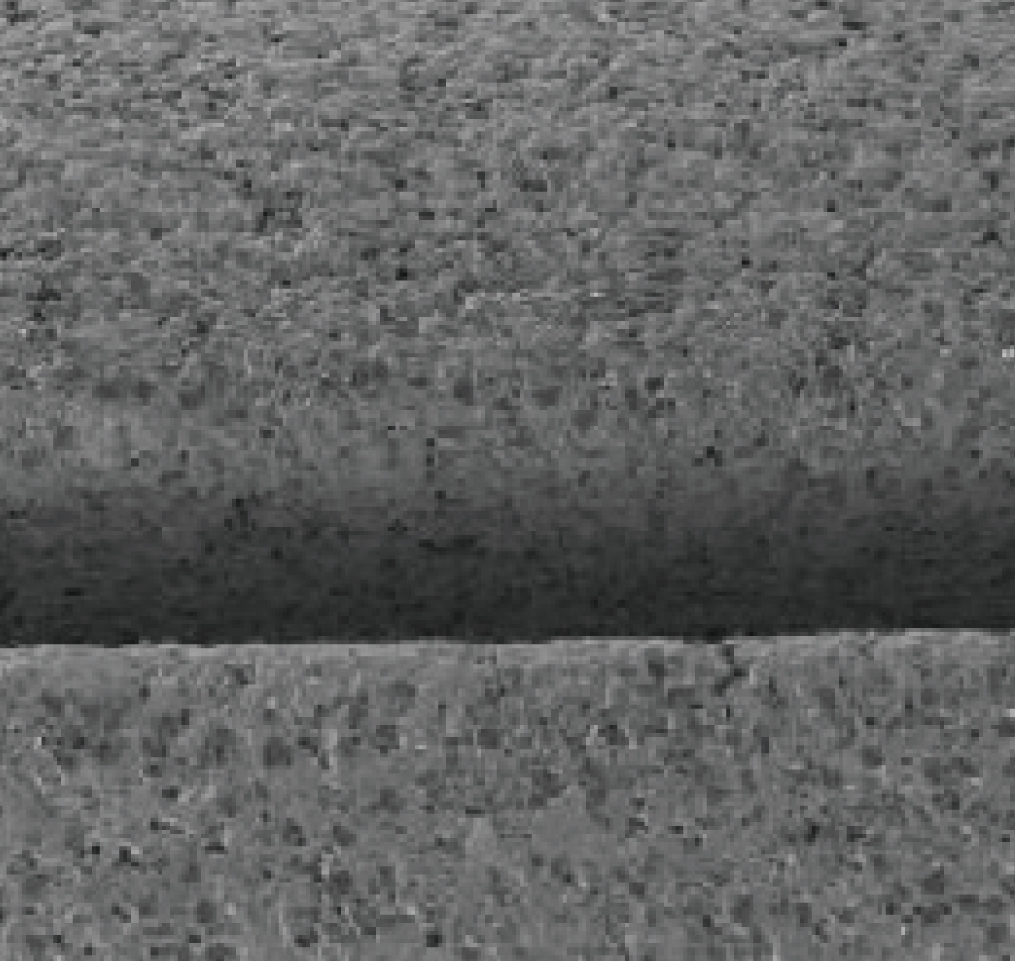
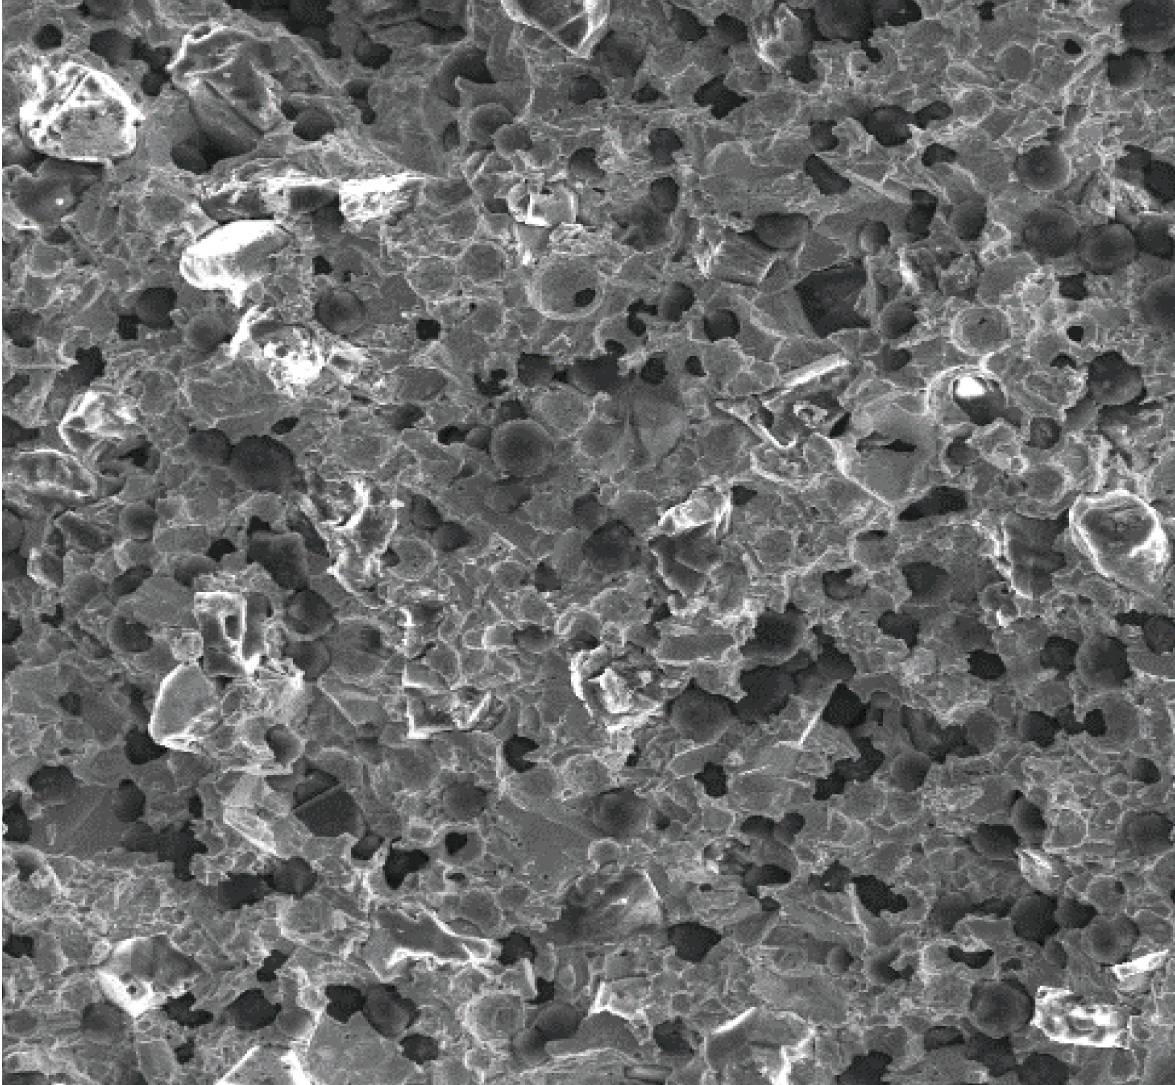
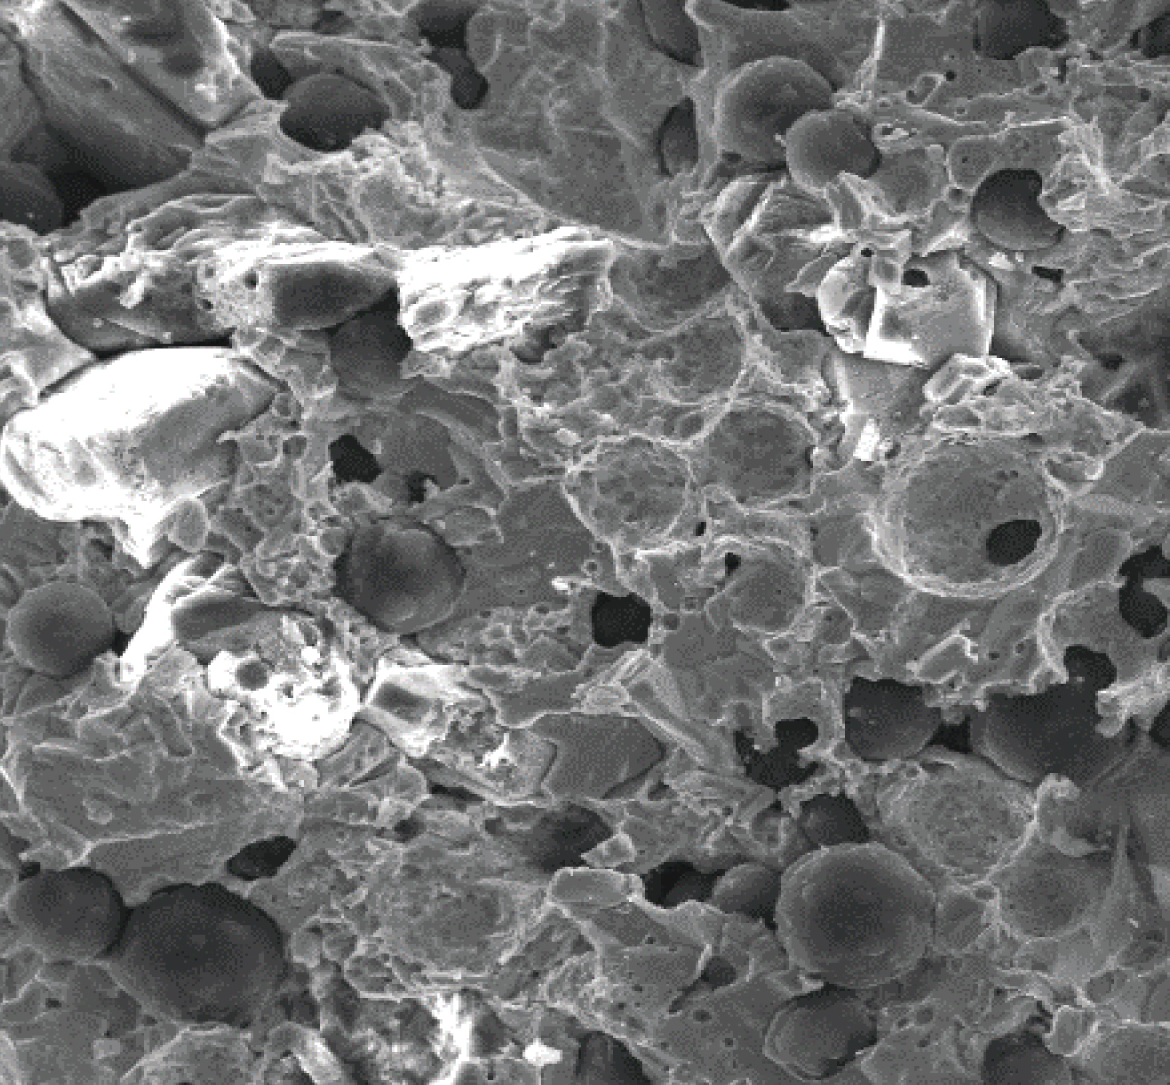
Die poröse Hybridbindung verbindet ein offenes Gefüge mit hoher Schleifleistung. Sie unterstützt den Kornüberstand und den Kühlschmierstofffluss und kann dadurch die Schleifbelastung verringern. Höhere zulässige Vorschübe ermöglichen kürzere Zykluszeiten. Weitere Vorteile sind hohe Abtragsleistung, geringere Eigenspannungen und thermische Schädigung, hohe Maßstabilität, gute Oberflächen- und Schneidenqualität, lange Abrichtintervalle und niedrige Leistungsaufnahme.
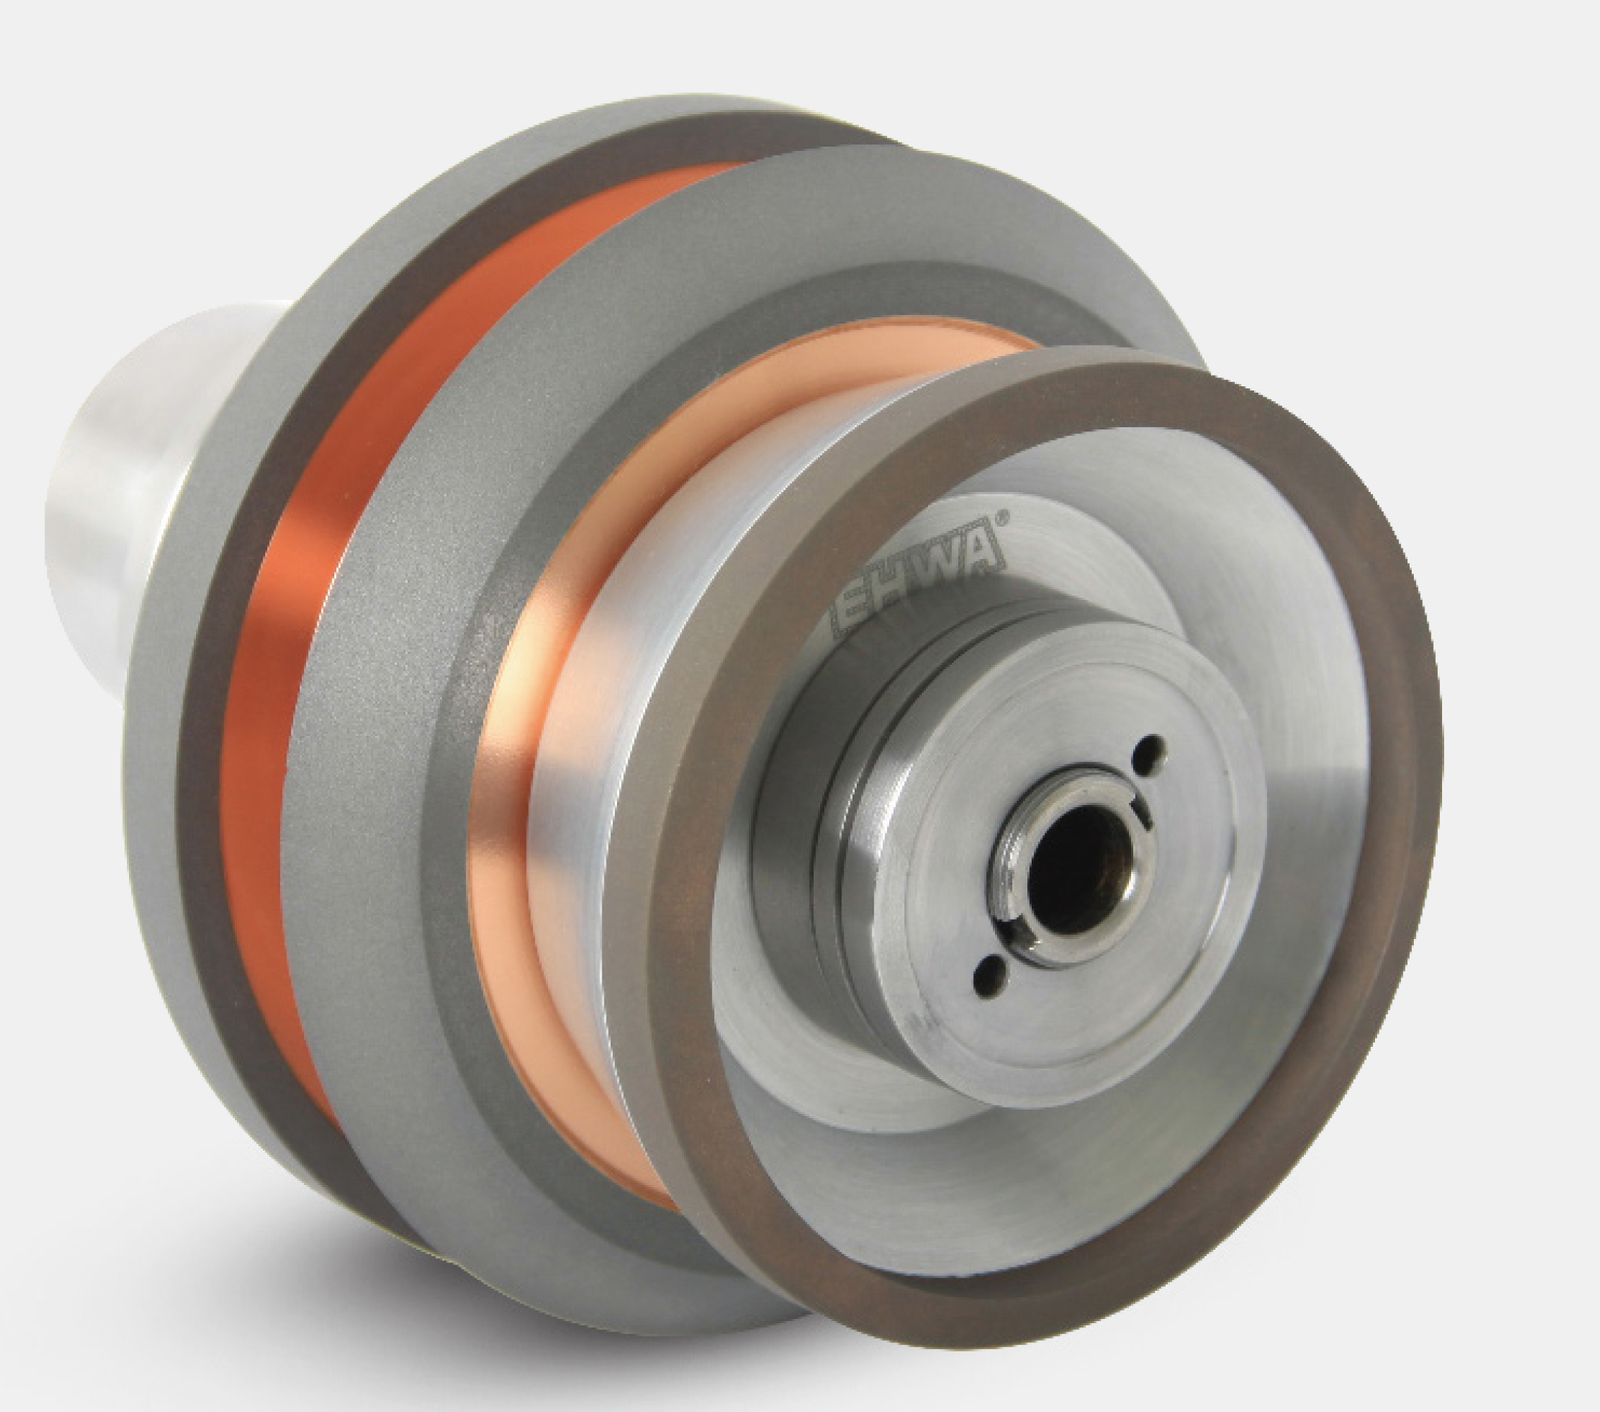
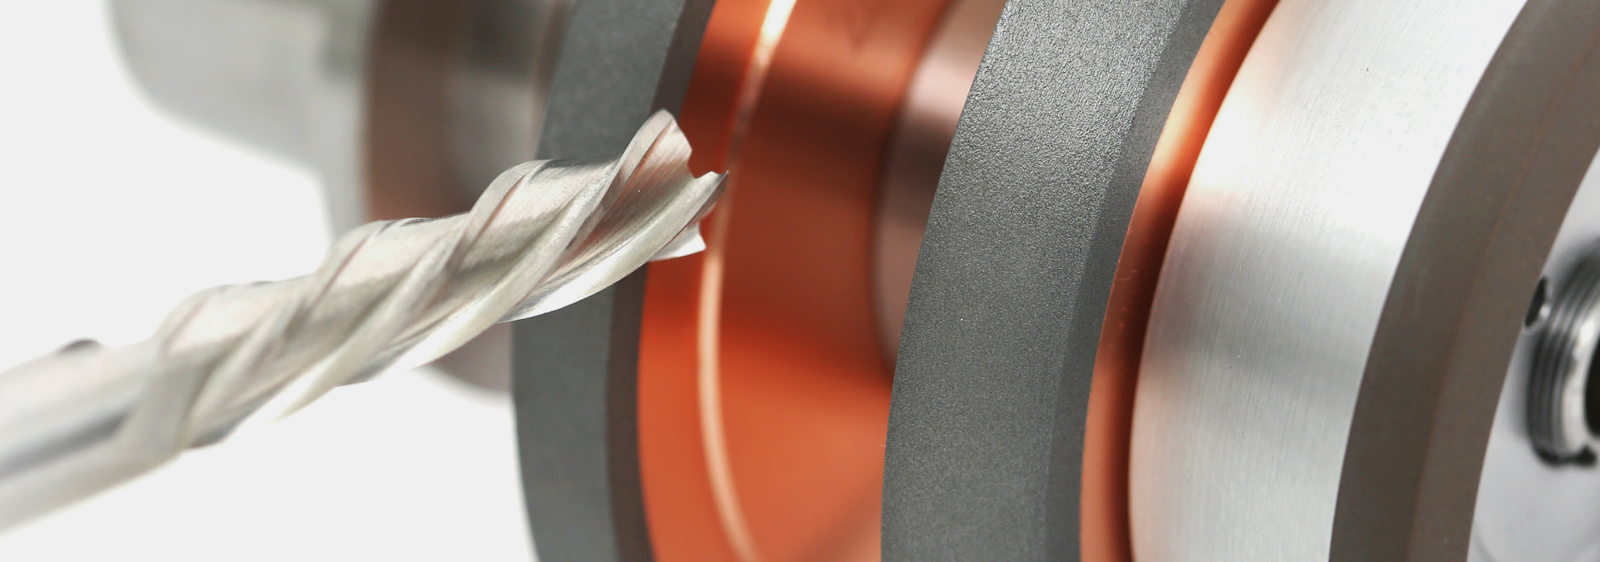
Die Anwendungen umfassen das Nutenschleifen von Hartmetall-Bohrern und -Schaftfräsern, das Ausspitzen von Hartmetall-Bohrern und das Freiwinkelschleifen. Die Quelle zeigt zwei Gefügeaufnahmen und die Scheibenform 1A1.
Versuch auf ANCA MX7 Linear
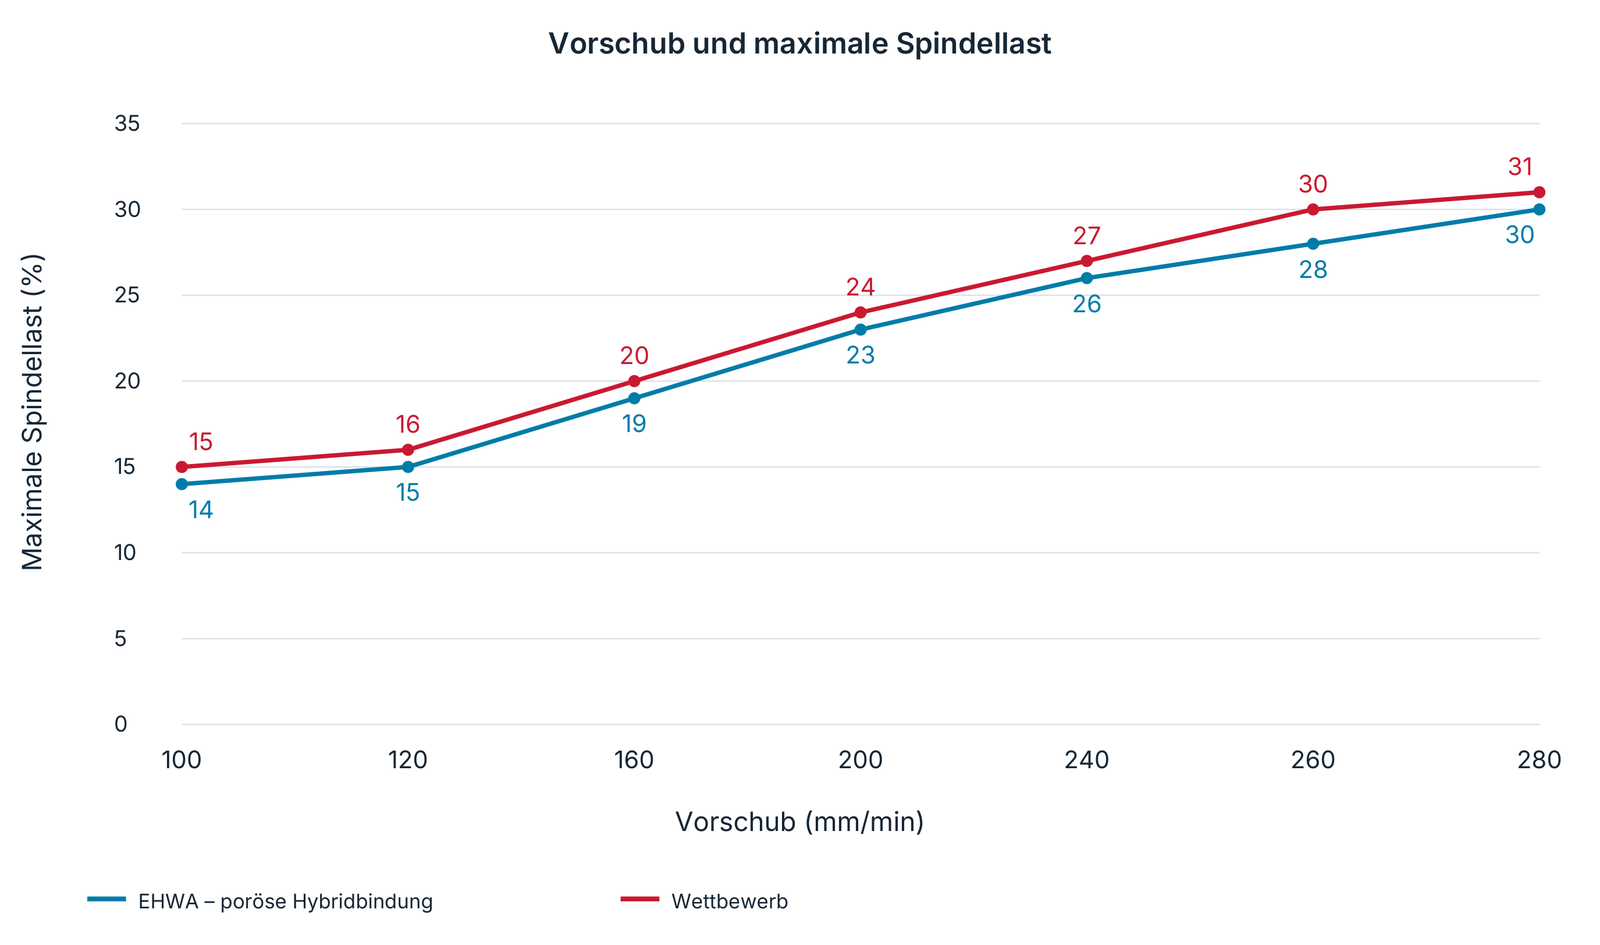
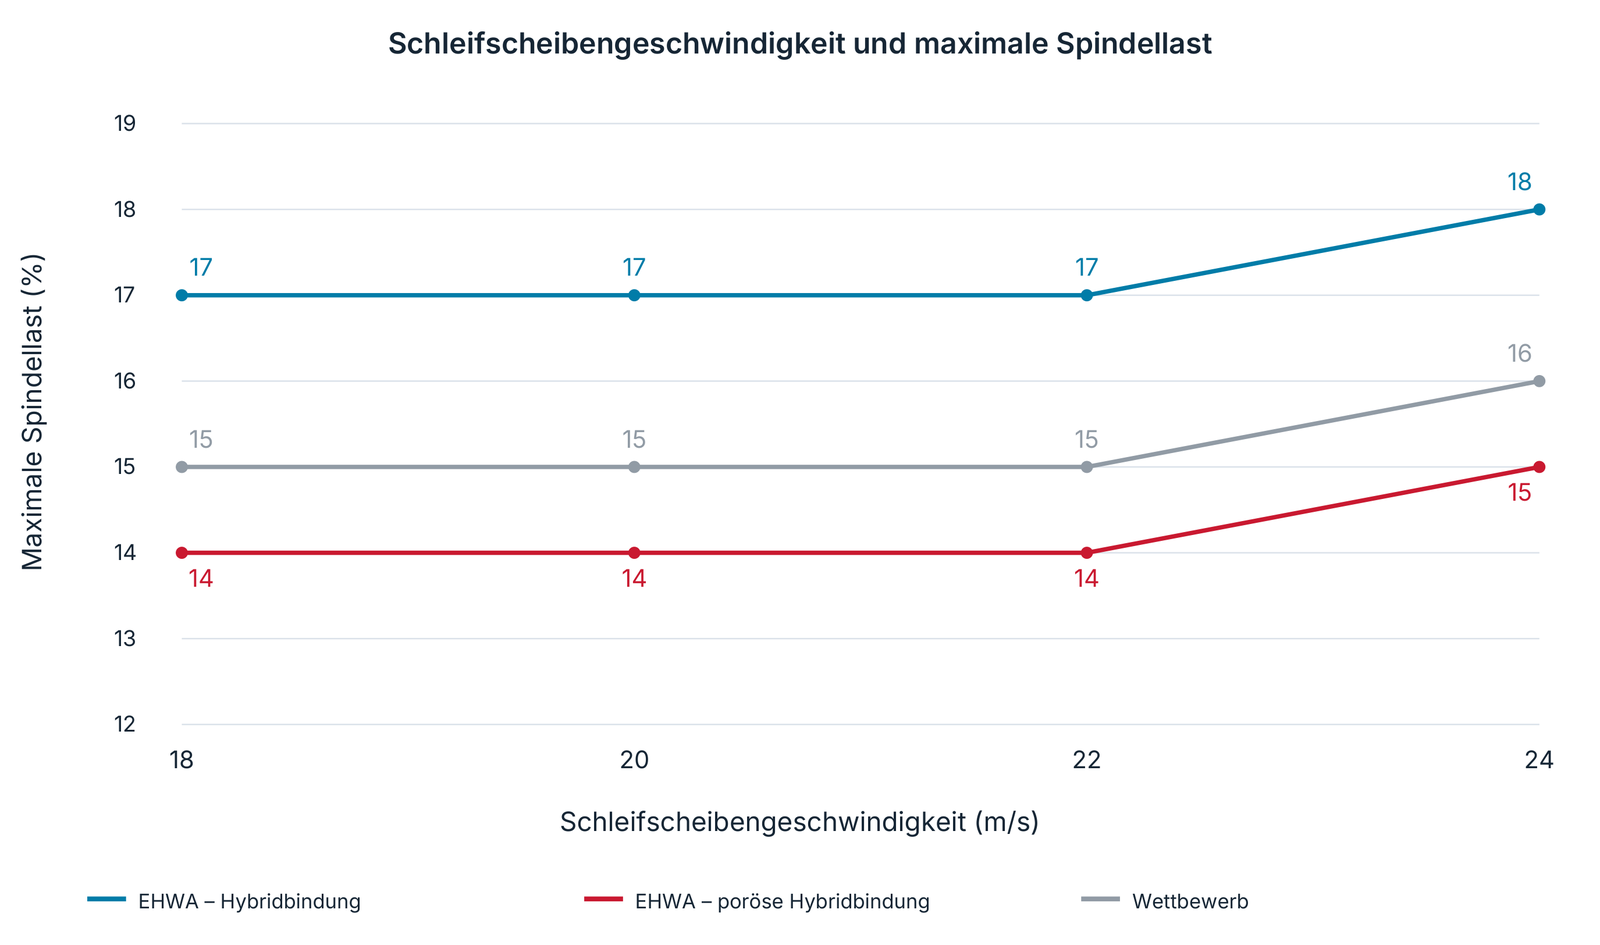
Spezifikation: D54 Porosity hybrid bond. Die beiden Diagramme gehören zu diesem Versuch und zeigen die maximale Spindellast in Prozent.
| Vorschub (mm/min) | EHWA – poröse Hybridbindung: maximale Spindellast (%) | Wettbewerb: maximale Spindellast (%) |
|---|---|---|
| 100 | 14 | 15 |
| 120 | 15 | 16 |
| 160 | 19 | 20 |
| 200 | 23 | 24 |
| 240 | 26 | 27 |
| 260 | 28 | 30 |
| 280 | 30 | 31 |
| Geschwindigkeit (m/s) | EHWA – Hybridbindung (%) | EHWA – poröse Hybridbindung (%) | Wettbewerb (%) |
|---|---|---|---|
| 18 | 17 | 14 | 15 |
| 20 | 17 | 14 | 15 |
| 22 | 17 | 14 | 15 |
| 24 | 18 | 15 | 16 |
Die Kurven unterscheiden die konventionelle EHWA-Hybridbindung und die poröse EHWA-Hybridbindung ausdrücklich. Die Werte werden als Versuchsdaten dargestellt und nicht auf andere Maschinen oder Werkzeuge übertragen.
Ergänzendes Programm: Diamantschleifscheiben für Mikro-Werkzeuge
Mikro-Bohrer, Mikro-Schaftfräser und Router-Bits benötigen saubere Schneiden und eine präzise Geometrie. Die EHWA-Schleifscheiben sind auf hohe Produktivität und niedrige Werkzeugkosten ausgelegt. Die Quelle nennt eine gute Wärmebeständigkeit, verbesserte Oberflächen- und Schneidenqualität sowie präzise Maß- und Schneidenstabilität.
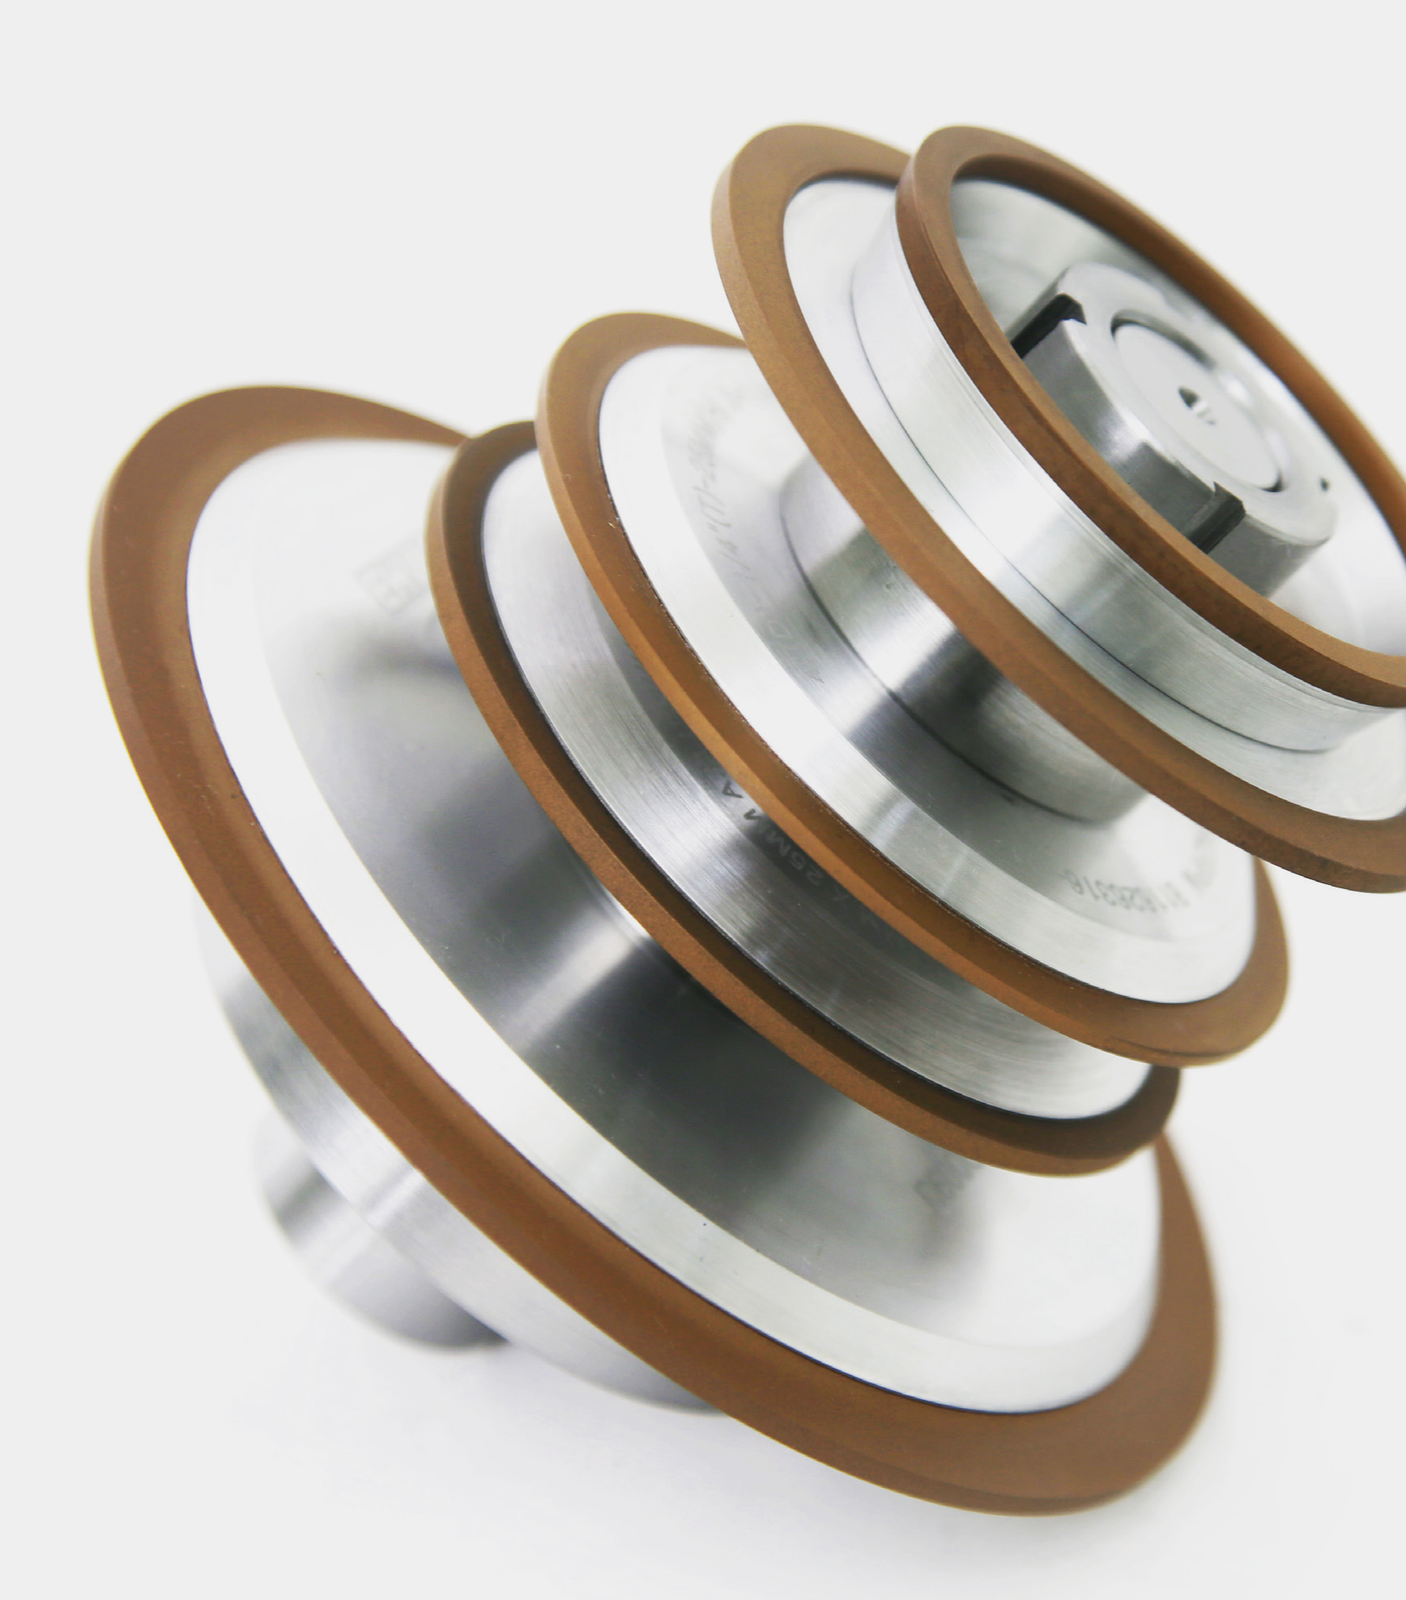
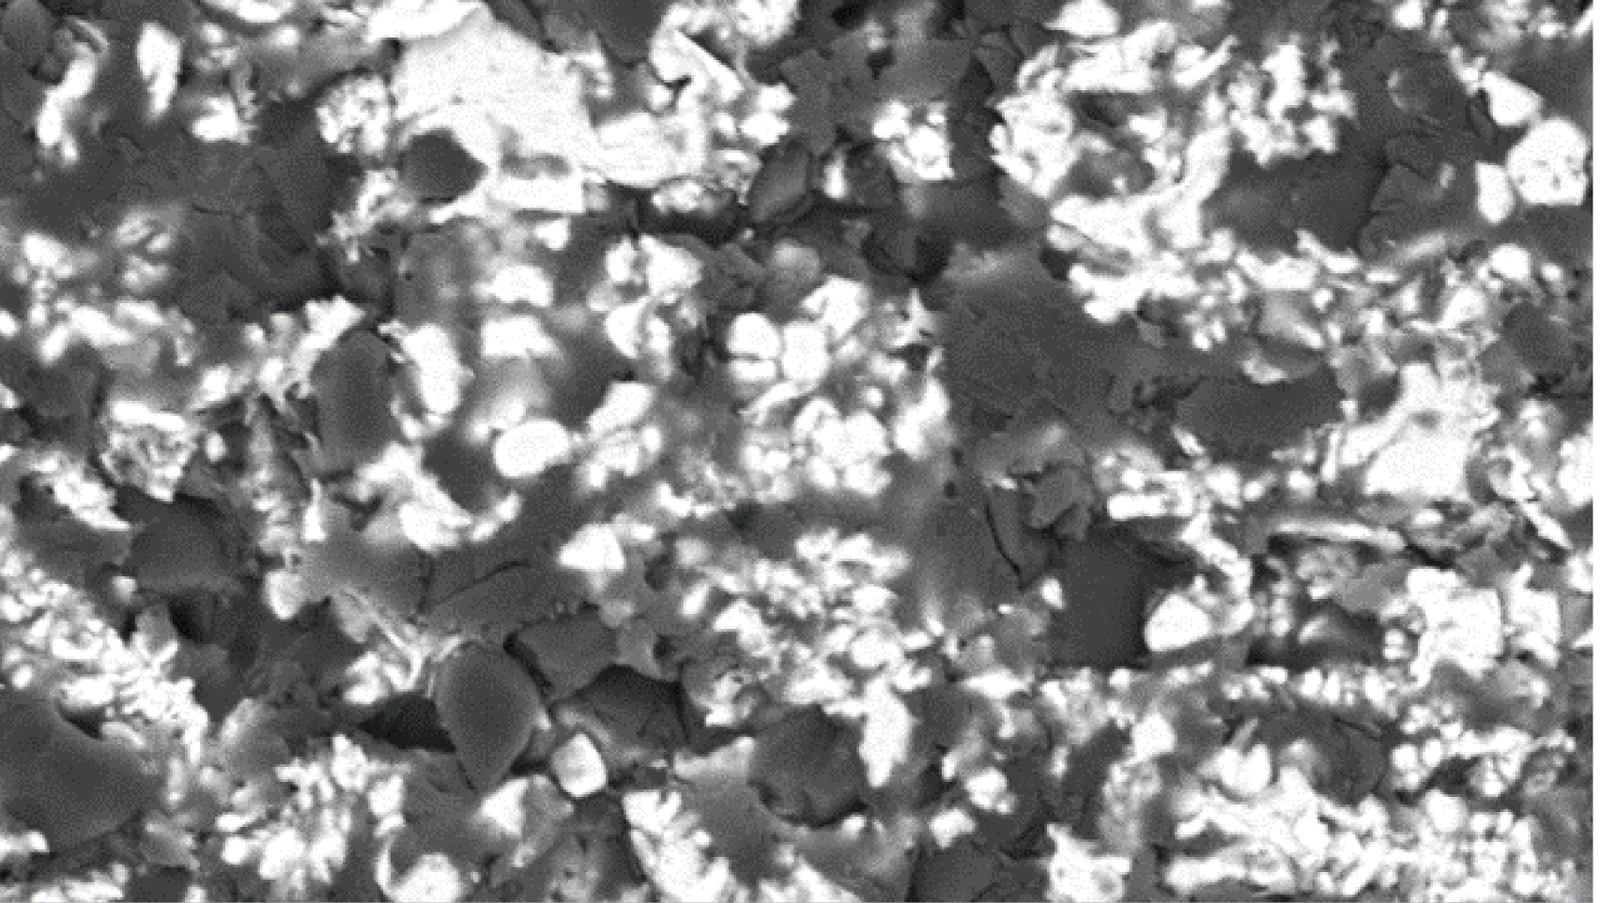
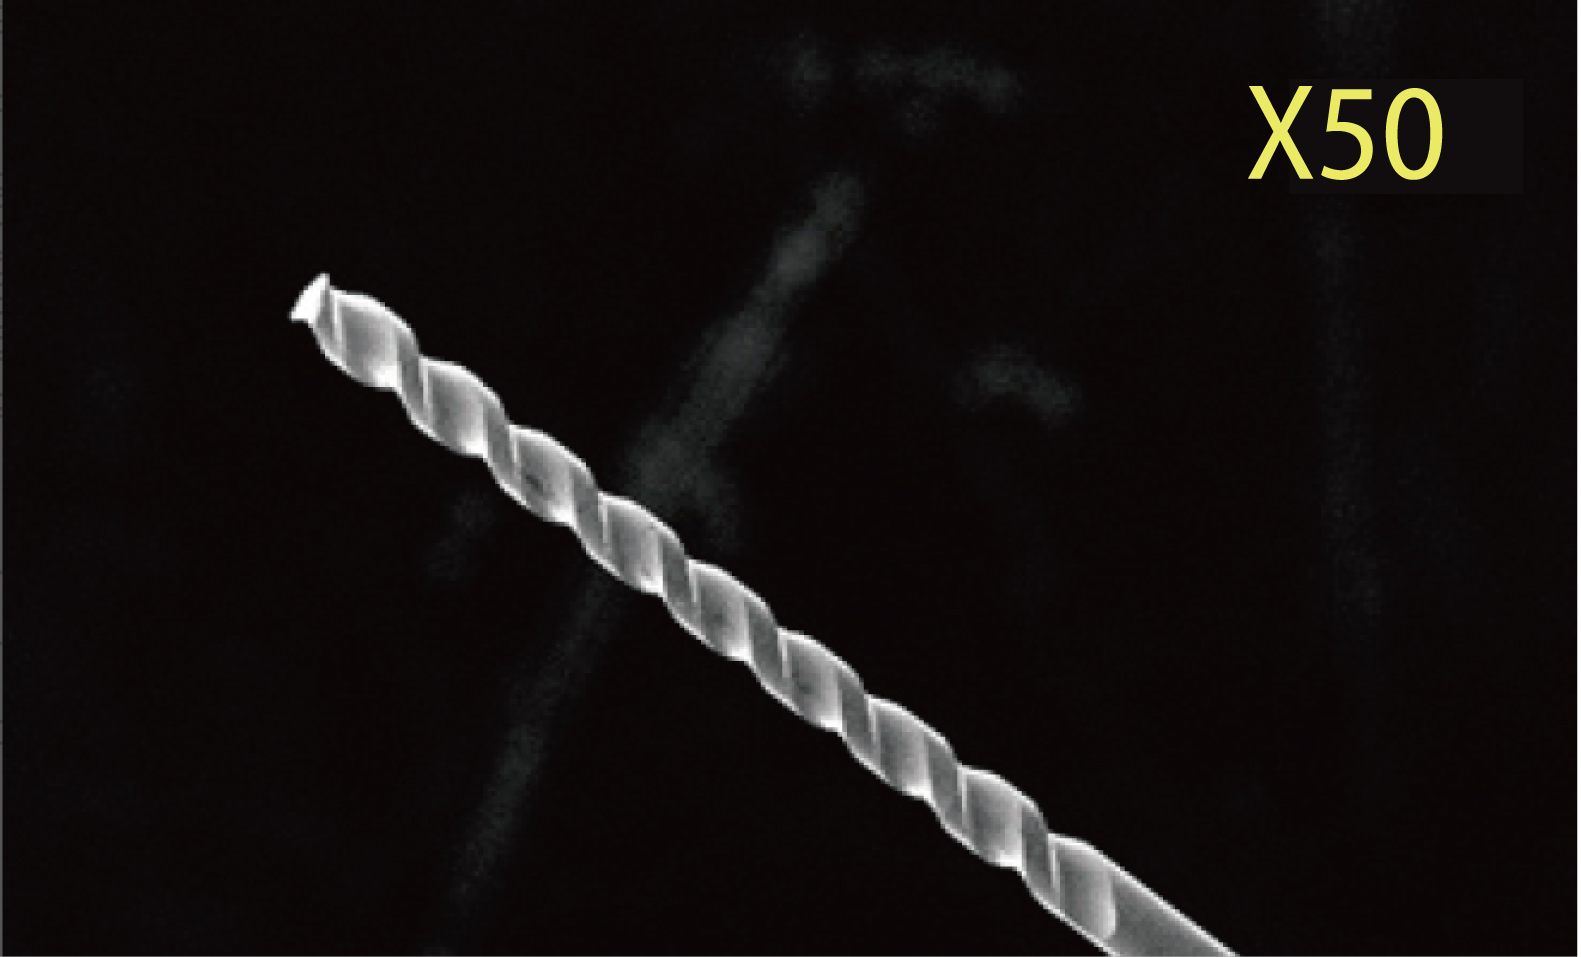
Das Programm zeigt Hybridbindung und Hochleistungs-Polyimidbindung mit getrennten Gefügeaufnahmen. Für die Herstellung der Mikro-Rotationswerkzeuge nennt die Quelle unter anderem Maschinen von ROLLOMATIC, ANCA und WALTER. Zwei Aufnahmen realer Mikro-Schneidwerkzeuge behalten die originalen Vergrößerungskennzeichnungen X200 und X50.
| Anwendung / Ausführung | Zuordnung |
|---|---|
| Mikro-Bohrer, Mikro-Schaftfräser, Router-Bits | Rotierende Mikro-Schneidwerkzeuge |
| Hybridbindung | Gezeigte poröse Gefügeaufnahme |
| Hochleistungs-Polyimidbindung | Gesonderte Gefügeaufnahme für die thermisch stabile Bindungsfamilie |
| X200 / X50 | Originale Vergrößerungskennzeichnungen der Werkzeugaufnahmen |
Die Werkzeugwahl verbindet Schleifgeometrie, Bindung und die Anforderungen an Schneidkante und Oberfläche.

Ergänzendes Programm: MNC-Hybridbindung und MEViOUS
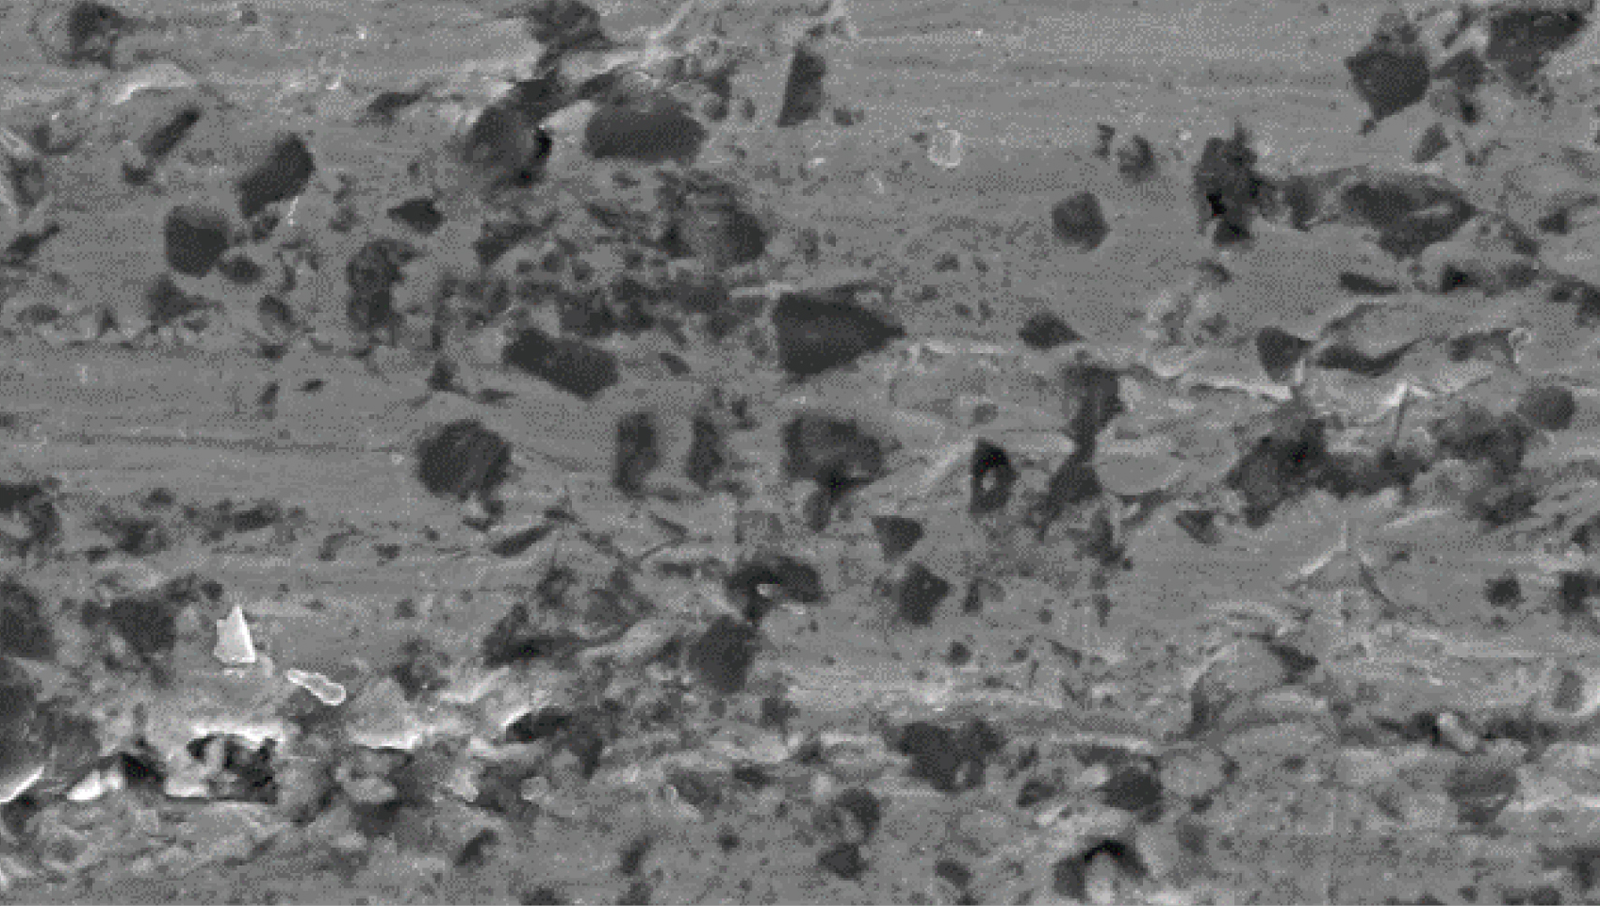
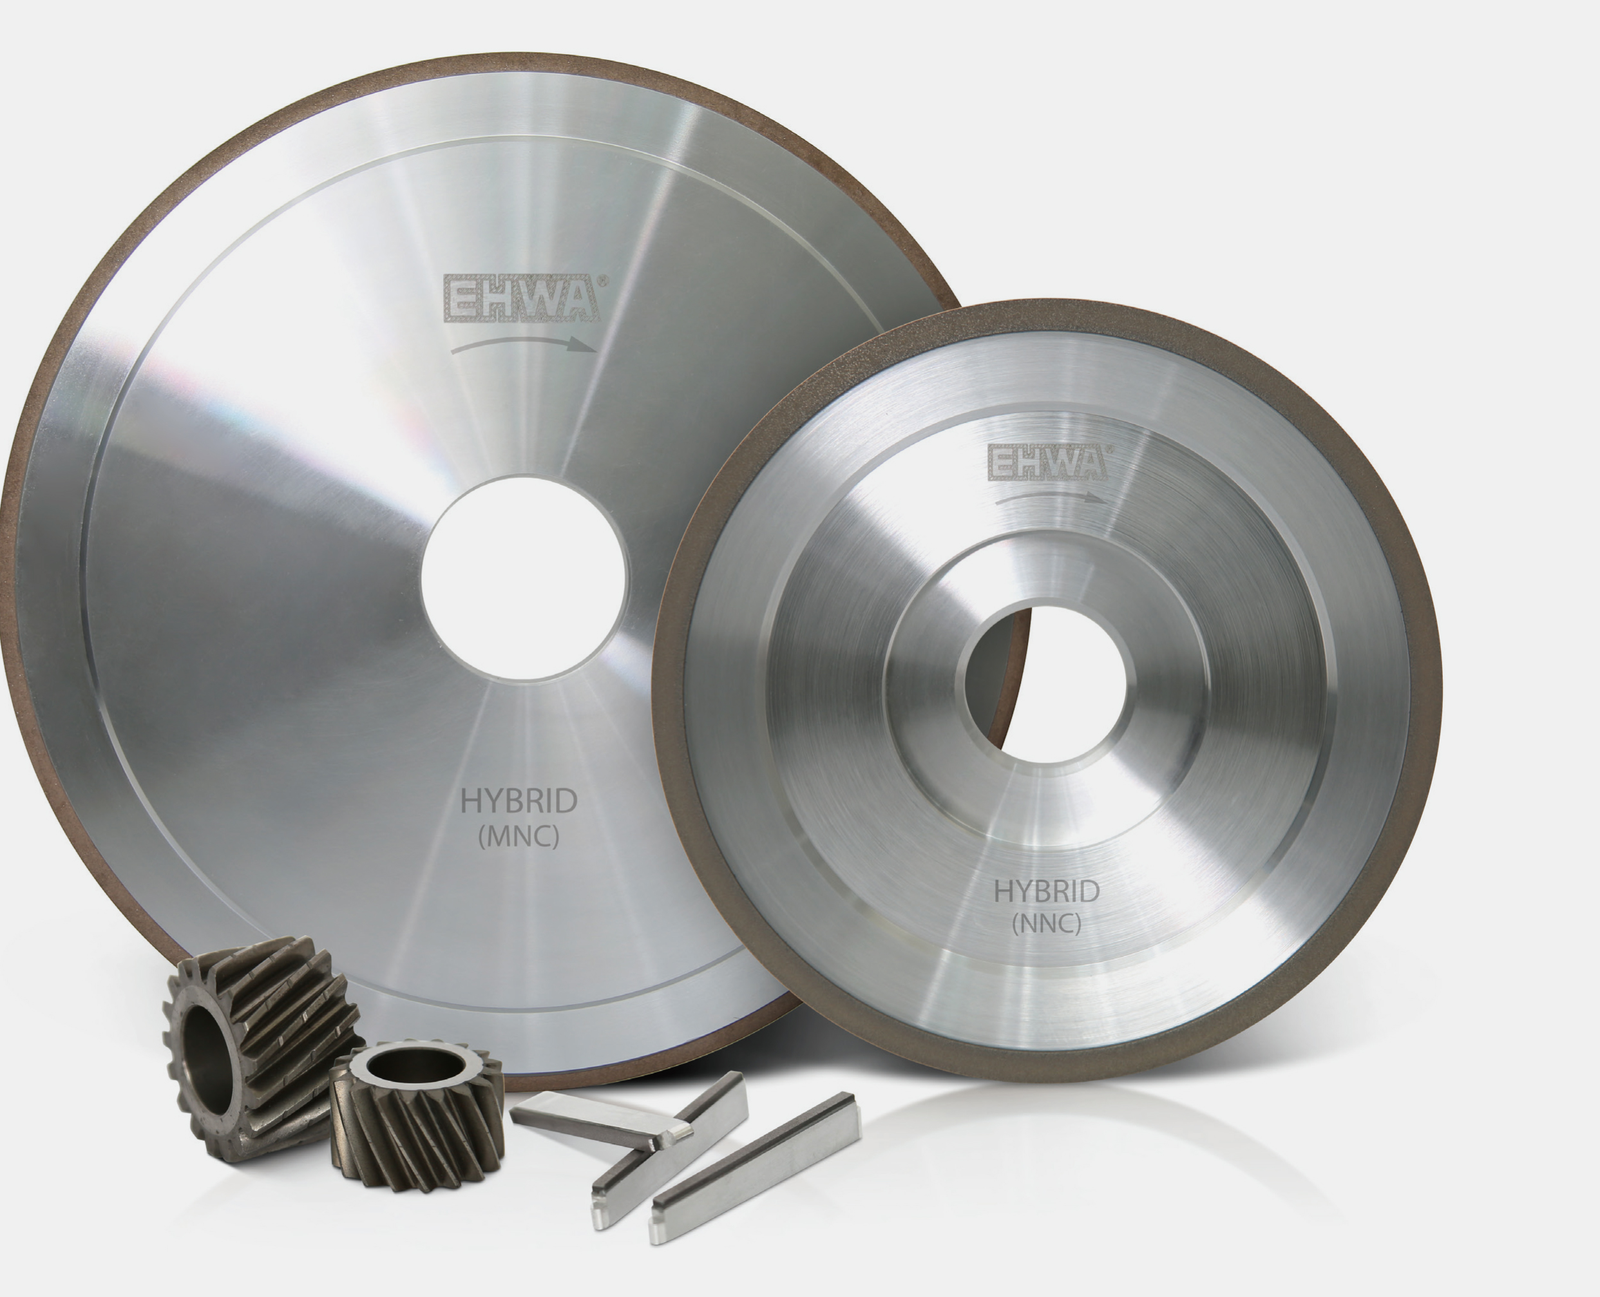
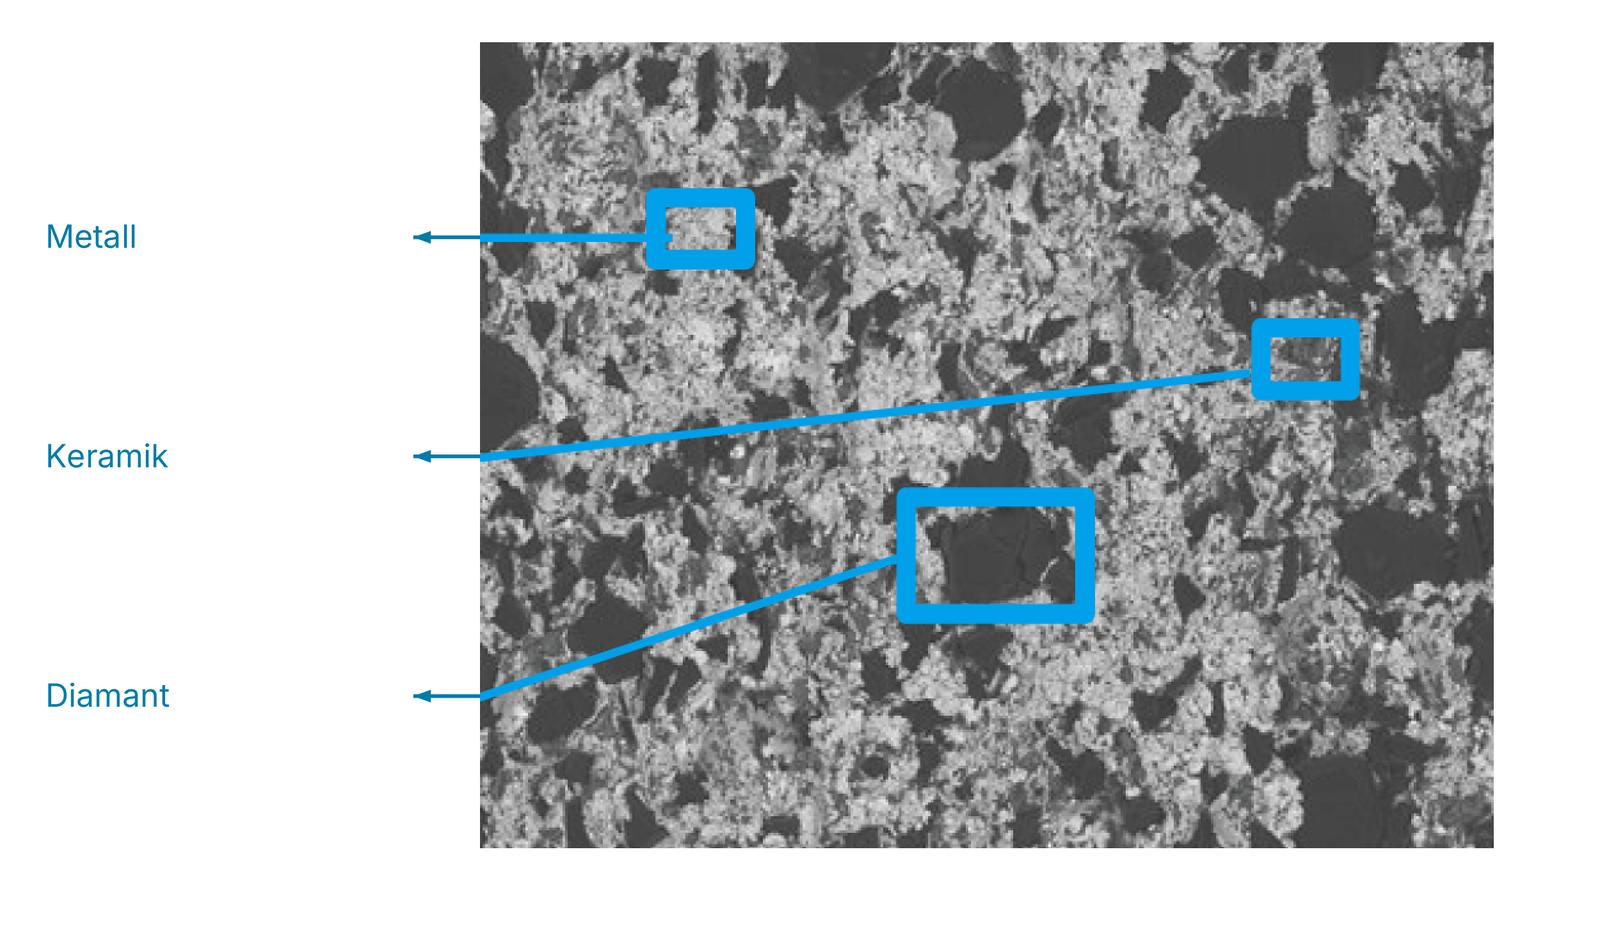
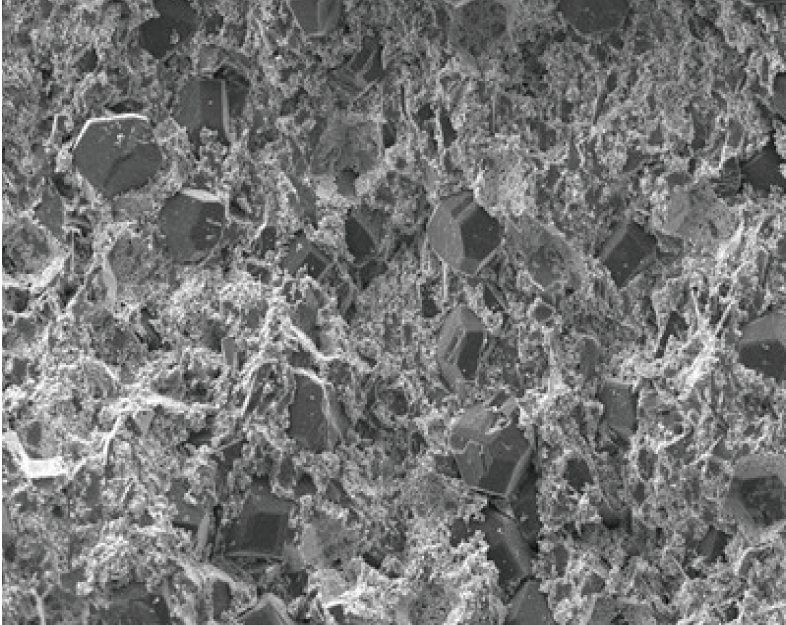
Die Metall-/Keramik-Hybrid-Schleifscheibe verbindet die Verschleißbeständigkeit der Metallbindung mit der Schleifleistung einer keramischen Bindung. Lange Standzeit und gute Profilstabilität sind die zentralen Vorteile. Die Gefügeabbildungen zeigen Metall, keramische Phase und Diamant mit den originalen Positionsmarken sowie eine weitere unbeschriftete Aufnahme.
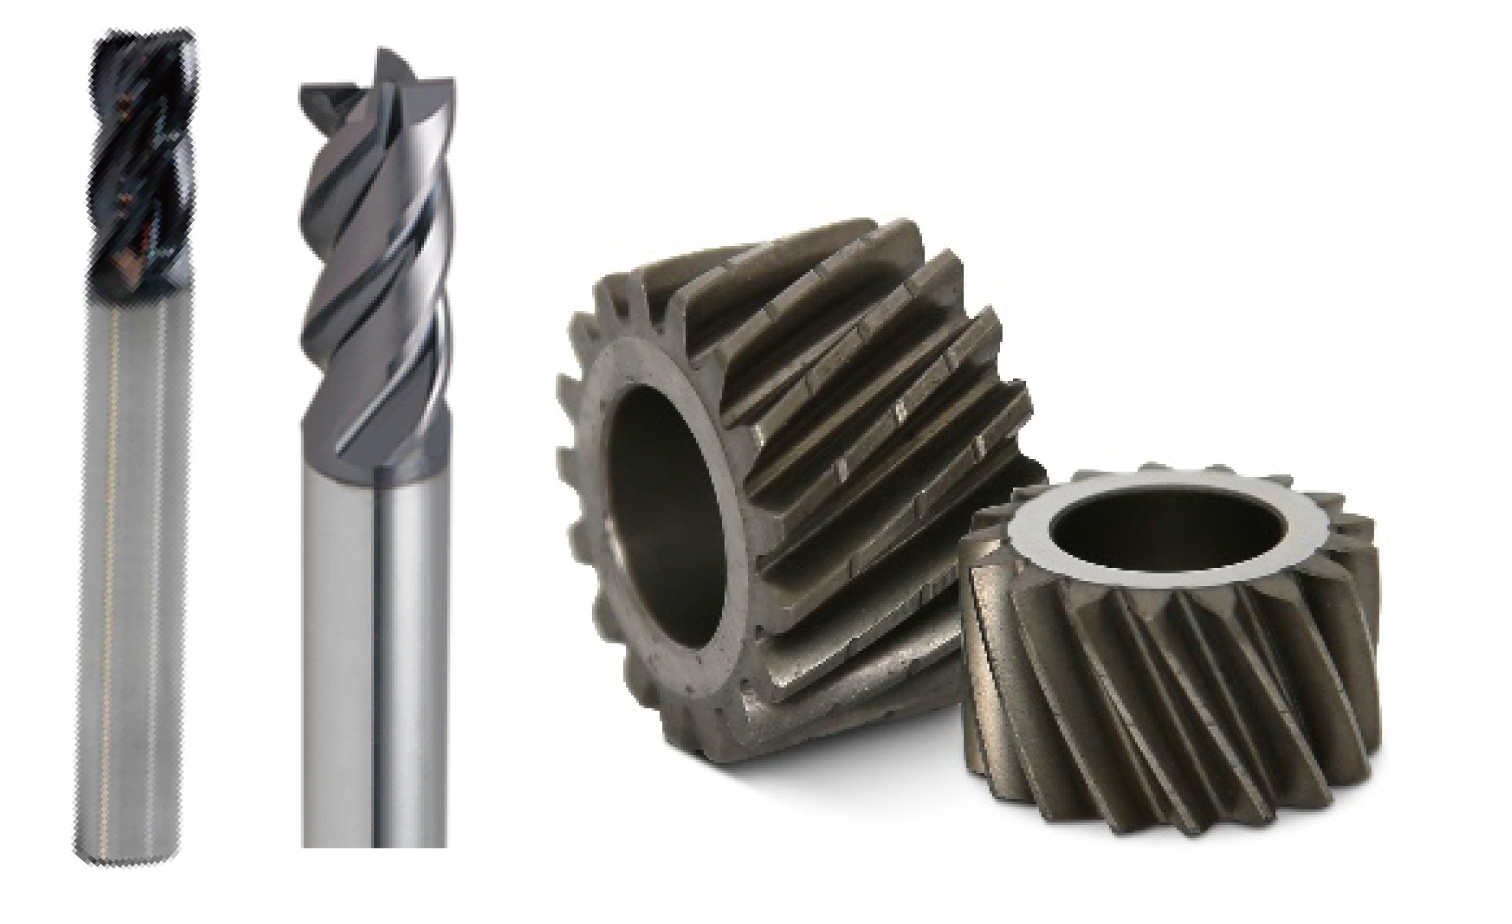
Die Unterlage ordnet das Programm der Marke MEViOUS zu. Als Anwendungen nennt sie Hartmetall-Schaftfräser und -Bohrer, weitere legierte Werkzeuge sowie Honsteine für Zahnräder.
| Programmmerkmal | Quellenangabe |
|---|---|
| Korngröße | #60–#3000 |
| Schleifscheibengröße | 40D–450D |
| MNC-Bindung | MJ, MS Series |
Die Kennzeichnung D wird wie in der Quelle beibehalten; in dieser Tabelle ist keine ausgeschriebene Maßeinheit angegeben.
Vollständiger relativer Leistungsvergleich dieser Unterlage
| Vergleichsmerkmal | EHWA | Wettbewerb |
|---|---|---|
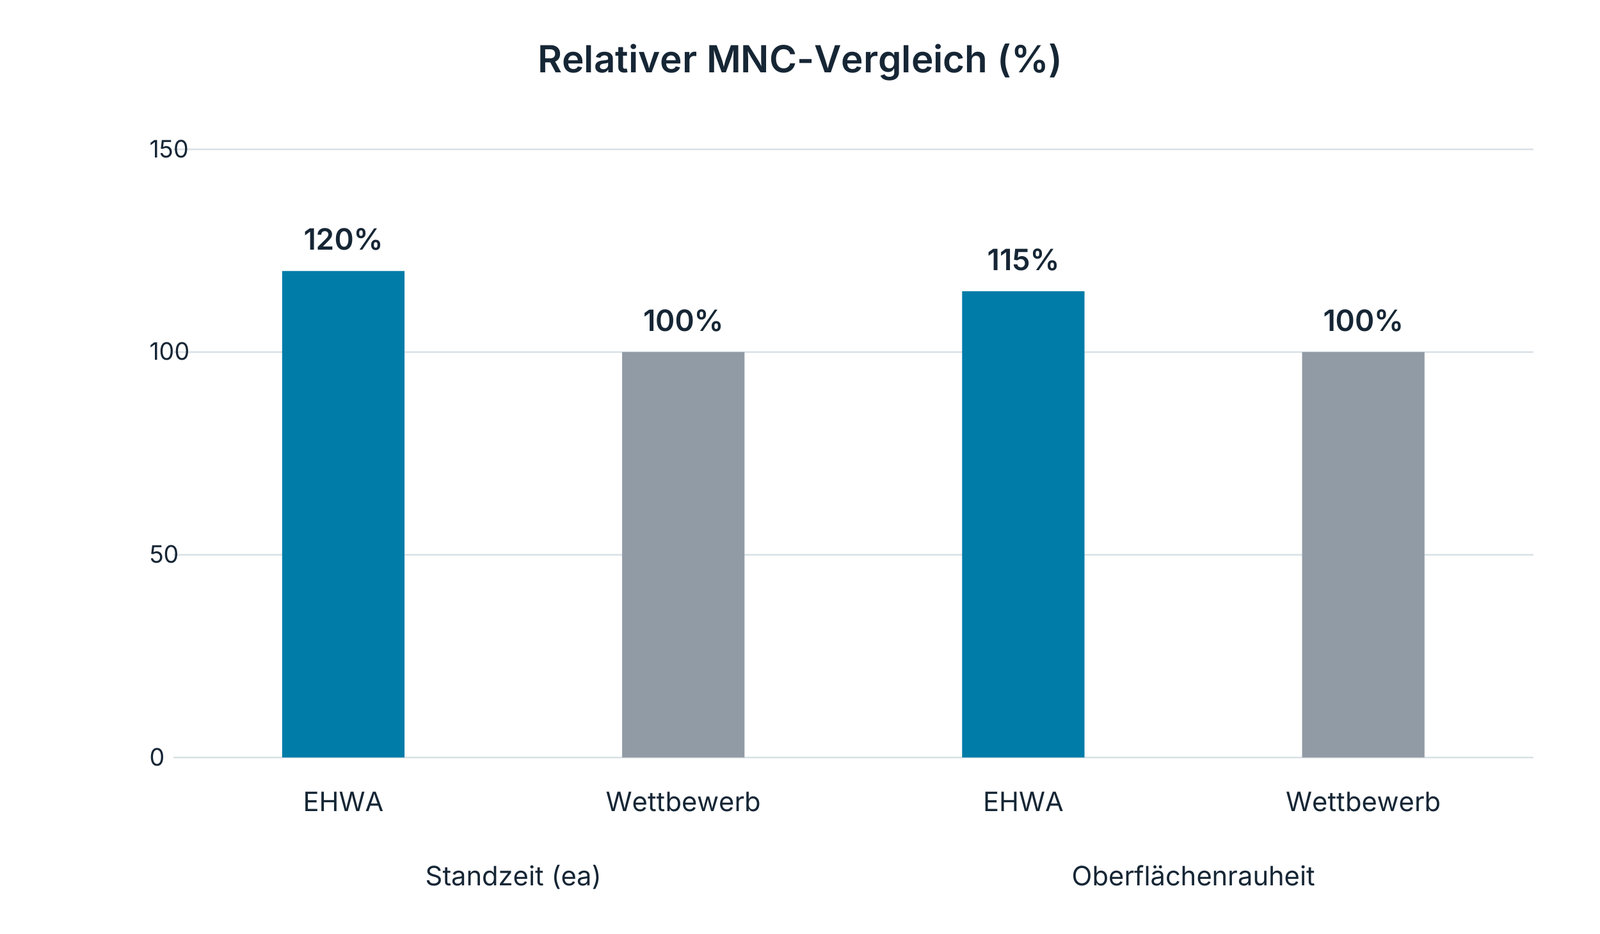
| Standzeit, Quellenbezeichnung „Tool life (ea)“ | 120 % | 100 % |
| Oberflächenrauheit, Quellenbezeichnung „Surface roughness“ | 115 % | 100 % |
Die Quelle zeigt beide Merkmale als relativen Vergleich. Für die Rauheit nennt sie weder absolute Ra-/Rz-Werte noch die Definition des Vergleichsindex; 115 % wird deshalb nicht in eine pauschale Rauheitsverbesserung umgerechnet. Dieser Versuch bleibt eigenständig und wird nicht mit anderen MEViOUS-Versuchen vermischt.
Den passenden Fertigungsprozess gemeinsam abstimmen
Für eine Werkzeugempfehlung sind Bauteilzeichnung und Werkstoff, Bearbeitungsfläche, Maschine und Aufnahme, Abtragsmaß, gewünschte Form- und Oberflächengüte sowie Abricht- und Kühlschmierstoffbedingungen hilfreich. Bei Laufbahnprofilen sind die Bemaßung und das Bezugssystem besonders wichtig; bei Mikro-Werkzeugen stehen Schneidenform und Wärmebelastung im Vordergrund.
EHWA Europe unterstützt Sie bei der Zuordnung von Schleifwerkzeug, Superfinish-Stein und Abrichter. Senden Sie Ihre Bearbeitungsaufgabe an info@ehwadia.de oder kontaktieren Sie das Team unter +49 6173 99778-0.
Quellen und technische Zuordnung
Die vollständige Inhaltsbasis bilden die EHWA-Unterlagen Bearing, S. 1–10 (gedruckte S. 26–35), und 2.Tooling-Bearing-Glass, S. 1–8. Gemeinsame CBN-, Abrichtrollen- und Topf-Abrichter-Inhalte sind zusammengeführt; unterschiedliche Anwendungen, technische Zeichnungen, Bilder und Versuche bleiben erhalten. Die Erscheinungsjahre dieser beiden Originalunterlagen sind nicht eindeutig gedruckt.
Ergänzende fachliche Einordnung: EHWA Grinding Catalogue ENG 2022, S. 44 zur Zykluszeit bei poröser Hybridbindung und TYROLIT: Ihr Partner für das Werkzeugschleifen, S. 107 zum Geschwindigkeitsverhältnis beim Abrichten. Die EHWA-Prozesswerte bleiben diejenigen der beiden Lager-Unterlagen.