Back-Grinding-Schleifscheiben, Microblades, Dicing-Blades und CMP-Pad-Konditionierer
EHWA DIAMOND – seit 1975
Werkzeug und Prozess gemeinsam auslegen
Dieses Programm verbindet den Materialabtrag beim Rückseitenschleifen, die Vereinzelung von Wafern und Packages sowie die Konditionierung von CMP-Pads. EHWA bietet hierfür unterschiedliche Bindungen, Schneidenstrukturen und Werkzeugformen. Werkstoff, Maschine, Schnitt- beziehungsweise Schleifbedingungen und geforderte Oberfläche bestimmen die Auswahl.
Back Grinding mit Kunstharz- und Metallbindungen
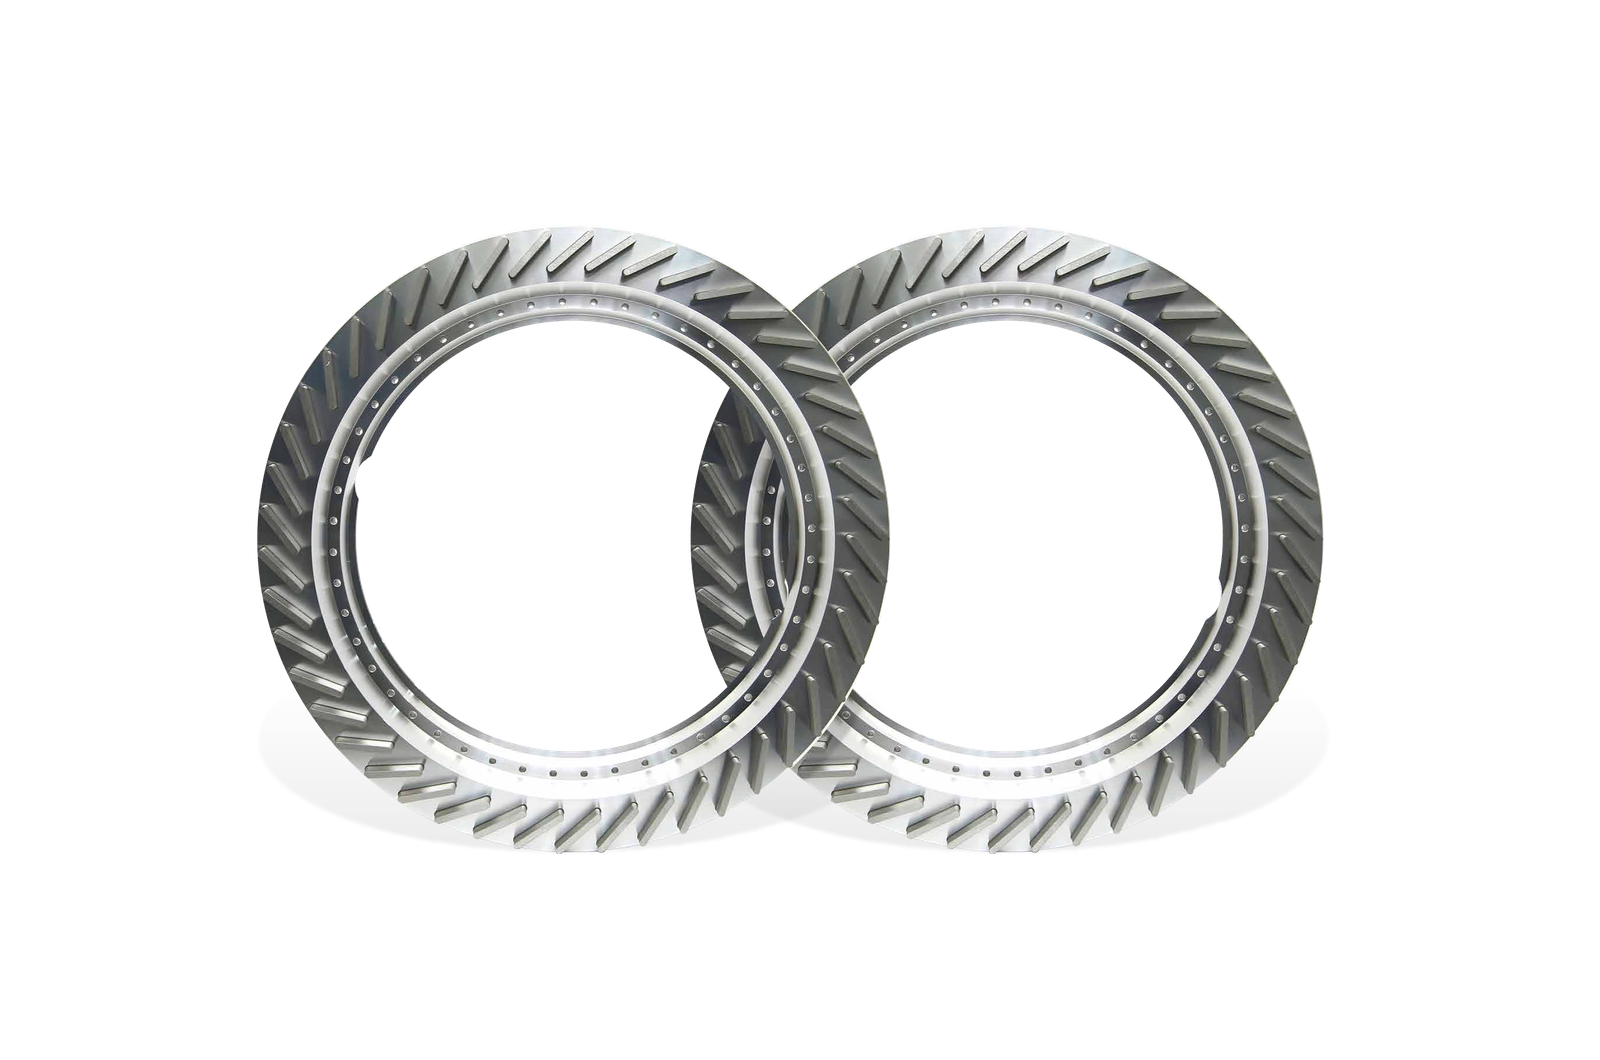
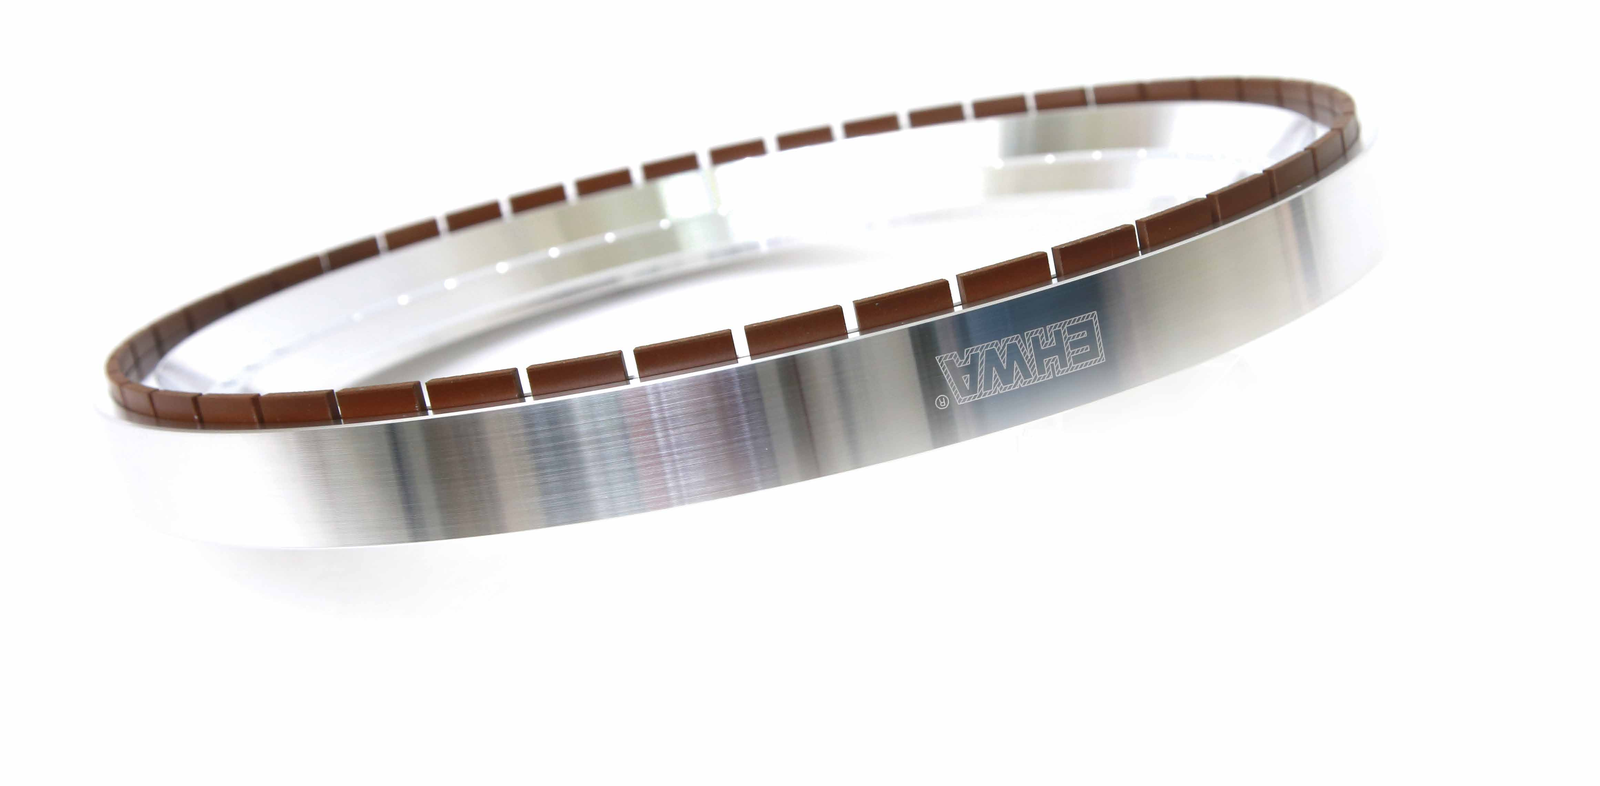
Das EHWA-Programm umfasst verschiedene Maschinentypen, Bearbeitungsaufgaben und Schleifverfahren sowie Ausführungen für das gleichzeitige Schleifen mehrerer Wafer. Es ist auf lange Werkzeugstandzeiten und hohen Volumenabtrag ausgelegt. Scheibenkonstruktion und Prozessparameter werden auf Maschine und Schleifverfahren abgestimmt.
Genannte Anwendungen sind Silizium-Wafer, Saphir-Wafer, Siliziumkarbid-Wafer, Glas-Wafer und hochharte Werkstoffe wie Zirkoniumdioxid. Die Unterlage unterscheidet Grob- und Feinbearbeitung:
| Bearbeitung | Bindungsserie | D (mm) | W (mm) | X (mm) | Körnung |
|---|---|---|---|---|---|
| Grob | RS, MS Series | 200–380 | 2–5 | 3–10 | #170–#800 |
| Fein | SW Series | 200–380 | 2–5 | 3–10 | #1200–#4000 |
D, W und X sind die Maßkennungen der EHWA-Spezifikation. Maßdefinition, Werkzeugaufnahme und Bearbeitungsfolge werden bei der Auslegung abgestimmt.
Microblades: Bindungsprogramm und Schnittverhalten
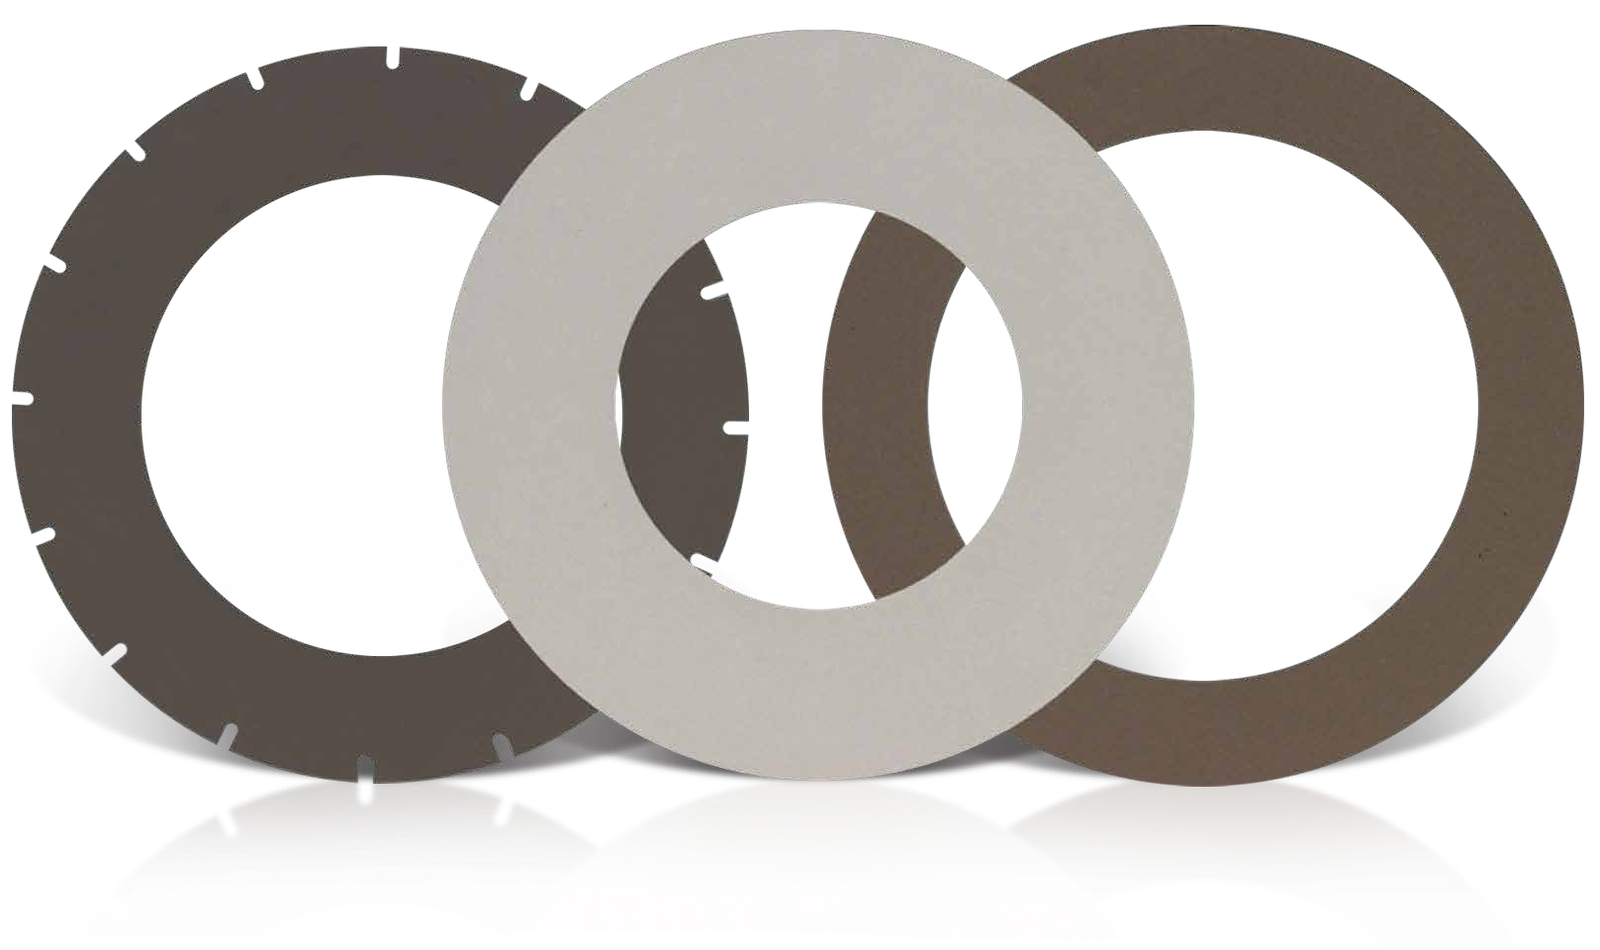
Die dünnen Präzisionsblätter sind für effizientes Trennen ausgelegt. EHWA nennt ein freischneidendes Verhalten auch bei hohen Drehzahlen und schnellen Vorschüben sowie die Verringerung von Kantenausbrüchen beim Sägen. Schnittqualität, Vorschub und Werkzeugverschleiß werden auf den tatsächlichen Werkstoffaufbau abgestimmt.
Die Auswahlmatrix zeigt folgende Serien in aufsteigender relativer Härterichtung:
| Position in der Auswahlmatrix | EHWA-Kennung |
|---|---|
| 1 | BNM Series |
| 2 | BS Series |
| 3 | BT Series |
| 4 | RB 15 |
| 5 | MB 15 |
| 6 | MF |
| 7 | MA |
| 8 | MB Series |
| 9 | MPQ2 |
| 10 | MBA |
| 11 | MG4 |
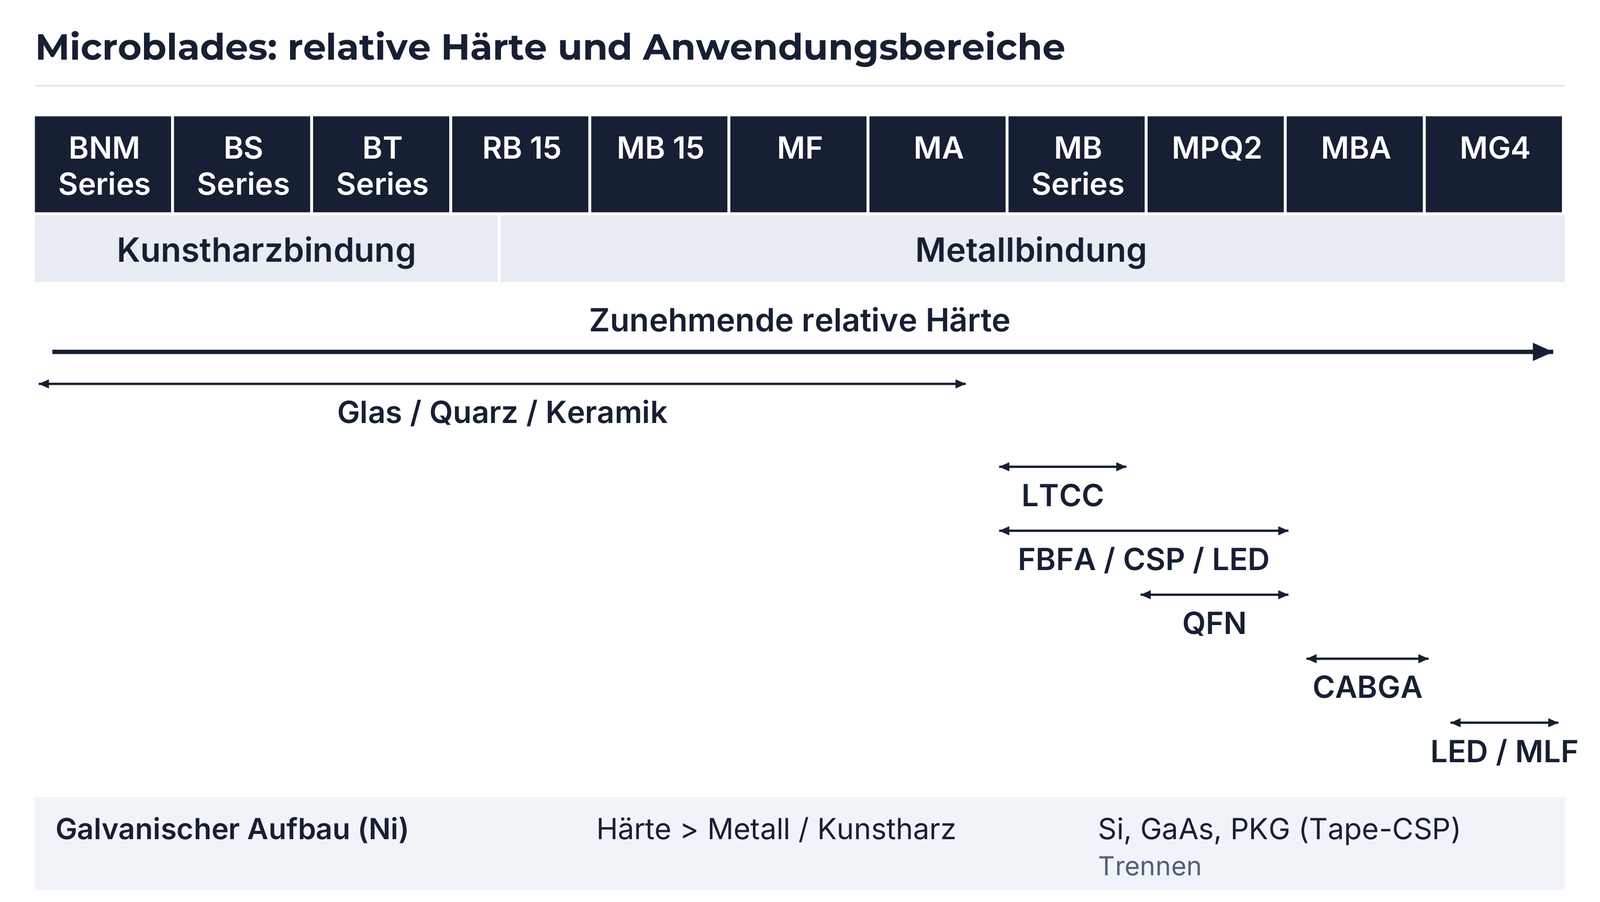
Die Matrix zeigt Anwendungsbereiche für Glas, Quarz und Keramik sowie LTCC, FBFA/CSP/LED, QFN, CABGA und LED/MLF. Die Bereichspfeile unterstützen die Serienauswahl entsprechend dem Werkstoff- und Package-Aufbau. Die Grenze zwischen Kunstharz- und Metallbereich verläuft innerhalb der Spalte RB 15; die konkrete Bindungsausführung wird für die Anwendung abgestimmt.
Galvanisch aufgebaute Ausführungen mit Nickelbindung (Electroforming Type) bilden einen eigenen Bereich. EHWA ordnet ihnen in dieser qualitativen Auswahl eine höhere Härte als den gezeigten Metall-/Kunstharztypen zu und nennt das Trennen von Si, GaAs und Packages des Typs Tape-CSP.
Seitenverstärkung: Kontakt mit Kupferstrukturen gezielt beeinflussen
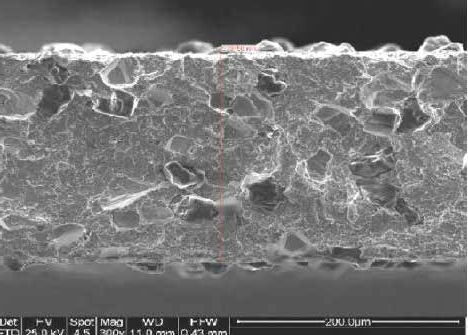
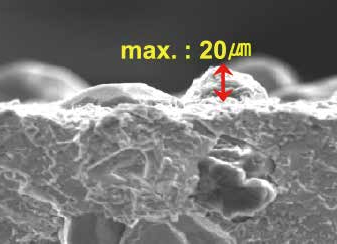
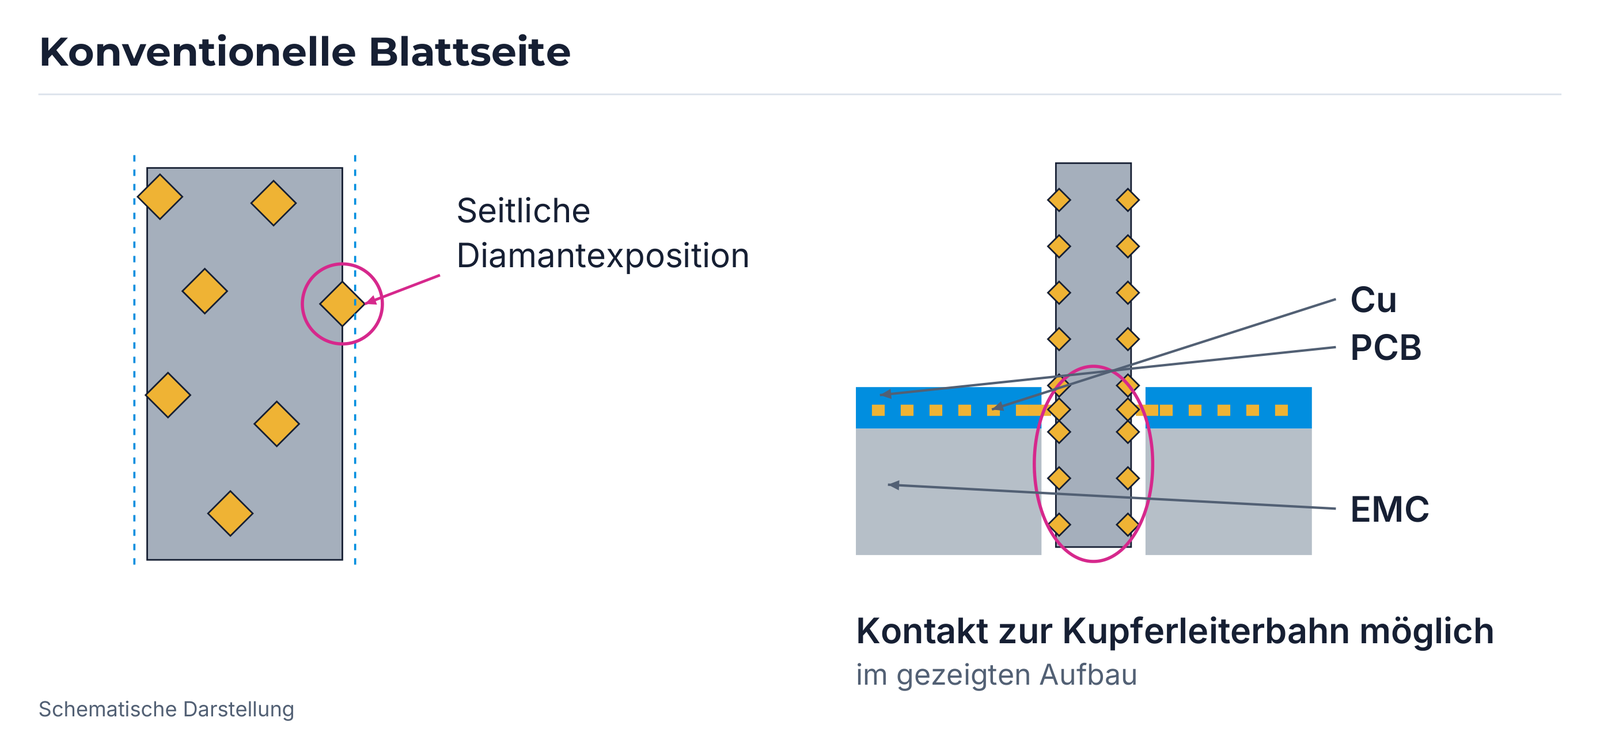
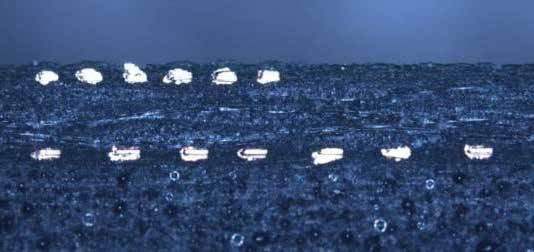
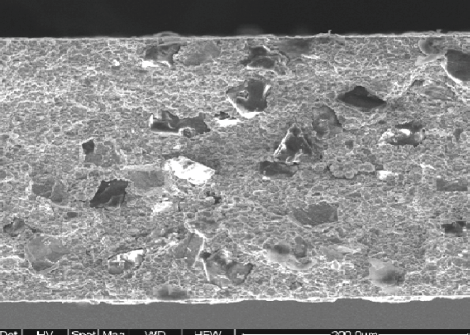
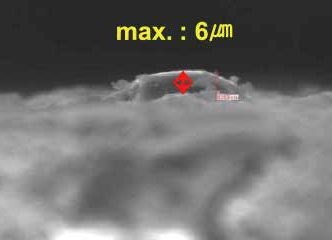
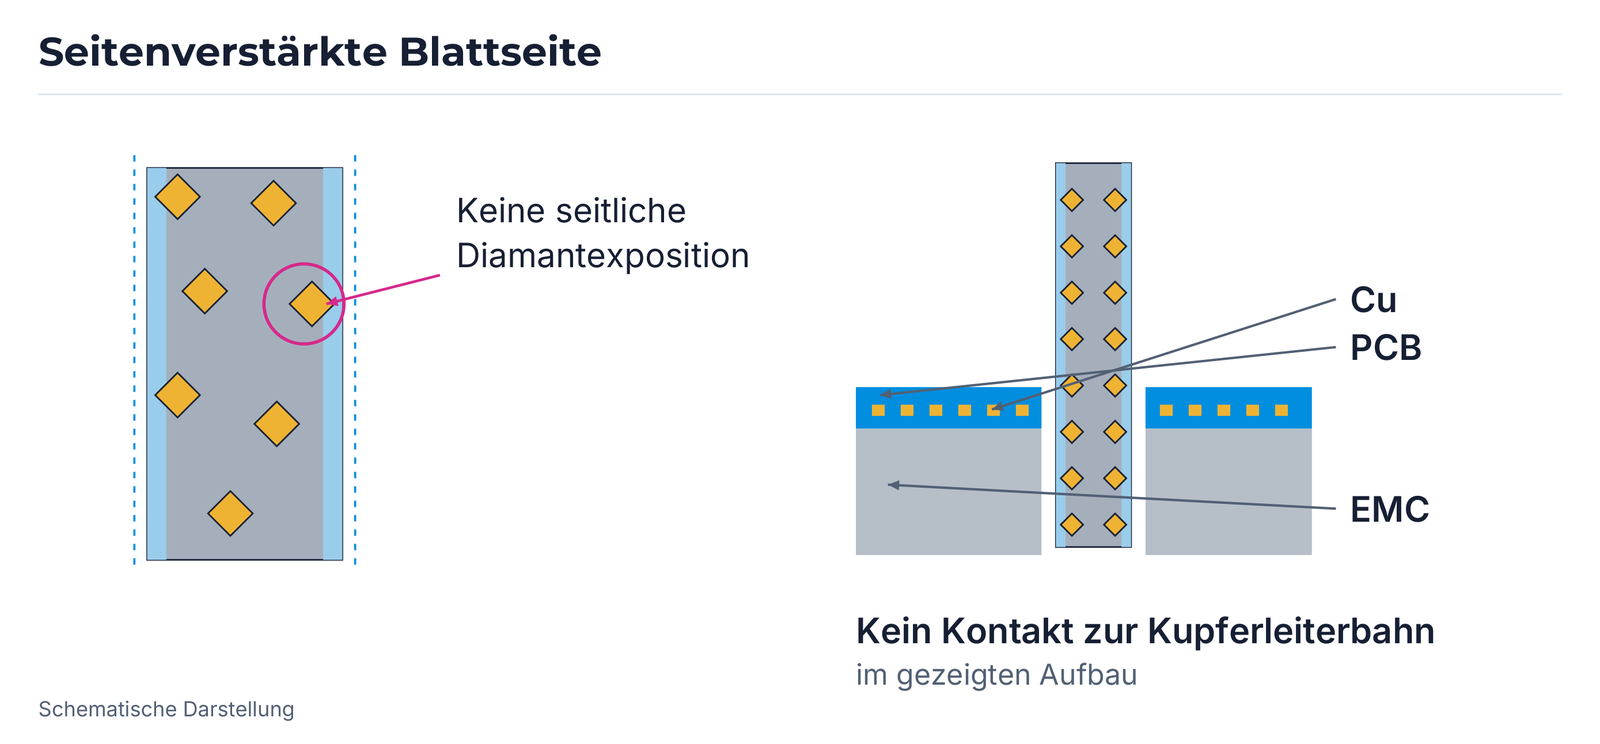
Der Aufbauvergleich unterscheidet eine konventionelle Blattseite von einer Ausführung mit Seitenverstärkung. Seitlich hervorstehende Diamanten können im dargestellten PCB-/EMC-Aufbau mit Kupferleiterbahnen in Kontakt kommen. Bei der gezeigten verstärkten Seite wird dieser seitliche Kontakt vermieden.
| Bildbeispiel | Markierung in der Detailaufnahme | Aussage des Aufbauschemas |
|---|---|---|
| Konventionelle Seite | maximal 20 µm | Seitliche Diamantexposition; mögliche Beeinträchtigung der Kupferleiterbahn |
| Seitenverstärkte Ausführung | maximal 6 µm | Keine seitliche Diamantexposition im dargestellten Beispiel; kein Kontakt mit der Kupferleiterbahn |
Die 20/6-µm-Werte gehören zu den markierten lokalen Oberflächendetails. Sie sind keine Angaben zur Gesamtdicke aller Microblades.
Dicing-Blades: dünne Schnitte und kontrollierte Kantenausbrüche

EHWA bietet besonders dünne und präzise Dicing-Blades. Eine kontrollierte Diamantpartikel- und Korngrößenverteilung unterstützt geringe Kantenausbrüche und eine gleichmäßige Schnittqualität. Geeignete hohe Vorschübe können die Produktivität verbessern. Werkzeug und Prozess werden für die jeweilige Kundenanwendung ausgelegt.

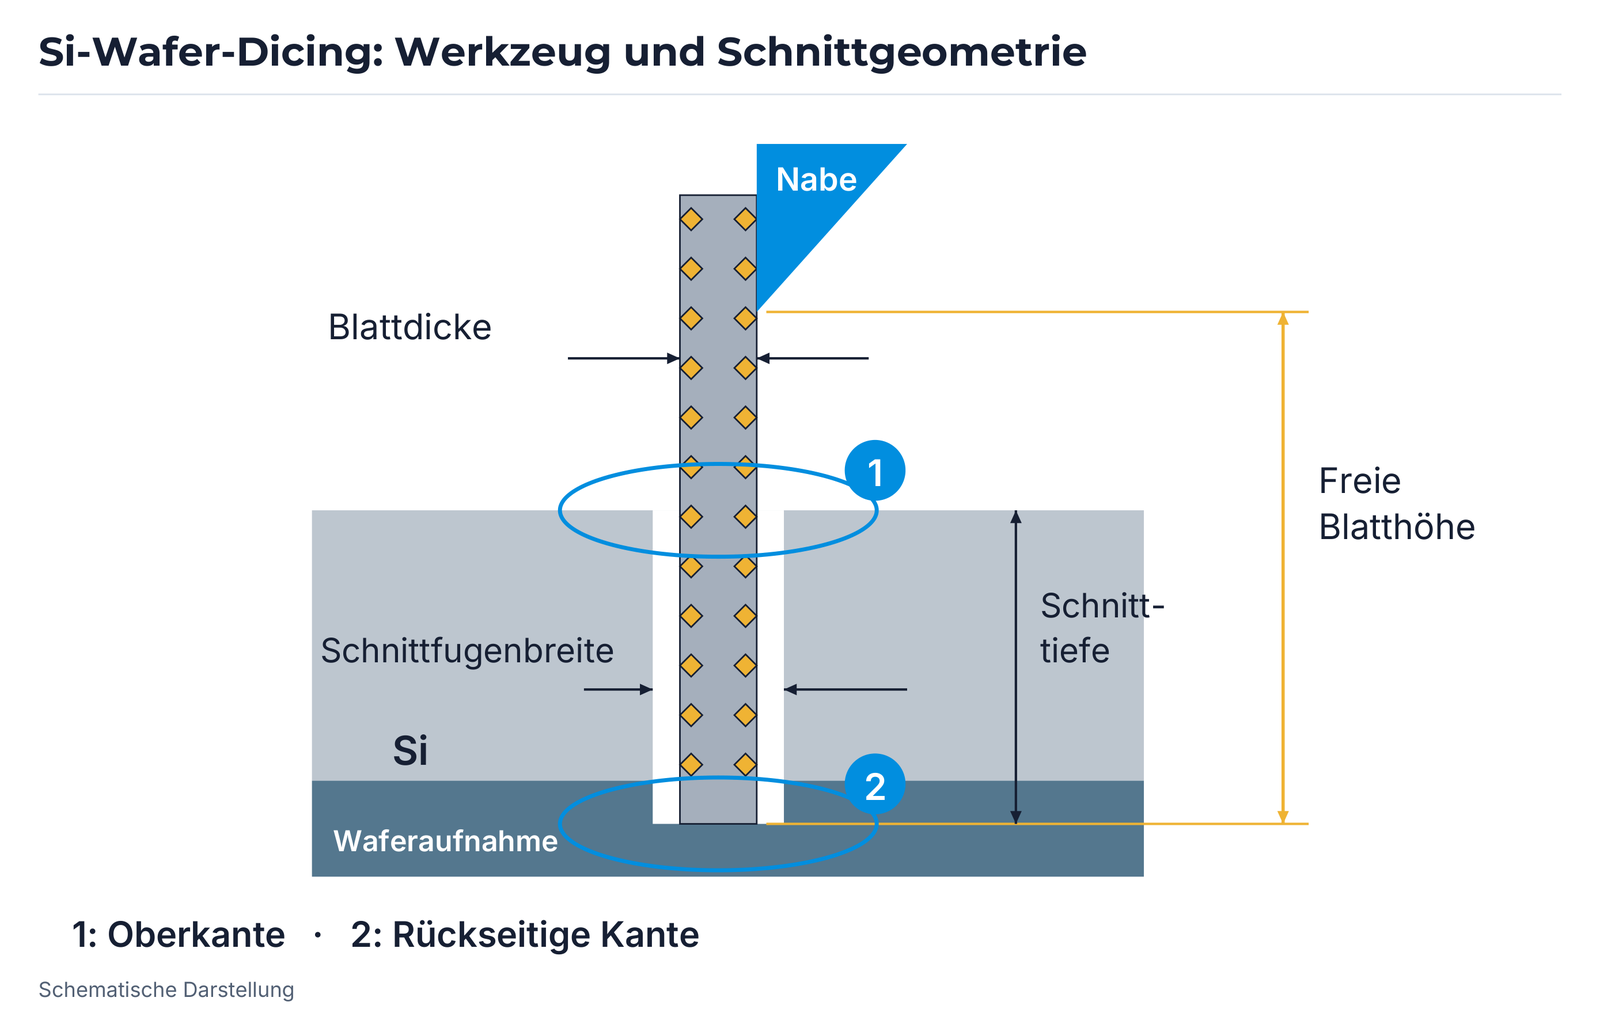
Das Schema unterscheidet die obere Kante (Position 1) und die rückseitige Kante (Position 2). Feinere Diamantkörnungen werden mit kleinen Ausbrüchen an der Oberseite in Verbindung gebracht. Gröbere Körnungen können über ihre Schneidfähigkeit und eine geringere Belastung einzelner Körner die rückseitige Schnittqualität beeinflussen. Diese Beziehungen werden zusammen mit Blattdicke, freier Blatthöhe, Schnittfugenbreite, Schnitttiefe und Aufnahme betrachtet.
Beim Blade-Dicing dient die Wasserzufuhr dazu, den Bearbeitungspunkt zu kühlen und Schnittpartikel auszutragen. Die konkrete Kühlführung wird mit Maschine und Anwendung abgestimmt.
Weiterentwickelte Bindung für Si und Compound-Halbleiter
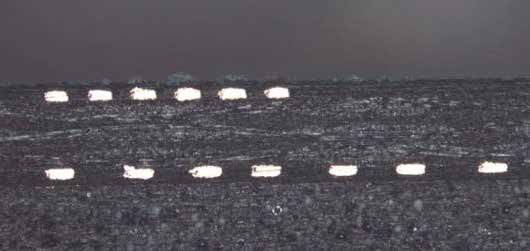
EHWA beschreibt eine Bindungsentwicklung für Silizium und Compound-Halbleiter. Ziele sind geringe Ausbrüche an Ober- und Rückseite sowie eine bessere Produktivität durch geeignete hohe Vorschübe. Die Unterlage zeigt dazu zwei Schnittbilder:

BSL-CMP-Konditionierer: Diamanthalt und Padoberfläche
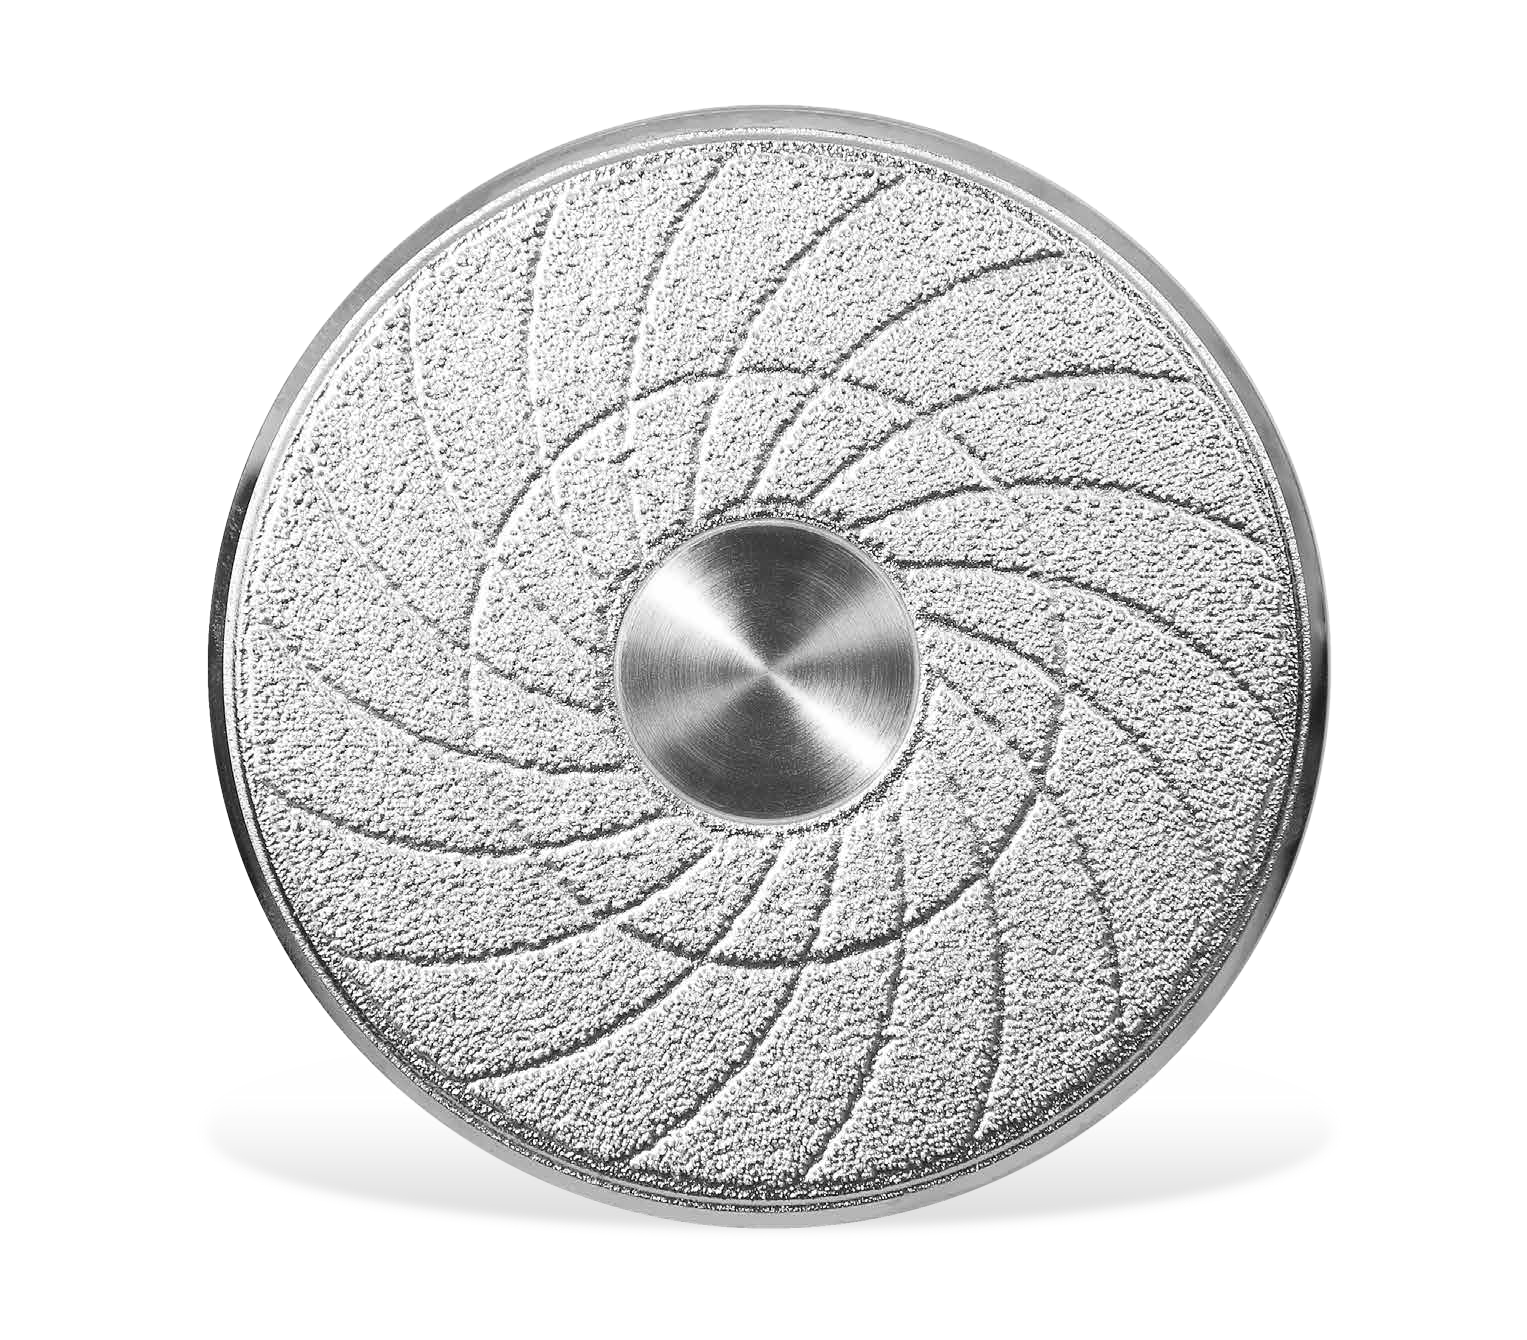
BSL verbindet mechanischen Kontakt und chemische Bindung, um die Diamanten zu halten. EHWA beschreibt eine Karbid-Grenzschicht zwischen Diamant und Bindungsmaterial als Beitrag zur Korrosionsbeständigkeit. Die Nutzung der Diamantkanten unterstützt eine lange Nutzungsdauer. Eine hohe Diamantexposition schafft Freiräume für abgetragenes Padmaterial und unterstützt die Konditionierwirkung sowie den Partikelaustrag.
Die eigene Löttechnologie und die kontrollierte Diamantorientierung unterstützen eine hohe, über die Nutzungsdauer erhaltene Pad Cut Rate (PCR) und die erforderliche Padrauheit. PCR bezeichnet den Abtrag am Pad. Sie wird von der Abtragsrate am Wafer unterschieden.
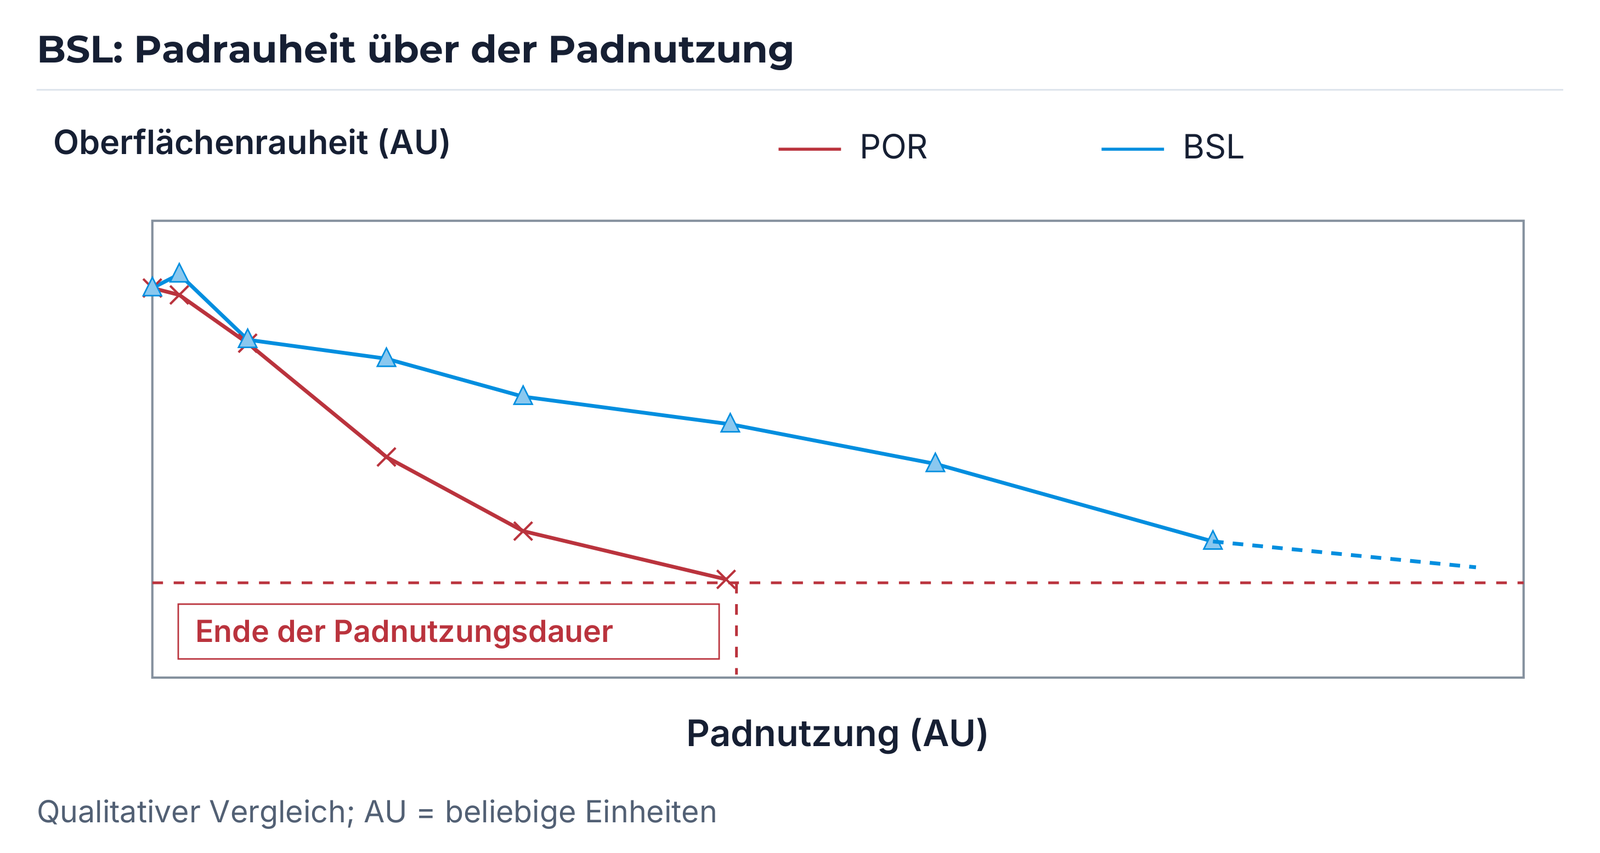
Der qualitative Vergleich zeigt Padnutzung und Oberflächenrauheit in beliebigen Einheiten (AU). Mit BSL bleibt die Padrauheit im dargestellten Beispiel länger oberhalb der Lebensdauergrenze als bei der mit POR gekennzeichneten Vergleichskurve.
Ein langlebiger BSL-Konditionierer kann längere Padnutzung, höhere Anlagenverfügbarkeit und weniger Padwechsel unterstützen. Daraus ergibt sich das Potenzial für geringere Verbrauchsmaterialkosten (CoC). Die Wirkung wird mit Pad, Slurry und CMP-Prozess betrachtet.
CVD-CMP-Konditionierer: Geometrie und Prozesskennwerte gestalten
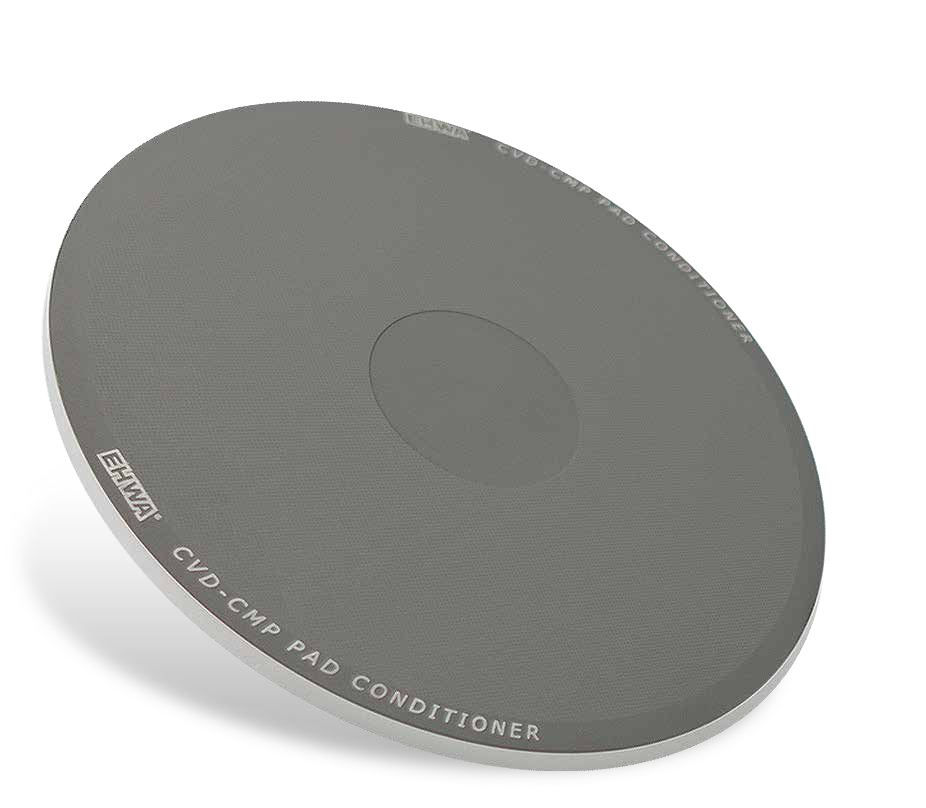
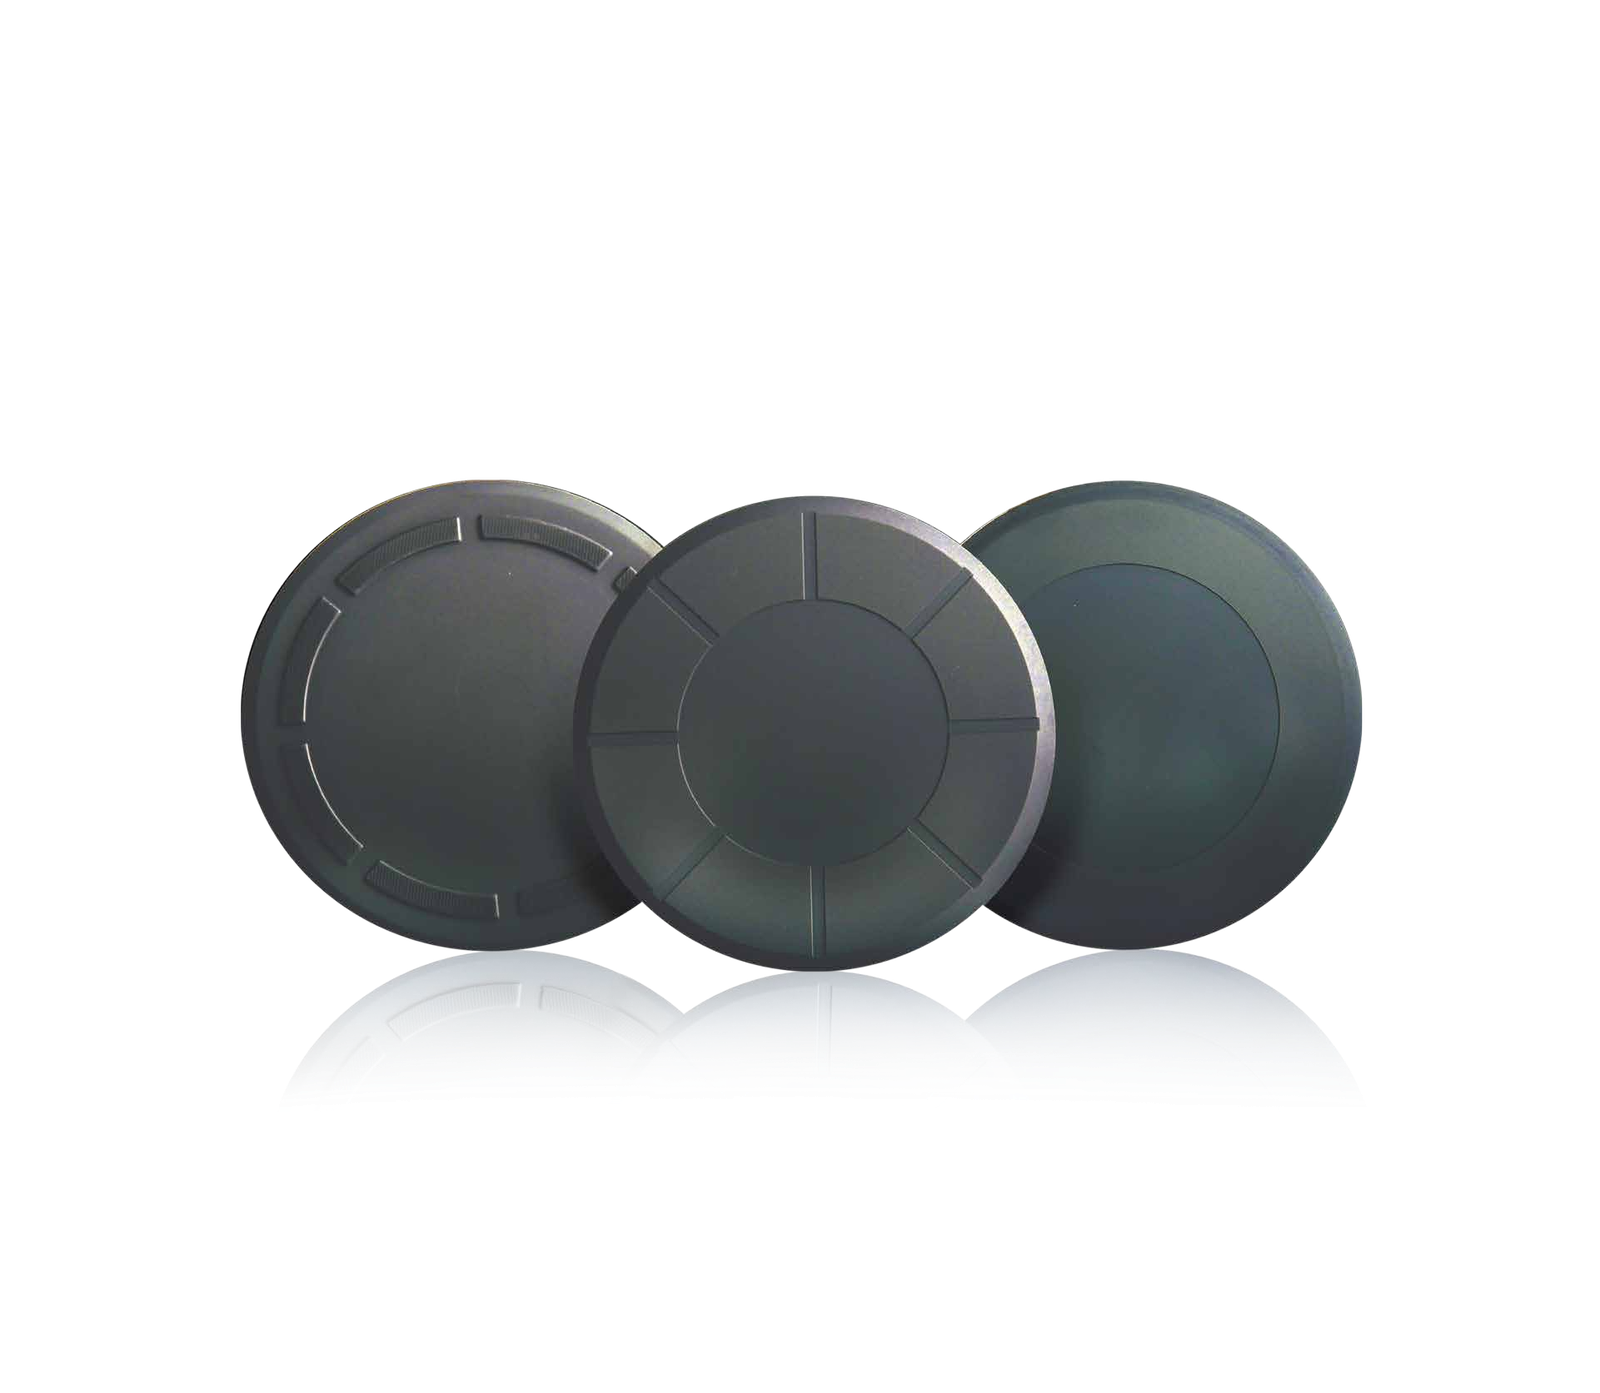
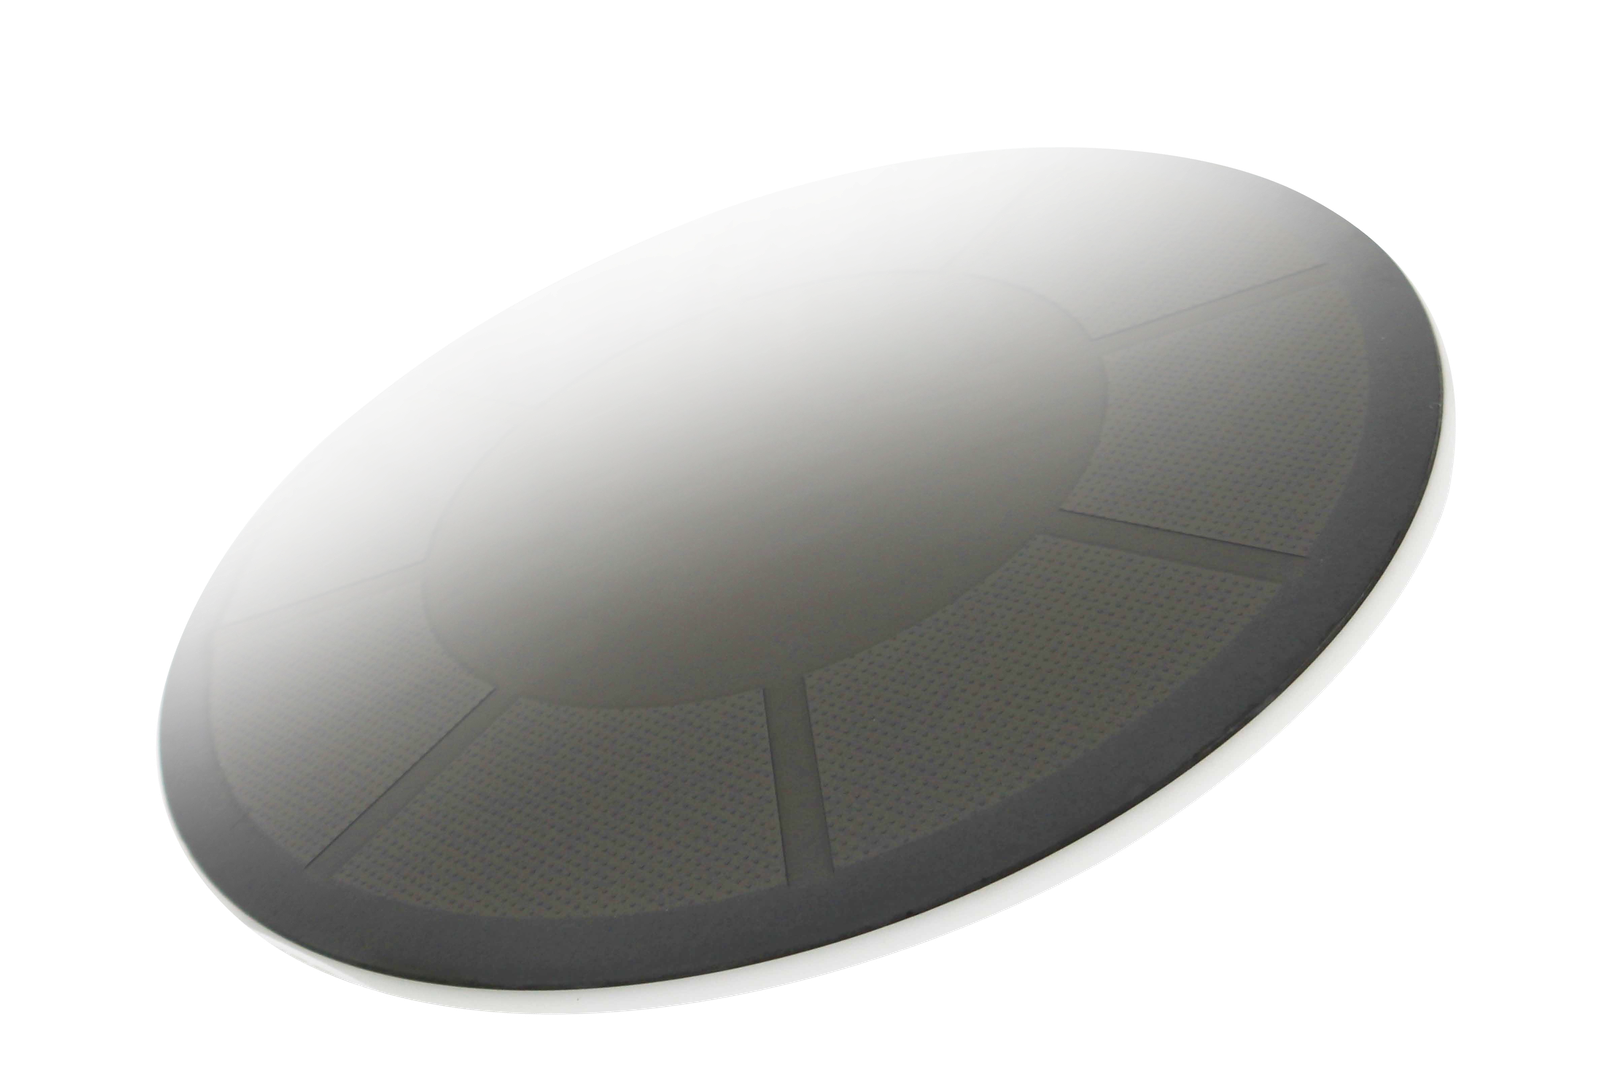
Unter dem Leitgedanken einer gezielt konstruierten Qualitätskontrolle nennt EHWA folgende Eigenschaften:
- Chemisch stabile, inerte Diamantoberfläche.
- Gute Scheibenebenheit mit gleichmäßiger Spitzengröße und Spitzenexposition.
- Abstimmung von Pad Cut Rate (PCR) und Wafer Removal Rate (WRR) über Spitzengeometrie, Exposition und Form.
- Gleichmäßige und über die Polierdauer erhaltene PCR und WRR als Auslegungsziel.
WRR bezeichnet hier den Materialabtrag am Wafer, PCR den Abtrag des Pads. Beide Kennwerte werden durch die Konditioniererstruktur beeinflusst.
Die diamantbeschichteten Spitzen lassen sich in unterschiedlichen Mustern anordnen. Flache Kontaktflächen an den Spitzenscheiteln und die Spitzenkonstruktion ermöglichen es, die auf jede Spitze wirkende Belastung zu beeinflussen. EHWA nennt in der technischen Unterlage Patente zur Spitzengröße und Spitzenanzahl.
Eine über die Konditionierdauer erhaltene Kontaktgeometrie kann eine gleichmäßige PCR unterstützen. Die Auswahl berücksichtigt deshalb nicht nur die Diamantbeschichtung, sondern auch Kontaktfläche, Anzahl und Verteilung der arbeitenden Spitzen.
Ring-, Pellet- und Balkenausführungen für CMP
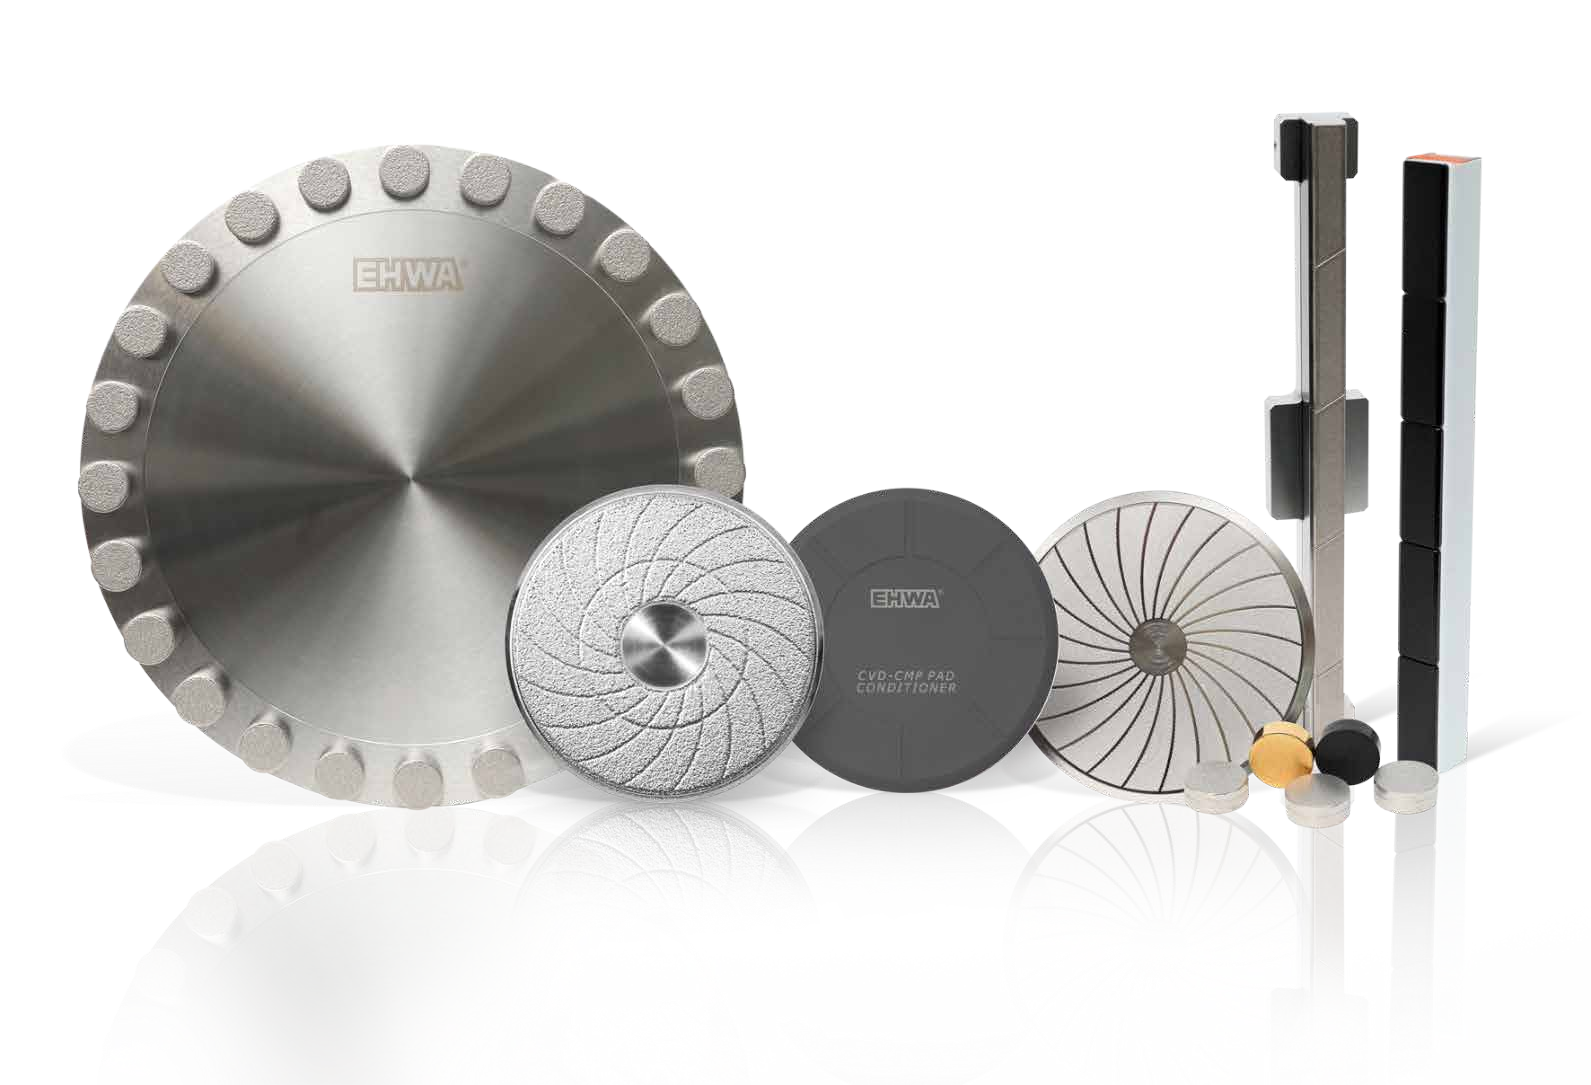

EHWA beschreibt die BSL- und CVD-Technologien für große Konditionierscheiben, Balkenformen, Ringformen und Ausführungen für ältere CMP-Anlagen. Die Geometrie wird auf die vorhandene Anlage ausgelegt.
Eigene Lötpulver sowie Hochtemperatur-/Vakuumlöten unterstützen einen starken Diamanthalt. EHWA bezeichnet die Verbindung als doppelte Bindungswirkung: mechanischer Halt und chemische Bindung.
Bildvergleich zum Diamanthalt
| Konditionierer im Bildvergleich | Angegebene Einsatzdauer | Bildbefund laut EHWA |
|---|---|---|
| Galvanisch gebundene Scheibe | 20 h | Starker Diamantverlust beobachtet |
| EHWA-BSL-Scheibe | 60 h | Kein Diamantverlust beobachtet |
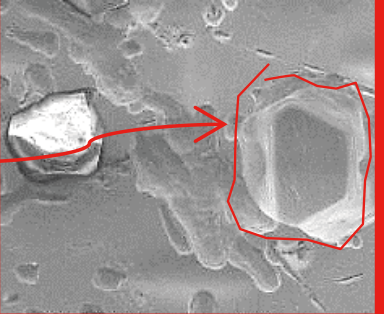
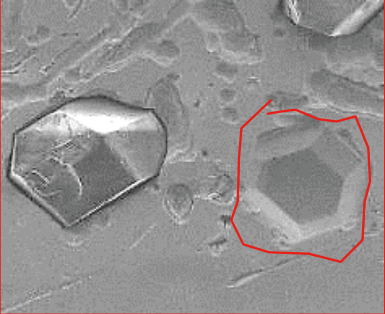
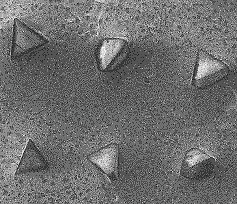
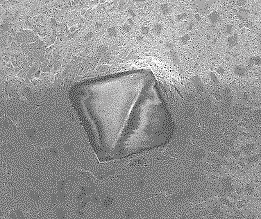
Die Bilder zeigen unterschiedliche Einsatzdauern; weitere Vergleichsbedingungen sind nicht spezifiziert.
Gleichmäßige Spitzenhöhe und mehrere Padzyklen
Die BSL-Löt- und Orientierungstechnologie unterstützt eine über die Nutzung erhaltene PCR. Für CVD beschreibt EHWA qualitativ sehr geringe („near-zero“) Abweichungen der Spitzenhöhen zur Verringerung von Waferdefekten und unerwünschter Topografie. Die angepasste Spitzenkonfiguration ermöglicht die Abstimmung von PCR, Padrauheit und Material Removal Rate (MRR) am Wafer.
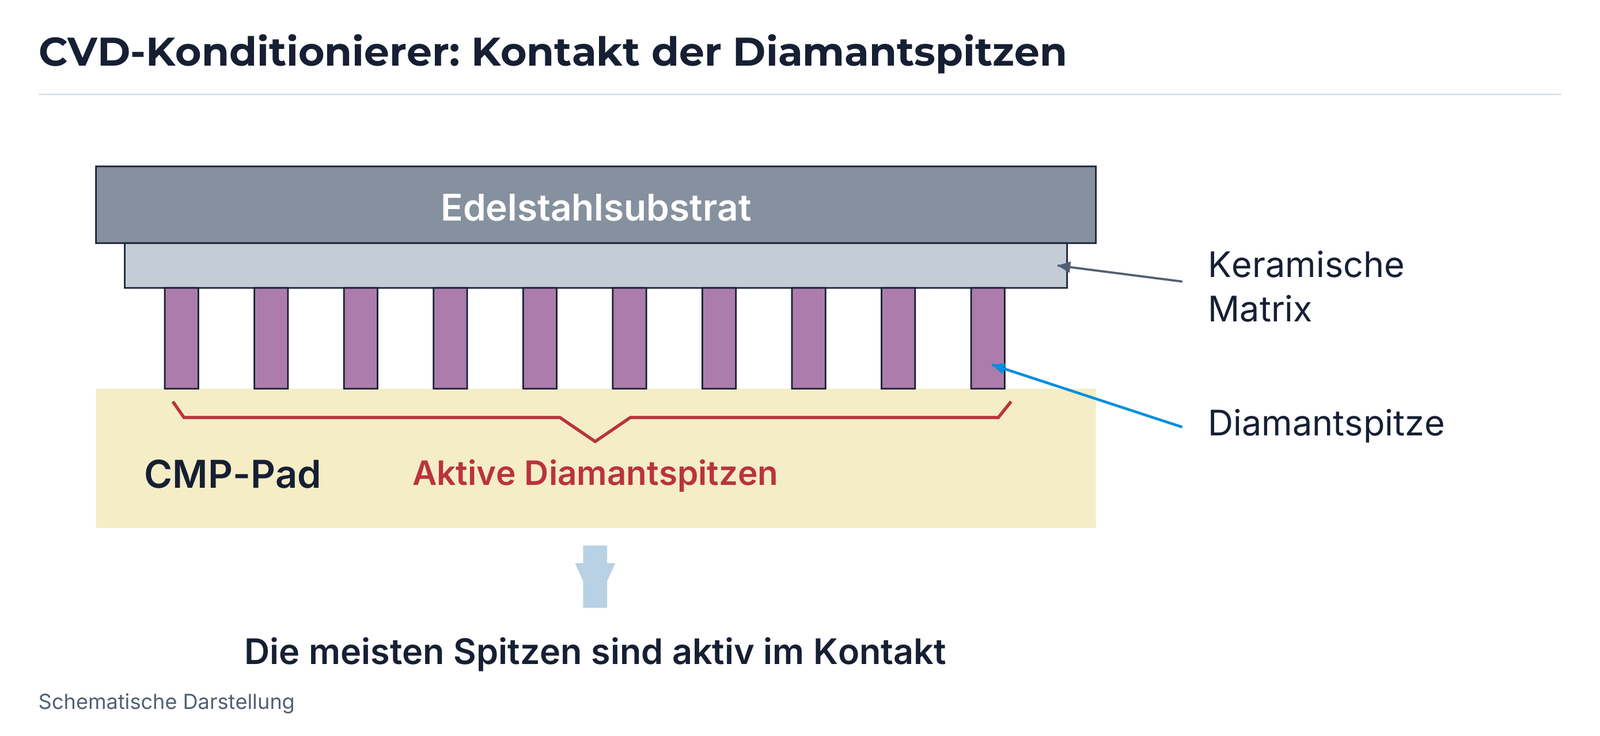
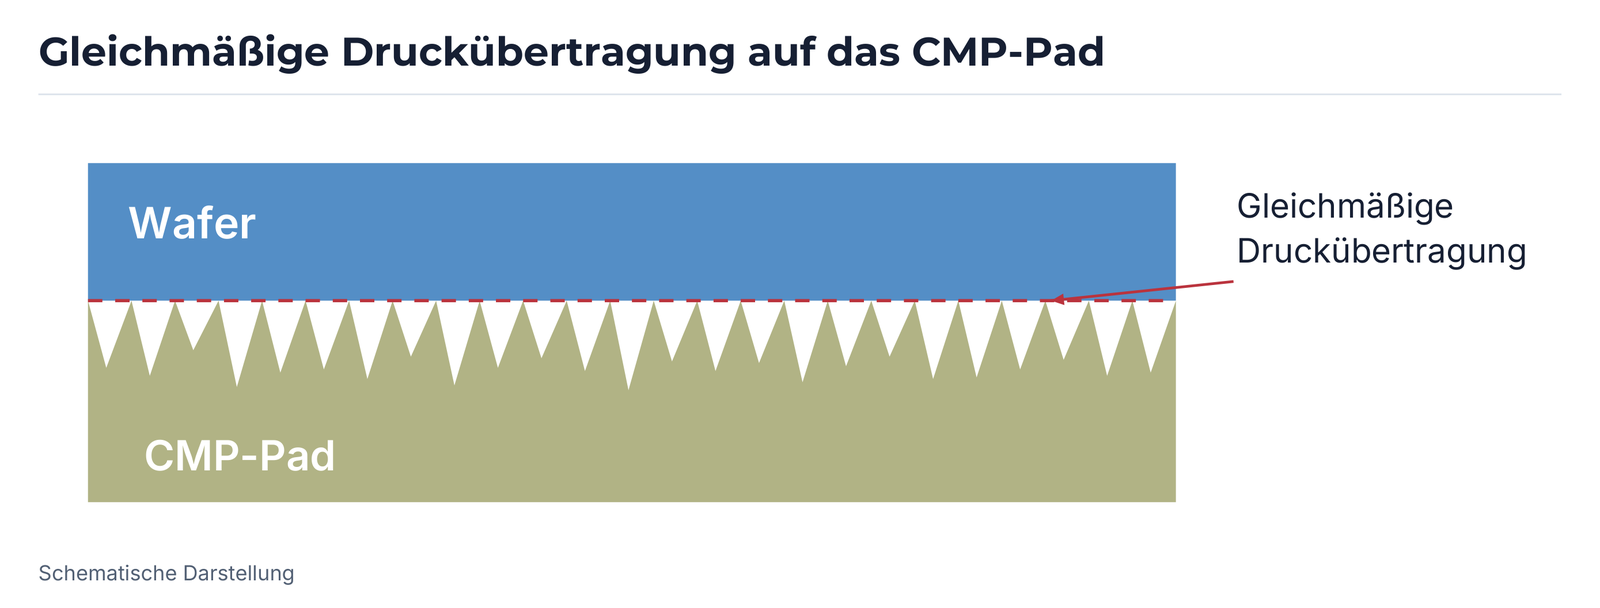
Geringer Diamantverschleiß kann die Nutzung eines CVD-Konditionierers über mehrere Pads ermöglichen und die Verbrauchsmaterialkosten je Wafer senken. EHWA nennt die CVD-Technologie zudem als Pad-Konditionierung für hohe MRR beim SiC-CMP und als Process of Record (POR). Die Auslegung erfolgt für den jeweiligen SiC-Prozess.
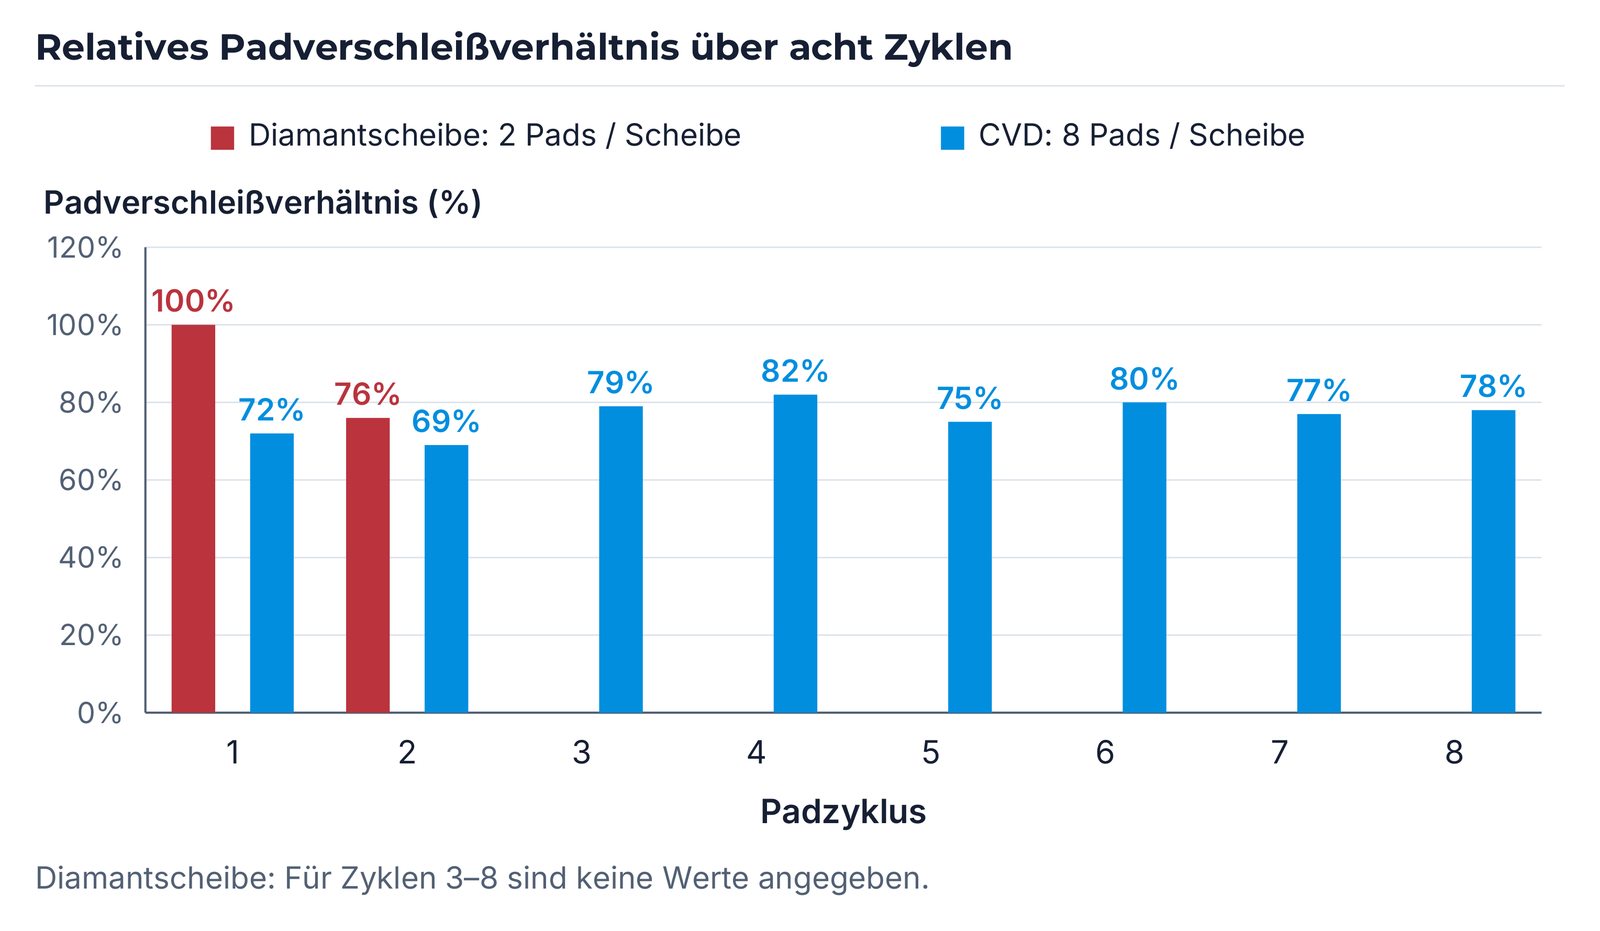
| Padzyklus | Diamantscheibe: relatives Padverschleißverhältnis | CVD-Scheibe: relatives Padverschleißverhältnis |
|---|---|---|
| 1 | 100 % | 72 % |
| 2 | 76 % | 69 % |
| 3 | kein Wert gezeigt | 79 % |
| 4 | kein Wert gezeigt | 82 % |
| 5 | kein Wert gezeigt | 75 % |
| 6 | kein Wert gezeigt | 80 % |
| 7 | kein Wert gezeigt | 77 % |
| 8 | kein Wert gezeigt | 78 % |
Das Beispiel zeigt zwei Pads je Diamantscheibe und acht Pads je CVD-Scheibe. Die Prozentwerte beschreiben das relative Padverschleißverhältnis; für die Diamantscheibe fehlen Angaben zu den Zyklen 3–8. Padnutzungsdauer und Wechselintervalle werden mit dem jeweiligen CMP-Prozess abgestimmt.
Ihre Halbleiteranwendung abstimmen
Für Back Grinding und Dicing helfen Werkstoffaufbau, Wafer-/Package-Abmessungen, Maschine, Aufnahme, aktuelle Werkzeugspezifikation und Zielqualität. Ergänzen Sie bekannte Vorschübe, Drehzahlen, Kühlführung und beobachtete Ausbrüche.
Für CMP sind Anlagentyp, Pad, Slurry, derzeitiger Konditionierer, PCR, Waferabtrag, Oberflächenanforderung und Wechselintervalle nützlich. Vorhandene Angaben genügen für den Einstieg; weitere Details lassen sich im technischen Gespräch ergänzen.
EHWA Europe: info@ehwadia.de · +49 6173 997780
Redaktionsstand: 13.10.2026. Technische Grundlage: EHWA, Semiconductor.